En muchas instalaciones la presión neumática industrial se trabaja a 6 bar simplemente porque siempre se ha hecho así. Es una presión habitual para diseñar cilindros, válvulas y herramientas neumáticas, pero no constituye un valor obligatorio ni necesariamente el más eficiente.
La presión correcta es la mínima que permite que la aplicación funcione de manera estable, segura y con el margen necesario frente a rozamientos, variaciones de carga y caídas de presión.
Algunas operaciones pueden trabajar correctamente a 3 o 4 bar. Otras necesitan mantener 6 bar, y determinados equipos pueden requerir una presión diferente indicada por el fabricante.
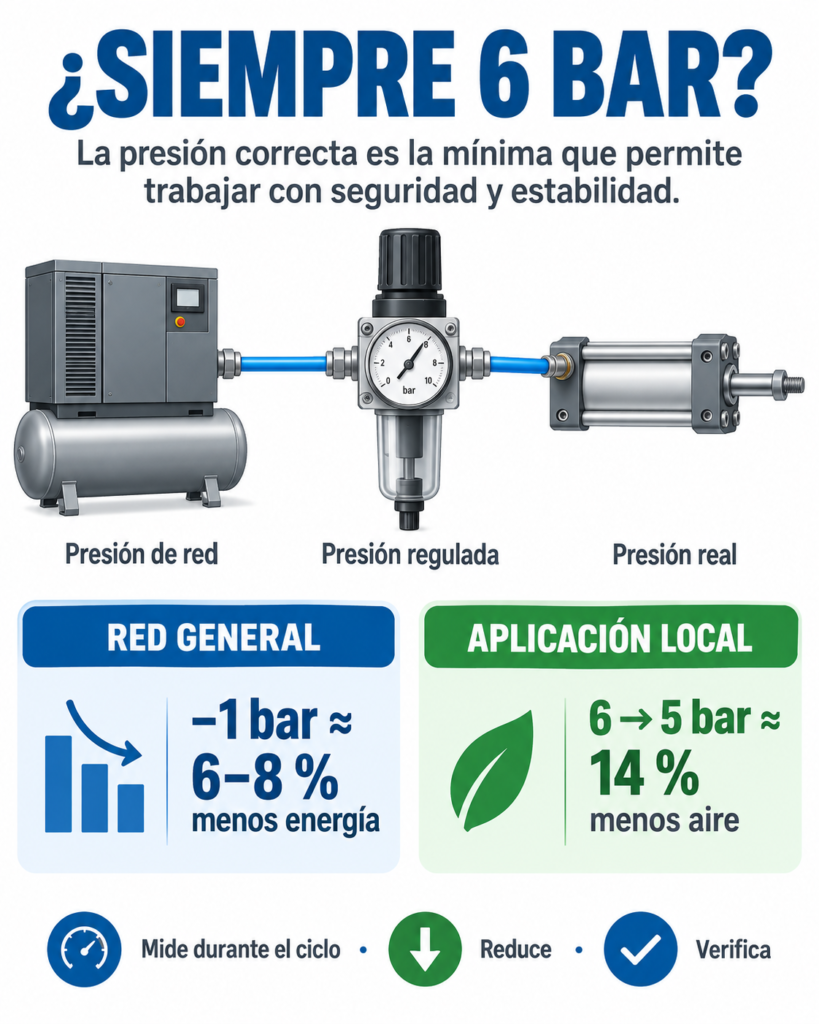
La cuestión, por tanto, no es si una instalación debe trabajar a 6 bar, sino cuánta presión necesita realmente cada aplicación y qué presión llega al punto de trabajo durante el ciclo.
Qué presión se utiliza normalmente en neumática industrial
En automatización industrial es frecuente encontrar redes de aire comprimido trabajando aproximadamente entre 6 y 8 bar, mientras que muchas máquinas regulan su presión de entrada alrededor de 6 bar.
Este valor se ha convertido en una referencia porque ofrece un equilibrio razonable entre:
- Fuerza disponible en los cilindros.
- Tamaño de los componentes.
- Velocidad de trabajo.
- Consumo de aire.
- Disponibilidad de productos estándar.
- Margen frente a pérdidas de presión.
Sin embargo, esto no significa que todos los actuadores, soplados, pinzas o herramientas deban trabajar a la misma presión.
Una máquina puede recibir aire a 6,5 bar y utilizar diferentes presiones internamente: 6 bar para una operación de prensado, 4 bar para manipulación y 2 bar para un soplado, por ejemplo.
Índice de contenido
Por qué se habla tanto de trabajar a 6 bar
Los 6 bar se utilizan habitualmente como presión de referencia para calcular la fuerza y el consumo de los cilindros neumáticos.
Por ejemplo, un cilindro de 50 mm de diámetro desarrolla aproximadamente estas fuerzas teóricas:
| Presión | Fuerza teórica de avance | Fuerza estimada con un rendimiento del 85 % |
|---|---|---|
| 4 bar | 785 N | 667 N |
| 5 bar | 982 N | 835 N |
| 6 bar | 1.178 N | 1.001 N |
La fuerza teórica se obtiene mediante la fórmula:
F = P × A
Donde:
- F es la fuerza.
- P es la presión aplicada.
- A es la superficie efectiva del émbolo.
Cuando se utilizan bar y milímetros cuadrados, puede aplicarse esta expresión práctica:
F (N) = presión (bar) × superficie (mm²) × 0,1
Puedes realizar el cálculo para otros diámetros y presiones en la calculadora de fuerza de un cilindro neumático.
El ejemplo demuestra que reducir la presión disminuye la fuerza disponible. Por eso no se debe bajar la presión sin comprobar primero la carga y el margen real del actuador.
Sin embargo, si el cilindro está claramente sobredimensionado y puede realizar su función a 4 o 5 bar, mantenerlo a 6 bar solo aumenta el consumo y los esfuerzos mecánicos.
Presión de red, presión regulada y presión real en el actuador
Uno de los errores más habituales es hablar de “la presión de la máquina” como si existiera un único valor. En realidad, conviene distinguir al menos tres presiones.
Presión de la red de aire comprimido
Es la presión disponible en la tubería general de la fábrica.
Esta presión debe ser suficiente para alimentar las máquinas teniendo en cuenta las variaciones de demanda y las pérdidas de carga de la distribución. No debería aumentarse automáticamente para compensar tuberías pequeñas, filtros saturados o una red mal dimensionada.
Presión regulada en la máquina
Es la presión ajustada en la unidad de mantenimiento o en un regulador secundario.
Puede ser inferior a la presión de la red y debe adaptarse a las necesidades reales de la máquina o de una zona concreta.
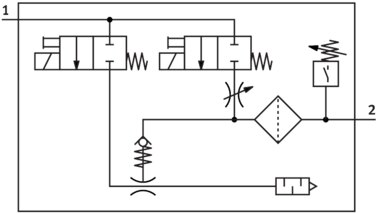
Si necesitas revisar cómo se realiza este tratamiento del aire, consulta la guía para configurar una unidad de mantenimiento neumática.
Presión dinámica en el punto de trabajo
Es la presión que realmente llega a la válvula o al actuador mientras la máquina está funcionando.
Este es el valor más importante.
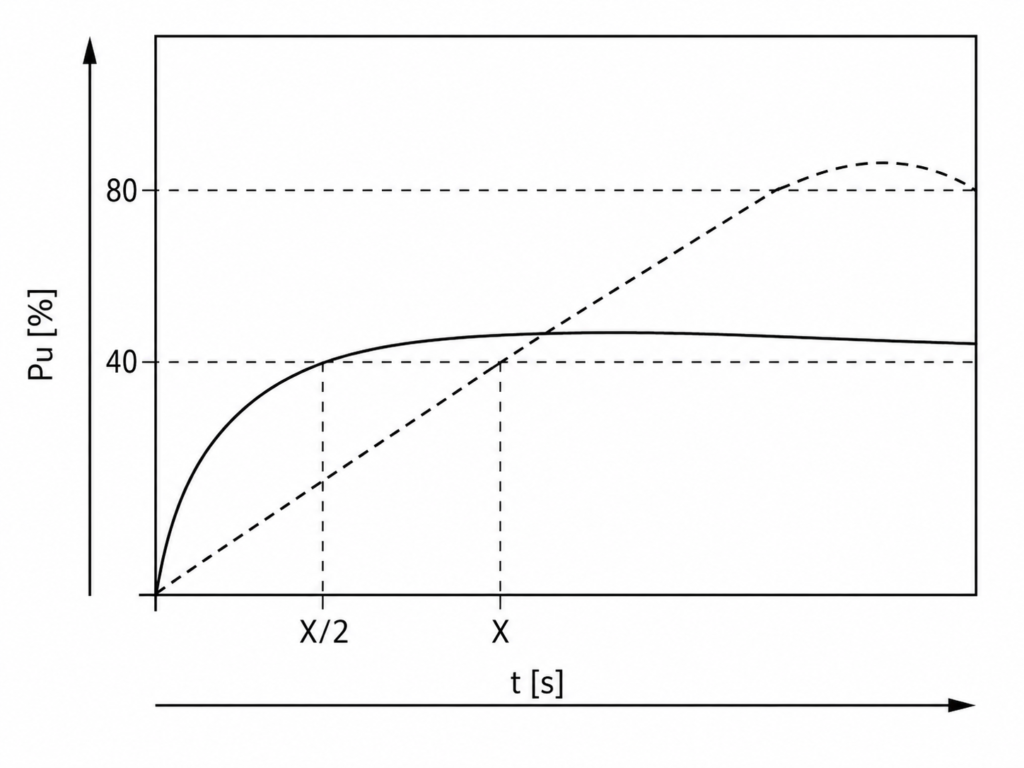
Un manómetro puede indicar 6 bar con la máquina parada y caer a 4,5 bar cuando varios cilindros se mueven simultáneamente. Esa diferencia puede estar causada por:
- Filtros saturados.
- Reguladores con caudal insuficiente.
- Válvulas demasiado pequeñas.
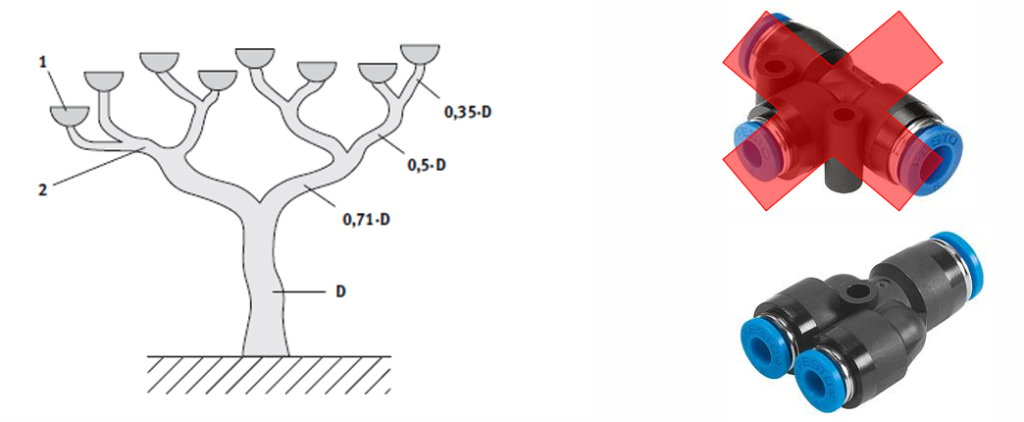
- Tubos o racores restrictivos.
- Distancias excesivas.
- Fugas.
- Falta de capacidad en la red.
- Consumos simultáneos elevados.
Por eso, la presión debe medirse durante el movimiento real y en el momento de máxima demanda. Una lectura estática puede ocultar el problema.
Rangos orientativos según la aplicación
La siguiente tabla puede utilizarse como punto de partida. No sustituye el cálculo de fuerza ni las especificaciones del fabricante.
| Aplicación | Rango inicial orientativo | Observaciones |
|---|---|---|
| Manipulación de piezas ligeras | 3–5 bar | Comprobar aceleraciones, rozamientos y carga real |
| Cilindros de uso general | 4–6 bar | Ajustar según diámetro, carga y margen |
| Sujeción o prensado | 5–6 bar | Verificar fuerza mínima y seguridad del proceso |
| Soplado y limpieza | 1–3 bar | Utilizar boquillas eficientes y la mínima presión útil |
| Pinzas neumáticas | 3–6 bar | Revisar fuerza de amarre y ficha técnica |
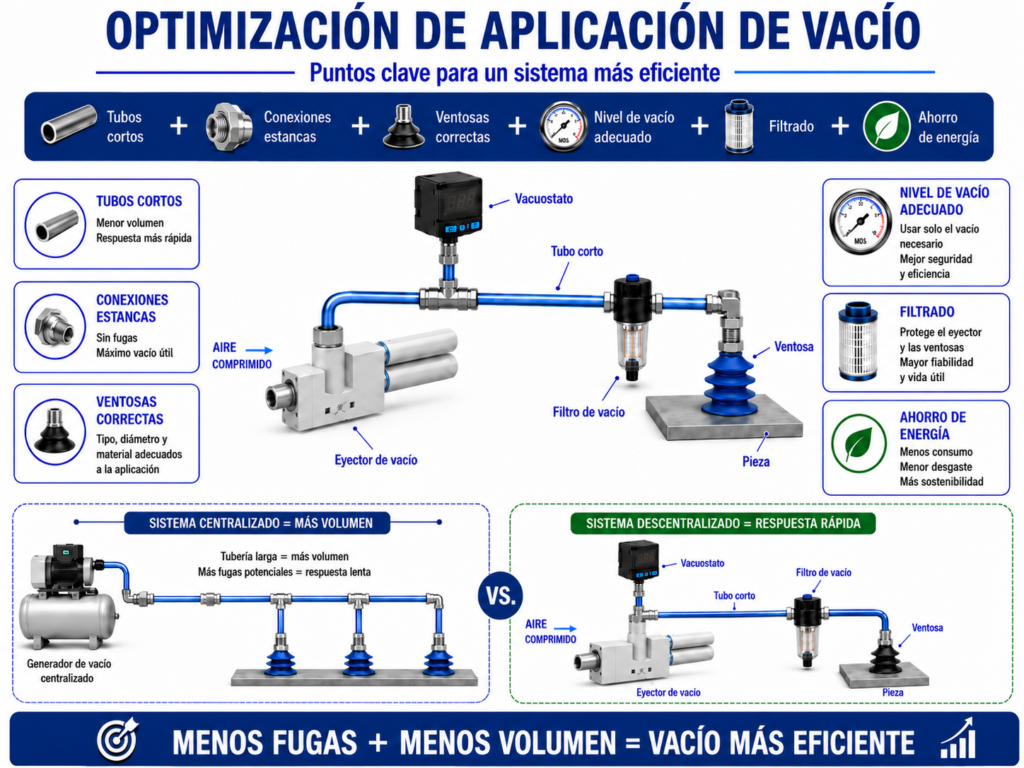
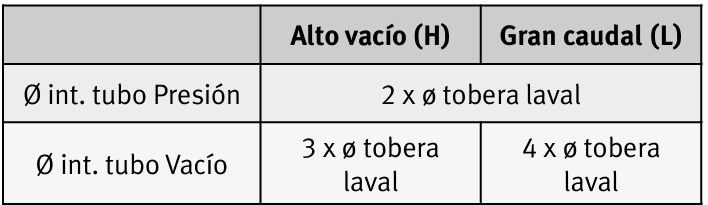
| Generadores de vacío | Según fabricante 4-7bar | la máxima presión no siempre ofrece la máxima eficiencia ni el máximo vacío |
| Herramientas neumáticas | Según fabricante | Muchas tienen una presión nominal específica |
| Instrumentación y equipos especiales | Según fabricante | No asumir automáticamente que admiten 6 bar |
Estos rangos no deben convertirse en nuevos valores fijos. Dos aplicaciones aparentemente similares pueden necesitar presiones diferentes por su carga, velocidad, geometría o condiciones de funcionamiento.
Cómo determinar la presión correcta de una máquina
El método más fiable consiste en medir y reducir progresivamente, no en elegir una cifra por costumbre.
1. Identificar la operación más exigente
Localiza qué actuador, herramienta o proceso necesita más presión. Puede ser un cilindro de elevación, una pinza, un sistema de prensado o una herramienta neumática.
También deben identificarse los elementos relacionados con la seguridad. No se debe modificar la presión de un sistema de sujeción, frenado o mantenimiento de cargas sin analizar previamente los riesgos.
2. Consultar los límites de los componentes
Revisa en las fichas técnicas:
- Presión mínima de funcionamiento.
- Presión nominal recomendada.
- Presión máxima admisible.
- Fuerza o par disponible.
- Caudal necesario.
- Condiciones de seguridad.
Que un componente admita 10 bar no significa que deba trabajar a esa presión. El valor máximo es un límite, no una recomendación de funcionamiento.
3. Calcular la fuerza necesaria
Para un cilindro, calcula la fuerza teórica según el diámetro y la presión. Después aplica un margen que tenga en cuenta:
- Rozamiento.
- Carga lateral.
- Desalineación.
- Variaciones de presión.
- Aceleraciones.
- Diferencia entre avance y retroceso.
- Desgaste de juntas y elementos mecánicos.
No conviene reducir la presión si el cilindro ya trabaja cerca de su límite. En ese caso puede ser más eficiente utilizar un diámetro superior y trabajar a menor presión, aunque esta decisión debe valorar también el consumo por volumen, el espacio disponible y el coste del componente.
4. Medir la presión durante el ciclo
Instala el manómetro o sensor lo más cerca posible del punto que se quiere analizar.
Registra la presión:
- Con la máquina parada.
- Durante el movimiento normal.
- En el momento de mayor consumo.
- Cuando trabajan varios actuadores simultáneamente.
- En diferentes turnos o niveles de producción.
Si existe una caída importante entre la presión estática y la dinámica, primero hay que buscar la restricción. Subir el regulador puede ocultar temporalmente el problema, pero no lo soluciona.
5. Reducir la presión progresivamente
Una vez comprobado el funcionamiento, puede reducirse la presión en pasos de 0,2 a 0,5 bar.
Después de cada ajuste conviene validar:
- Fuerza suficiente.
- Tiempo de ciclo.
- Repetibilidad.
- Calidad del proceso.
- Capacidad de arranque bajo carga.
- Funcionamiento con demanda simultánea.
- Comportamiento en la situación más desfavorable.
La presión adecuada será la mínima que permita mantener todas estas condiciones con un margen razonable.
6. Documentar el ajuste
Registra la presión final, el punto donde se ha medido y las condiciones de funcionamiento.
También es recomendable marcar el regulador o proteger el ajuste para evitar que se vuelva a subir sin haber diagnosticado previamente la causa del problema.
Cuánto se puede ahorrar reduciendo la presión
Reducir la presión puede generar ahorro de dos maneras diferentes, y conviene no confundirlas.
Calculadora de ahorro:
Calculadora de ahorro por reducción de presión
Estima el posible ahorro al reducir la presión general de la instalación o la presión de una aplicación concreta. Los resultados son orientativos y deben validarse mediante medición.
Reducción de la presión general
Calcula el ahorro eléctrico aproximado si también se reduce la presión de generación de los compresores.
Reducción de presión en una aplicación
Estima la reducción de aire normalizado en cilindros, soplados u otros consumos cuyo caudal disminuya aproximadamente con la presión absoluta.
Reducción de la presión general del compresor
Cuando se reduce la presión de generación de toda la instalación, disminuye el trabajo necesario para comprimir el aire.
Como regla orientativa, una reducción de 1 bar puede disminuir el consumo eléctrico del compresor alrededor de un 6–8 %, aunque el resultado real depende del tipo de compresor, su regulación y el perfil de demanda. Tanto Festo como Atlas Copco sitúan el ahorro orientativo dentro de este rango.
Para obtener este ahorro global, debe ser posible reducir el ajuste de generación. Regular una única máquina a menor presión no equivale automáticamente a bajar 1 bar en el compresor.
Reducción local de la presión en una aplicación
Al reducir la presión de un cilindro, soplado u otro consumo, disminuye la cantidad de aire utilizada por esa aplicación.
En un cilindro de volumen fijo, el consumo teórico de aire libre es aproximadamente proporcional a la presión absoluta. Por ejemplo, pasar de 6 a 5 bar relativos supone pasar aproximadamente de 7 a 6 bar absolutos:
Reducción teórica = 1 − (6 ÷ 7) = 14,3 %
Por tanto, ese cilindro podría consumir alrededor de un 14 % menos de aire por ciclo, siempre que el volumen, los ciclos y el funcionamiento permanezcan iguales.
Este porcentaje no debe confundirse con el ahorro eléctrico del compresor. El ahorro económico final dependerá de:
- Número de cilindros o consumos regulados.
- Volumen utilizado por ciclo.
- Ciclos por hora.
- Horas anuales de producción.
- Eficiencia del compresor.
- Precio de la electricidad.
- Presión general de generación.
- Fugas y consumos no productivos.
Qué problemas provoca trabajar con demasiada presión
Trabajar por encima de la presión necesaria puede provocar:
- Mayor consumo de aire comprimido.
- Más caudal perdido a través de las fugas.
- Mayor consumo eléctrico en la generación.
- Golpes más fuertes al final de carrera.
- Desgaste prematuro de juntas y amortiguaciones.
- Mayor esfuerzo sobre topes y estructuras.
- Incremento del ruido en escapes y soplados.
- Movimientos más bruscos.
- Dificultad para regular la velocidad.
- Variaciones en la calidad del proceso.
Aumentar la presión tampoco es una buena solución para un cilindro lento. La velocidad depende principalmente del caudal disponible y de las restricciones del circuito.
Si el actuador tiene fuerza, pero se mueve lentamente, conviene revisar la guía sobre por qué un cilindro neumático va lento.
Cuándo no conviene reducir la presión
No debe reducirse la presión sin un análisis previo cuando:
- El cilindro trabaja cerca de su fuerza máxima.
- Se elevan o mantienen cargas suspendidas.
- La presión afecta a una función de seguridad.
- Existen pinzas o sistemas de sujeción críticos.
- El proceso requiere una fuerza mínima certificada.
- Hay importantes variaciones de carga.
- El fabricante exige una presión determinada.
- La máquina ya presenta caídas de presión durante el ciclo.
En estas situaciones, primero debe comprobarse el dimensionamiento del actuador, el caudal disponible y el comportamiento dinámico de la instalación.
Errores frecuentes al ajustar la presión neumática
Subir la presión porque un cilindro va lento
La falta de velocidad suele estar relacionada con el caudal, no directamente con la presión. Hay que revisar válvula, tubo, racores, reguladores de caudal y escape.
Utilizar la presión del compresor para hacer los cálculos
La fuerza debe calcularse con la presión real disponible en el actuador durante el movimiento, no con el valor indicado a la salida del compresor.
Alimentar toda la máquina a la presión del elemento más exigente
Si una única operación necesita 6 bar, no significa que todos los soplados y cilindros deban recibir esa presión. Puede ser conveniente crear zonas con reguladores independientes.
Compensar filtros saturados aumentando la presión
Un filtro obstruido genera caída de presión. Subir la presión de generación aumenta el coste y oculta la necesidad de mantenimiento.
Confundir presión máxima con presión recomendada
La presión máxima admisible indica el límite que no debe superarse. No representa necesariamente el punto de trabajo más eficiente.
Lista de comprobación para mantenimiento
Antes de modificar la presión de una instalación, comprueba:
- Presión estática a la entrada de la máquina.
- Presión mínima durante el ciclo.
- Diferencia antes y después del filtro.
- Diferencia antes y después del regulador.
- Caudal nominal de válvulas y reguladores.
- Diámetro y longitud de tubos.
- Estado de racores y silenciadores.
- Existencia de fugas.
- Fuerza necesaria en los cilindros.
- Simultaneidad de movimientos.
- Presión mínima exigida por los fabricantes.
- Funciones que puedan afectar a la seguridad.
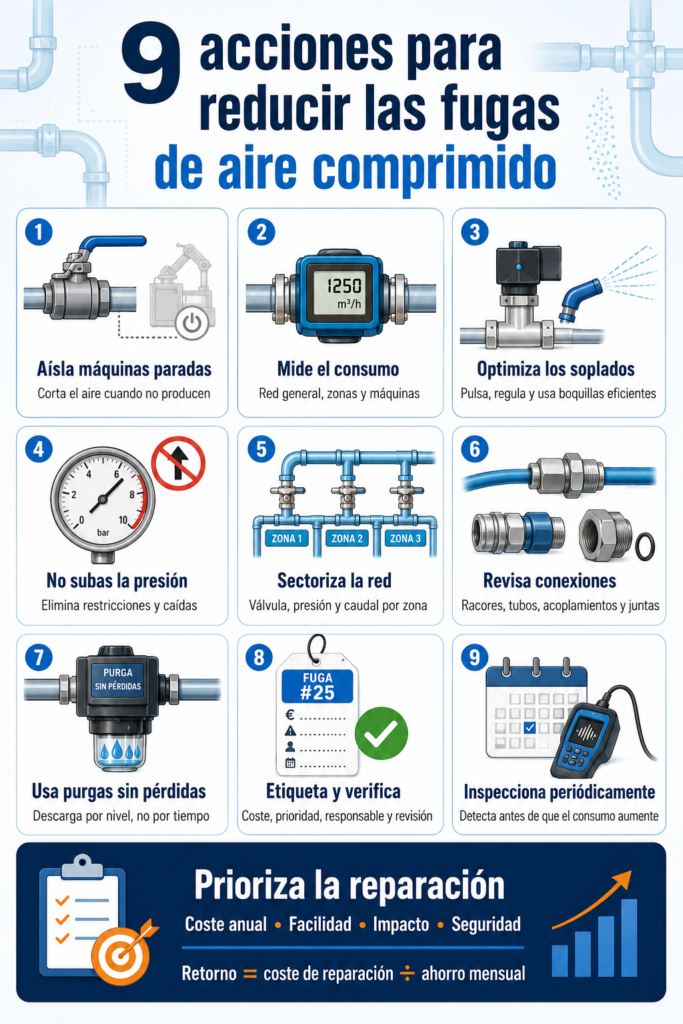
Si se detectan pérdidas, puedes consultar la guía sobre fugas de aire comprimido, su detección y coste.
Conclusión
Los 6 bar son una referencia habitual, no una regla universal.
La presión correcta en neumática industrial es la mínima que permite realizar el trabajo con estabilidad, seguridad y un margen adecuado. Para encontrarla hay que calcular la fuerza, medir durante el ciclo real y corregir las pérdidas de carga antes de subir la presión.
Separar las aplicaciones por niveles de presión permite reducir consumo, fugas, ruido y desgaste sin perjudicar la producción.
En muchas máquinas, reducir unas décimas de bar puede parecer un cambio pequeño. Cuando se multiplica por cientos de cilindros, miles de ciclos y varios turnos de trabajo, el ahorro anual puede ser considerable.
Preguntas frecuentes sobre presión neumática industrial
¿La presión normal en neumática industrial es de 6 bar?
Es una presión de referencia muy utilizada, pero no es obligatoria. La presión adecuada depende de la fuerza, el caudal, la carga, el componente y las condiciones reales de la aplicación.
¿Se puede trabajar a menos de 6 bar?
Sí. Muchas aplicaciones de manipulación, soplado o movimientos con poca carga pueden trabajar a menor presión. Debe comprobarse mediante cálculo y pruebas durante el ciclo completo.
¿Qué ocurre si aumento la presión a 7 u 8 bar?
Aumentará la fuerza disponible, pero también el consumo, las fugas y los esfuerzos mecánicos. Además, todos los componentes deben admitir esa presión. Aumentarla para corregir una restricción de caudal es una mala práctica.
¿Reducir 1 bar ahorra siempre un 7 %?
No exactamente. El 6–8 % es una estimación habitual para la reducción de la presión general de generación. La reducción local en una aplicación afecta principalmente a su consumo de aire y no implica automáticamente el mismo ahorro eléctrico global.
¿Dónde debe medirse la presión?
Debe medirse cerca del punto de uso y durante el movimiento real. La presión indicada con la máquina parada no permite detectar correctamente las pérdidas producidas durante los picos de consumo.
¿Presión y caudal son lo mismo?
No. La presión determina principalmente la fuerza disponible, mientras que el caudal influye especialmente en la velocidad. Un circuito puede mostrar una presión correcta en reposo y no disponer de caudal suficiente durante el movimiento.