Autor: Alberto – Neumática Industrial

  • Presión neumática industrial: ¿siempre 6 bar?

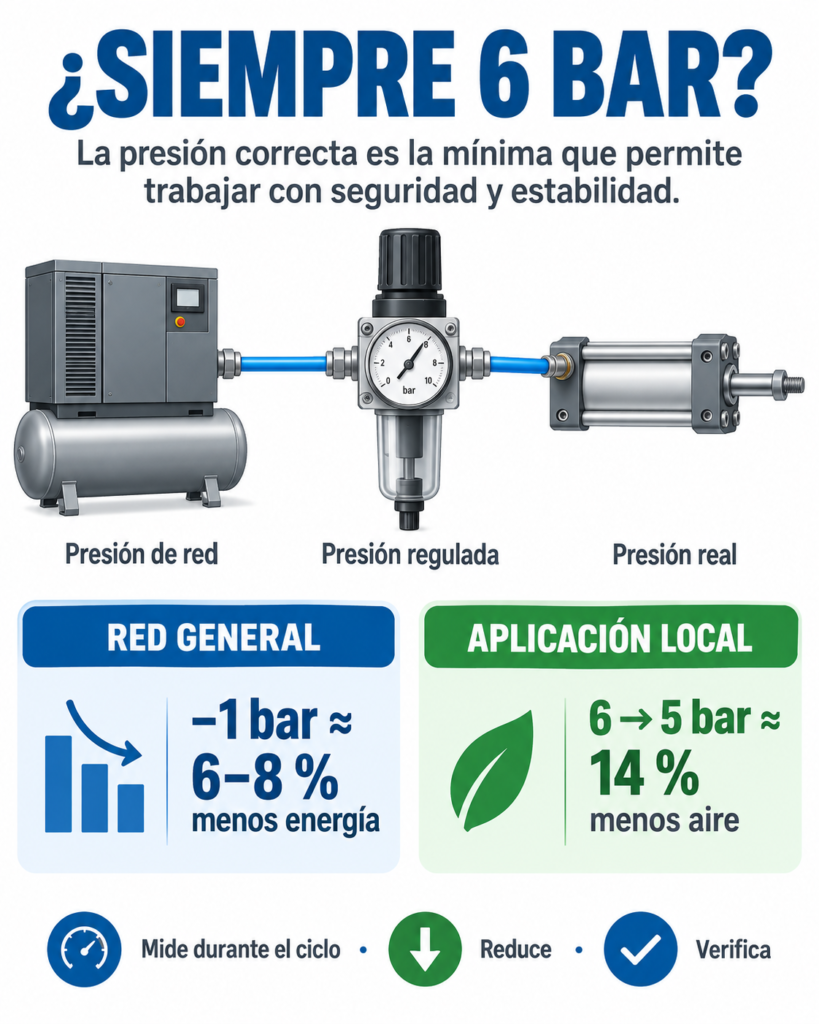
    En muchas instalaciones la presión neumática industrial se trabaja a 6 bar simplemente porque siempre se ha hecho así. Es una presión habitual para diseñar cilindros, válvulas y herramientas neumáticas, pero no constituye un valor obligatorio ni necesariamente el más eficiente.

    La presión correcta es la mínima que permite que la aplicación funcione de manera estable, segura y con el margen necesario frente a rozamientos, variaciones de carga y caídas de presión.

    Algunas operaciones pueden trabajar correctamente a 3 o 4 bar. Otras necesitan mantener 6 bar, y determinados equipos pueden requerir una presión diferente indicada por el fabricante.

    La cuestión, por tanto, no es si una instalación debe trabajar a 6 bar, sino cuánta presión necesita realmente cada aplicación y qué presión llega al punto de trabajo durante el ciclo.

    Reducir presión neumática industrial

    Qué presión se utiliza normalmente en neumática industrial

    En automatización industrial es frecuente encontrar redes de aire comprimido trabajando aproximadamente entre 6 y 8 bar, mientras que muchas máquinas regulan su presión de entrada alrededor de 6 bar.

    Este valor se ha convertido en una referencia porque ofrece un equilibrio razonable entre:

    • Fuerza disponible en los cilindros.
    • Tamaño de los componentes.
    • Velocidad de trabajo.
    • Consumo de aire.
    • Disponibilidad de productos estándar.
    • Margen frente a pérdidas de presión.

    Sin embargo, esto no significa que todos los actuadores, soplados, pinzas o herramientas deban trabajar a la misma presión.

    Una máquina puede recibir aire a 6,5 bar y utilizar diferentes presiones internamente: 6 bar para una operación de prensado, 4 bar para manipulación y 2 bar para un soplado, por ejemplo.

    Por qué se habla tanto de trabajar a 6 bar

    Los 6 bar se utilizan habitualmente como presión de referencia para calcular la fuerza y el consumo de los cilindros neumáticos.

    Por ejemplo, un cilindro de 50 mm de diámetro desarrolla aproximadamente estas fuerzas teóricas:

    PresiónFuerza teórica de avanceFuerza estimada con un rendimiento del 85 %
    4 bar785 N667 N
    5 bar982 N835 N
    6 bar1.178 N1.001 N

    La fuerza teórica se obtiene mediante la fórmula:

    F = P × A

    Donde:

    • F es la fuerza.
    • P es la presión aplicada.
    • A es la superficie efectiva del émbolo.

    Cuando se utilizan bar y milímetros cuadrados, puede aplicarse esta expresión práctica:

    F (N) = presión (bar) × superficie (mm²) × 0,1

    Puedes realizar el cálculo para otros diámetros y presiones en la calculadora de fuerza de un cilindro neumático.

    El ejemplo demuestra que reducir la presión disminuye la fuerza disponible. Por eso no se debe bajar la presión sin comprobar primero la carga y el margen real del actuador.

    Sin embargo, si el cilindro está claramente sobredimensionado y puede realizar su función a 4 o 5 bar, mantenerlo a 6 bar solo aumenta el consumo y los esfuerzos mecánicos.

    Presión de red, presión regulada y presión real en el actuador

    Uno de los errores más habituales es hablar de “la presión de la máquina” como si existiera un único valor. En realidad, conviene distinguir al menos tres presiones.

    Presión de la red de aire comprimido

    Es la presión disponible en la tubería general de la fábrica.

    Esta presión debe ser suficiente para alimentar las máquinas teniendo en cuenta las variaciones de demanda y las pérdidas de carga de la distribución. No debería aumentarse automáticamente para compensar tuberías pequeñas, filtros saturados o una red mal dimensionada.

    Presión regulada en la máquina

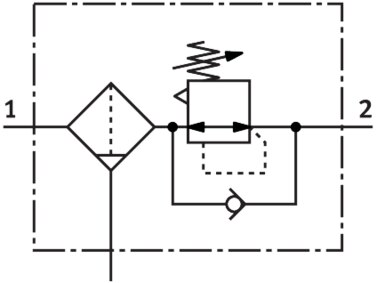
    Es la presión ajustada en la unidad de mantenimiento o en un regulador secundario.

    Puede ser inferior a la presión de la red y debe adaptarse a las necesidades reales de la máquina o de una zona concreta.

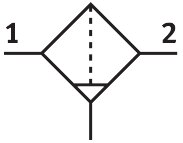
    Si necesitas revisar cómo se realiza este tratamiento del aire, consulta la guía para configurar una unidad de mantenimiento neumática.

    Presión dinámica en el punto de trabajo

    Es la presión que realmente llega a la válvula o al actuador mientras la máquina está funcionando.

    Este es el valor más importante.

    Un manómetro puede indicar 6 bar con la máquina parada y caer a 4,5 bar cuando varios cilindros se mueven simultáneamente. Esa diferencia puede estar causada por:

    • Filtros saturados.
    • Reguladores con caudal insuficiente.
    • Válvulas demasiado pequeñas.
    • Tubos o racores restrictivos.
    • Distancias excesivas.
    • Fugas.
    • Falta de capacidad en la red.
    • Consumos simultáneos elevados.

    Por eso, la presión debe medirse durante el movimiento real y en el momento de máxima demanda. Una lectura estática puede ocultar el problema.

    Rangos orientativos según la aplicación

    La siguiente tabla puede utilizarse como punto de partida. No sustituye el cálculo de fuerza ni las especificaciones del fabricante.

    AplicaciónRango inicial orientativoObservaciones
    Manipulación de piezas ligeras3–5 barComprobar aceleraciones, rozamientos y carga real
    Cilindros de uso general4–6 barAjustar según diámetro, carga y margen
    Sujeción o prensado5–6 barVerificar fuerza mínima y seguridad del proceso
    Soplado y limpieza1–3 barUtilizar boquillas eficientes y la mínima presión útil
    Pinzas neumáticas3–6 barRevisar fuerza de amarre y ficha técnica
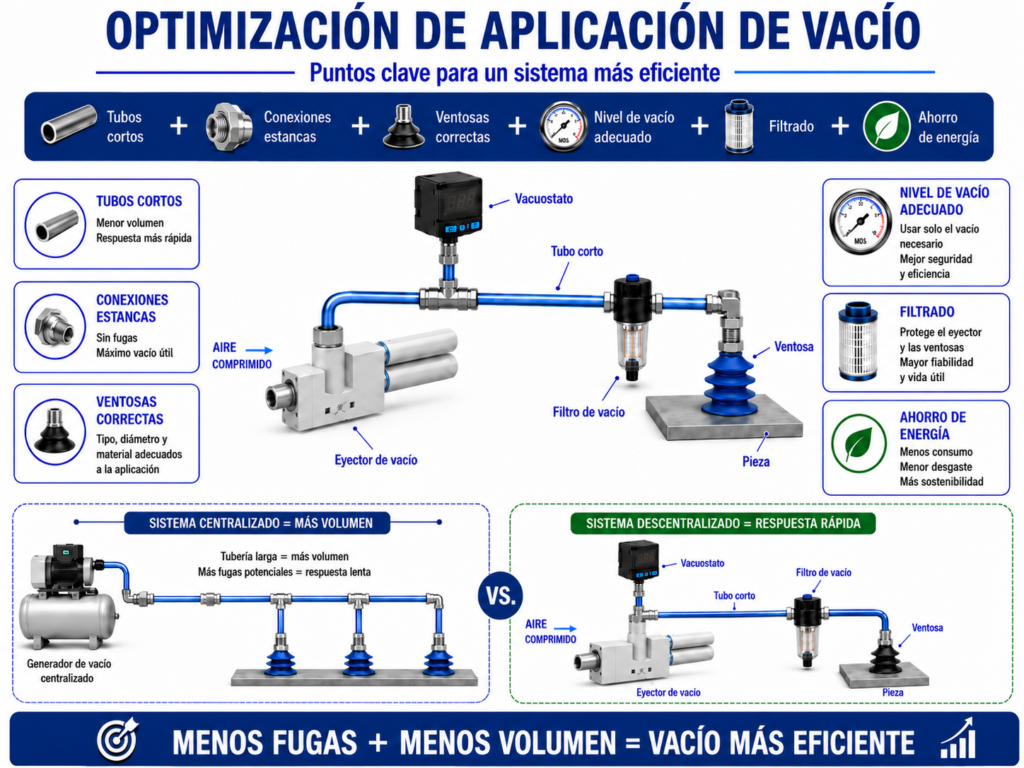
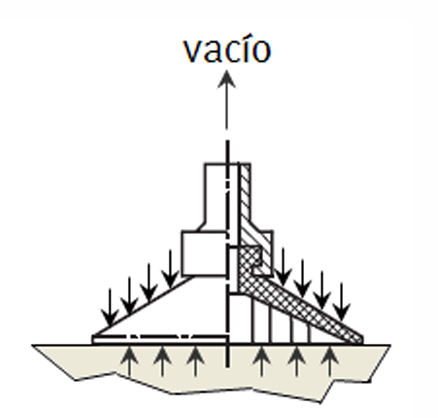
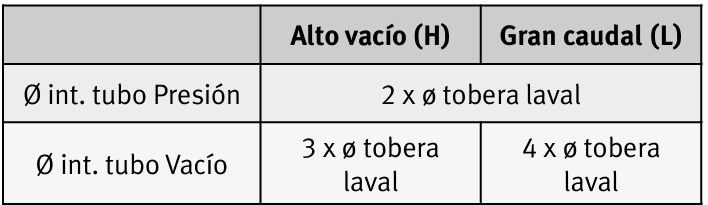
    Generadores de vacíoSegún fabricante 4-7barla máxima presión no siempre ofrece la máxima eficiencia ni el máximo vacío
    Herramientas neumáticasSegún fabricanteMuchas tienen una presión nominal específica
    Instrumentación y equipos especialesSegún fabricanteNo asumir automáticamente que admiten 6 bar

    Estos rangos no deben convertirse en nuevos valores fijos. Dos aplicaciones aparentemente similares pueden necesitar presiones diferentes por su carga, velocidad, geometría o condiciones de funcionamiento.

    Cómo determinar la presión correcta de una máquina

    El método más fiable consiste en medir y reducir progresivamente, no en elegir una cifra por costumbre.

    1. Identificar la operación más exigente

    Localiza qué actuador, herramienta o proceso necesita más presión. Puede ser un cilindro de elevación, una pinza, un sistema de prensado o una herramienta neumática.

    También deben identificarse los elementos relacionados con la seguridad. No se debe modificar la presión de un sistema de sujeción, frenado o mantenimiento de cargas sin analizar previamente los riesgos.

    2. Consultar los límites de los componentes

    Revisa en las fichas técnicas:

    • Presión mínima de funcionamiento.
    • Presión nominal recomendada.
    • Presión máxima admisible.
    • Fuerza o par disponible.
    • Caudal necesario.
    • Condiciones de seguridad.

    Que un componente admita 10 bar no significa que deba trabajar a esa presión. El valor máximo es un límite, no una recomendación de funcionamiento.

    3. Calcular la fuerza necesaria

    Para un cilindro, calcula la fuerza teórica según el diámetro y la presión. Después aplica un margen que tenga en cuenta:

    • Rozamiento.
    • Carga lateral.
    • Desalineación.
    • Variaciones de presión.
    • Aceleraciones.
    • Diferencia entre avance y retroceso.
    • Desgaste de juntas y elementos mecánicos.

    No conviene reducir la presión si el cilindro ya trabaja cerca de su límite. En ese caso puede ser más eficiente utilizar un diámetro superior y trabajar a menor presión, aunque esta decisión debe valorar también el consumo por volumen, el espacio disponible y el coste del componente.

    4. Medir la presión durante el ciclo

    Instala el manómetro o sensor lo más cerca posible del punto que se quiere analizar.

    Registra la presión:

    • Con la máquina parada.
    • Durante el movimiento normal.
    • En el momento de mayor consumo.
    • Cuando trabajan varios actuadores simultáneamente.
    • En diferentes turnos o niveles de producción.

    Si existe una caída importante entre la presión estática y la dinámica, primero hay que buscar la restricción. Subir el regulador puede ocultar temporalmente el problema, pero no lo soluciona.

    5. Reducir la presión progresivamente

    Una vez comprobado el funcionamiento, puede reducirse la presión en pasos de 0,2 a 0,5 bar.

    Después de cada ajuste conviene validar:

    • Fuerza suficiente.
    • Tiempo de ciclo.
    • Repetibilidad.
    • Calidad del proceso.
    • Capacidad de arranque bajo carga.
    • Funcionamiento con demanda simultánea.
    • Comportamiento en la situación más desfavorable.

    La presión adecuada será la mínima que permita mantener todas estas condiciones con un margen razonable.

    6. Documentar el ajuste

    Registra la presión final, el punto donde se ha medido y las condiciones de funcionamiento.

    También es recomendable marcar el regulador o proteger el ajuste para evitar que se vuelva a subir sin haber diagnosticado previamente la causa del problema.

    Cuánto se puede ahorrar reduciendo la presión

    Reducir la presión puede generar ahorro de dos maneras diferentes, y conviene no confundirlas.

    Calculadora de ahorro:

    Calculadora de ahorro por reducción de presión

    Estima el posible ahorro al reducir la presión general de la instalación o la presión de una aplicación concreta. Los resultados son orientativos y deben validarse mediante medición.

    Reducción de la presión general

    Calcula el ahorro eléctrico aproximado si también se reduce la presión de generación de los compresores.

    Presión manométrica actual de la red.
    Debe ser inferior a la presión actual.
    Potencia eléctrica de los compresores que alimentan la red.
    Porcentaje medio de potencia utilizada durante las horas indicadas.
    Horas anuales con el sistema en funcionamiento.
    Coste efectivo de la energía, sin usar separador de miles.
    Valor orientativo editable. Habitualmente se utiliza un 6–8 % por bar.
    Importante: no reduzcas la presión sin comprobar fuerza, tiempo de ciclo, simultaneidad y funciones de seguridad. La estimación no incluye inversiones, mantenimiento, variaciones de rendimiento ni impuestos.

    Reducción de la presión general del compresor

    Cuando se reduce la presión de generación de toda la instalación, disminuye el trabajo necesario para comprimir el aire.

    Como regla orientativa, una reducción de 1 bar puede disminuir el consumo eléctrico del compresor alrededor de un 6–8 %, aunque el resultado real depende del tipo de compresor, su regulación y el perfil de demanda. Tanto Festo como Atlas Copco sitúan el ahorro orientativo dentro de este rango.

    Para obtener este ahorro global, debe ser posible reducir el ajuste de generación. Regular una única máquina a menor presión no equivale automáticamente a bajar 1 bar en el compresor.

    Reducción local de la presión en una aplicación

    Al reducir la presión de un cilindro, soplado u otro consumo, disminuye la cantidad de aire utilizada por esa aplicación.

    En un cilindro de volumen fijo, el consumo teórico de aire libre es aproximadamente proporcional a la presión absoluta. Por ejemplo, pasar de 6 a 5 bar relativos supone pasar aproximadamente de 7 a 6 bar absolutos:

    Reducción teórica = 1 − (6 ÷ 7) = 14,3 %

    Por tanto, ese cilindro podría consumir alrededor de un 14 % menos de aire por ciclo, siempre que el volumen, los ciclos y el funcionamiento permanezcan iguales.

    Este porcentaje no debe confundirse con el ahorro eléctrico del compresor. El ahorro económico final dependerá de:

    • Número de cilindros o consumos regulados.
    • Volumen utilizado por ciclo.
    • Ciclos por hora.
    • Horas anuales de producción.
    • Eficiencia del compresor.
    • Precio de la electricidad.
    • Presión general de generación.
    • Fugas y consumos no productivos.

    Qué problemas provoca trabajar con demasiada presión

    Trabajar por encima de la presión necesaria puede provocar:

    • Mayor consumo de aire comprimido.
    • Más caudal perdido a través de las fugas.
    • Mayor consumo eléctrico en la generación.
    • Golpes más fuertes al final de carrera.
    • Desgaste prematuro de juntas y amortiguaciones.
    • Mayor esfuerzo sobre topes y estructuras.
    • Incremento del ruido en escapes y soplados.
    • Movimientos más bruscos.
    • Dificultad para regular la velocidad.
    • Variaciones en la calidad del proceso.

    Aumentar la presión tampoco es una buena solución para un cilindro lento. La velocidad depende principalmente del caudal disponible y de las restricciones del circuito.

    Si el actuador tiene fuerza, pero se mueve lentamente, conviene revisar la guía sobre por qué un cilindro neumático va lento.

    Cuándo no conviene reducir la presión

    No debe reducirse la presión sin un análisis previo cuando:

    • El cilindro trabaja cerca de su fuerza máxima.
    • Se elevan o mantienen cargas suspendidas.
    • La presión afecta a una función de seguridad.
    • Existen pinzas o sistemas de sujeción críticos.
    • El proceso requiere una fuerza mínima certificada.
    • Hay importantes variaciones de carga.
    • El fabricante exige una presión determinada.
    • La máquina ya presenta caídas de presión durante el ciclo.

    En estas situaciones, primero debe comprobarse el dimensionamiento del actuador, el caudal disponible y el comportamiento dinámico de la instalación.

    Errores frecuentes al ajustar la presión neumática

    Subir la presión porque un cilindro va lento

    La falta de velocidad suele estar relacionada con el caudal, no directamente con la presión. Hay que revisar válvula, tubo, racores, reguladores de caudal y escape.

    Utilizar la presión del compresor para hacer los cálculos

    La fuerza debe calcularse con la presión real disponible en el actuador durante el movimiento, no con el valor indicado a la salida del compresor.

    Alimentar toda la máquina a la presión del elemento más exigente

    Si una única operación necesita 6 bar, no significa que todos los soplados y cilindros deban recibir esa presión. Puede ser conveniente crear zonas con reguladores independientes.

    Compensar filtros saturados aumentando la presión

    Un filtro obstruido genera caída de presión. Subir la presión de generación aumenta el coste y oculta la necesidad de mantenimiento.

    Confundir presión máxima con presión recomendada

    La presión máxima admisible indica el límite que no debe superarse. No representa necesariamente el punto de trabajo más eficiente.

    Lista de comprobación para mantenimiento

    Antes de modificar la presión de una instalación, comprueba:

    • Presión estática a la entrada de la máquina.
    • Presión mínima durante el ciclo.
    • Diferencia antes y después del filtro.
    • Diferencia antes y después del regulador.
    • Caudal nominal de válvulas y reguladores.
    • Diámetro y longitud de tubos.
    • Estado de racores y silenciadores.
    • Existencia de fugas.
    • Fuerza necesaria en los cilindros.
    • Simultaneidad de movimientos.
    • Presión mínima exigida por los fabricantes.
    • Funciones que puedan afectar a la seguridad.

    Si se detectan pérdidas, puedes consultar la guía sobre fugas de aire comprimido, su detección y coste.

    Conclusión

    Los 6 bar son una referencia habitual, no una regla universal.

    La presión correcta en neumática industrial es la mínima que permite realizar el trabajo con estabilidad, seguridad y un margen adecuado. Para encontrarla hay que calcular la fuerza, medir durante el ciclo real y corregir las pérdidas de carga antes de subir la presión.

    Separar las aplicaciones por niveles de presión permite reducir consumo, fugas, ruido y desgaste sin perjudicar la producción.

    En muchas máquinas, reducir unas décimas de bar puede parecer un cambio pequeño. Cuando se multiplica por cientos de cilindros, miles de ciclos y varios turnos de trabajo, el ahorro anual puede ser considerable.

    Preguntas frecuentes sobre presión neumática industrial

    ¿La presión normal en neumática industrial es de 6 bar?

    Es una presión de referencia muy utilizada, pero no es obligatoria. La presión adecuada depende de la fuerza, el caudal, la carga, el componente y las condiciones reales de la aplicación.

    ¿Se puede trabajar a menos de 6 bar?

    Sí. Muchas aplicaciones de manipulación, soplado o movimientos con poca carga pueden trabajar a menor presión. Debe comprobarse mediante cálculo y pruebas durante el ciclo completo.

    ¿Qué ocurre si aumento la presión a 7 u 8 bar?

    Aumentará la fuerza disponible, pero también el consumo, las fugas y los esfuerzos mecánicos. Además, todos los componentes deben admitir esa presión. Aumentarla para corregir una restricción de caudal es una mala práctica.

    ¿Reducir 1 bar ahorra siempre un 7 %?

    No exactamente. El 6–8 % es una estimación habitual para la reducción de la presión general de generación. La reducción local en una aplicación afecta principalmente a su consumo de aire y no implica automáticamente el mismo ahorro eléctrico global.

    ¿Dónde debe medirse la presión?

    Debe medirse cerca del punto de uso y durante el movimiento real. La presión indicada con la máquina parada no permite detectar correctamente las pérdidas producidas durante los picos de consumo.

    ¿Presión y caudal son lo mismo?

    No. La presión determina principalmente la fuerza disponible, mientras que el caudal influye especialmente en la velocidad. Un circuito puede mostrar una presión correcta en reposo y no disponer de caudal suficiente durante el movimiento.

    Reducir presión neumática industrial
  • Instalación neumática: diseño y dimensionamiento paso a paso

    Diseñar correctamente una instalación neumática no consiste únicamente en elegir un cilindro capaz de realizar la fuerza necesaria. El funcionamiento de la aplicación depende del conjunto completo: cilindro, válvula, tubos, racores, reguladores de caudal, preparación del aire, escapes y elementos de seguridad.

    Un cilindro bien dimensionado puede moverse lentamente, perder fuerza o trabajar de manera inestable si la válvula no proporciona suficiente caudal, el tubo es demasiado estrecho, los racores generan una restricción o la presión cae durante el movimiento. Del mismo modo, aumentar el diámetro del cilindro o la presión de trabajo sin analizar el resto de la instalación puede incrementar innecesariamente el consumo de aire sin solucionar el problema original.

    La forma más segura de dimensionar un circuito neumático es comenzar por los requisitos reales de la aplicación y avanzar desde el actuador hacia la alimentación:

    1. Definir el movimiento y la carga.
    2. Dimensionar el cilindro.
    3. Calcular el consumo y el caudal necesarios.
    4. Seleccionar la válvula.
    5. Dimensionar tubos y racores.
    6. Elegir los elementos de regulación.
    7. Comprobar la preparación y calidad del aire.
    8. Definir el comportamiento ante una parada o pérdida de presión.

    En esta guía encontrarás recomendaciones prácticas para tomar estas decisiones y evitar errores frecuentes. También podrás utilizar un selector paso a paso que te ayudará a dimensionar los principales componentes de la aplicación a partir de los datos del cilindro y del movimiento que necesitas realizar.

    Importante: el dimensionamiento neumático debe considerar tanto el funcionamiento normal como el comportamiento de la máquina durante una parada, una pérdida de suministro, una caída de tensión o una intervención de mantenimiento.

    Componentes principales de una instalación neumática

    Una instalación neumática transforma la energía del aire comprimido en un movimiento controlado. Para hacerlo correctamente, el aire debe llegar al actuador con la presión, el caudal y la calidad necesarios.

    Instalación neumática

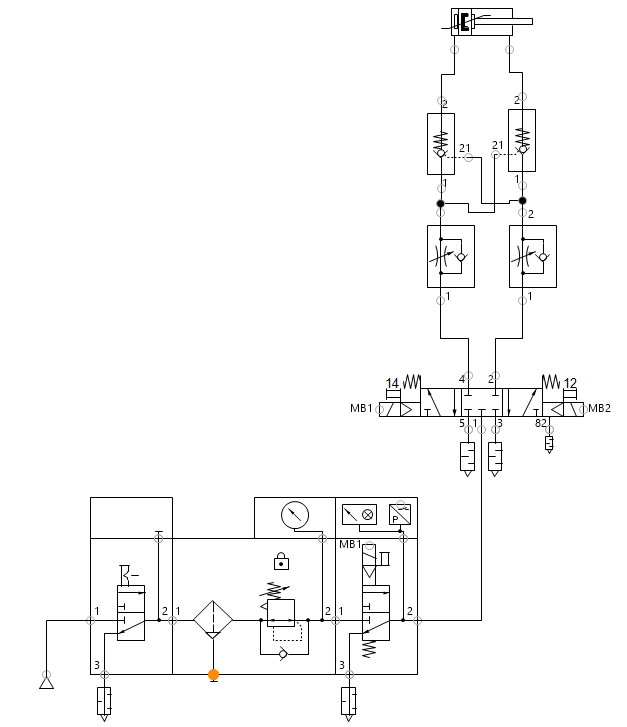
    En una aplicación convencional, el recorrido del aire comprimido incluye los siguientes componentes:

    Punto de conexión a la red

    Es la conexión entre la red general de aire comprimido de la fábrica y la máquina. La presión disponible en este punto no siempre coincide con la presión generada por el compresor, porque pueden producirse pérdidas en tuberías, filtros, válvulas y otros equipos conectados a la red.

    Para dimensionar una aplicación debe utilizarse la presión mínima disponible durante el funcionamiento real de la instalación, no únicamente la presión indicada cuando la máquina está parada.

    Válvula de corte y descarga

    Permite aislar la máquina de la alimentación neumática y descargar el aire acumulado aguas abajo. Siempre que sea necesario realizar tareas de mantenimiento, debe poder bloquearse en una posición segura de acuerdo con el procedimiento de consignación establecido.

    Cerrar solamente la entrada de aire no garantiza que la instalación quede sin presión. Los cilindros, tubos, depósitos y cavidades internas pueden conservar energía neumática después del corte.

    Unidad de preparación de aire

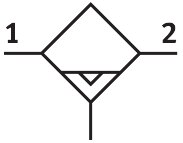
    La unidad de preparación acondiciona el aire antes de que entre en el circuito. Puede estar formada por filtro, regulador de presión, manómetro, separador de condensados, sensor de presión y, únicamente cuando la aplicación lo requiera, lubricador.

    Su tamaño debe determinarse por el caudal máximo simultáneo y por la caída de presión admisible. Elegirla únicamente por el diámetro de la conexión puede provocar restricciones importantes.

    Válvula distribuidora

    Controla la alimentación y el escape de las cámaras del cilindro. Su función dependerá del tipo de actuador y del comportamiento deseado:

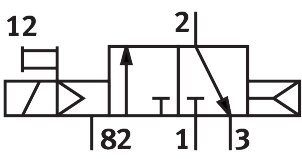
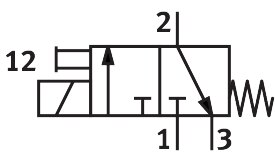
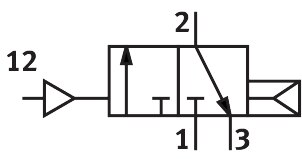
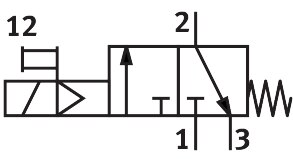
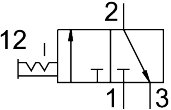
    • Una válvula 3/2 se utiliza habitualmente con cilindros de simple efecto.
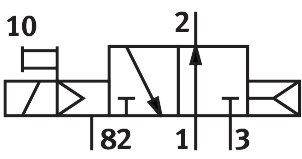
    • Una válvula 5/2 permite controlar un cilindro de doble efecto.
    • Una válvula 5/3 incorpora una posición central cuyo comportamiento debe elegirse según la aplicación.

    Además de la función, deben comprobarse el caudal, la presión de trabajo, el accionamiento, el tiempo de respuesta y la posición que adopta la válvula cuando desaparece la señal.

    Si quieres ampliar en los tipos de válvulas lo puedes revisar en nuestras guías:

    Válvula neumática 3/2: funcionamiento, tipos y usos

    Válvula neumática 5/2 vs 5/3: diferencias y funcionamiento

    Reguladores de caudal

    Permiten ajustar la velocidad del cilindro controlando el paso del aire. En la mayoría de los cilindros de doble efecto se regula el aire de escape para conseguir un movimiento más estable.

    Deben instalarse con la orientación correcta y, preferiblemente, cerca de las conexiones del cilindro. Un regulador invertido puede dejar el movimiento sin control o limitar el llenado de la cámara equivocada.

    Puedes ampliar este tema con esta guía: Ajustar velocidad cilindro neumático: guía práctica

    Tubos y racores

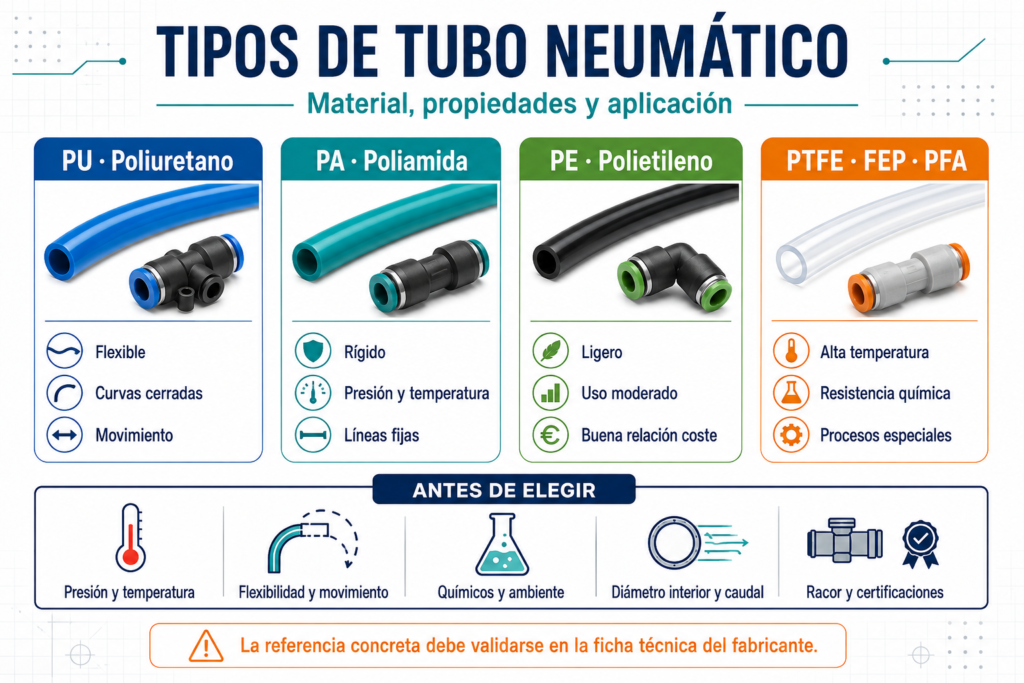
    Transportan el aire entre los componentes. Su diámetro interior, longitud, material y número de restricciones influyen directamente en la caída de presión y en la velocidad del cilindro.

    El diámetro exterior del tubo no representa su sección útil real. También debe comprobarse el paso interior de los racores, porque un racor con una sección reducida puede limitar el caudal aunque el tubo esté correctamente dimensionado.

    Cilindro neumático

    Convierte la presión del aire en fuerza y movimiento. Su selección debe considerar:

    • Fuerza necesaria.
    • Presión mínima disponible.
    • Carrera.
    • Velocidad.
    • Frecuencia de funcionamiento.
    • Posición de montaje.
    • Cargas laterales.
    • Riesgo de pandeo.
    • Energía al final de carrera.
    • Sistema de guiado y amortiguación.
    • Condiciones ambientales.

    El diámetro del cilindro es solamente una parte del dimensionamiento. Un actuador capaz de generar suficiente fuerza puede no ser adecuado para absorber la energía del movimiento o soportar los esfuerzos mecánicos de la aplicación.

    Sensores, escapes y elementos auxiliares

    Los detectores de posición, presostatos, silenciadores, válvulas de escape rápido, antirretornos y elementos de bloqueo completan el circuito.

    Estos accesorios no deben añadirse al final de forma automática. Cada uno puede modificar el caudal, la contrapresión, el tiempo de respuesta o el comportamiento del sistema durante una parada.

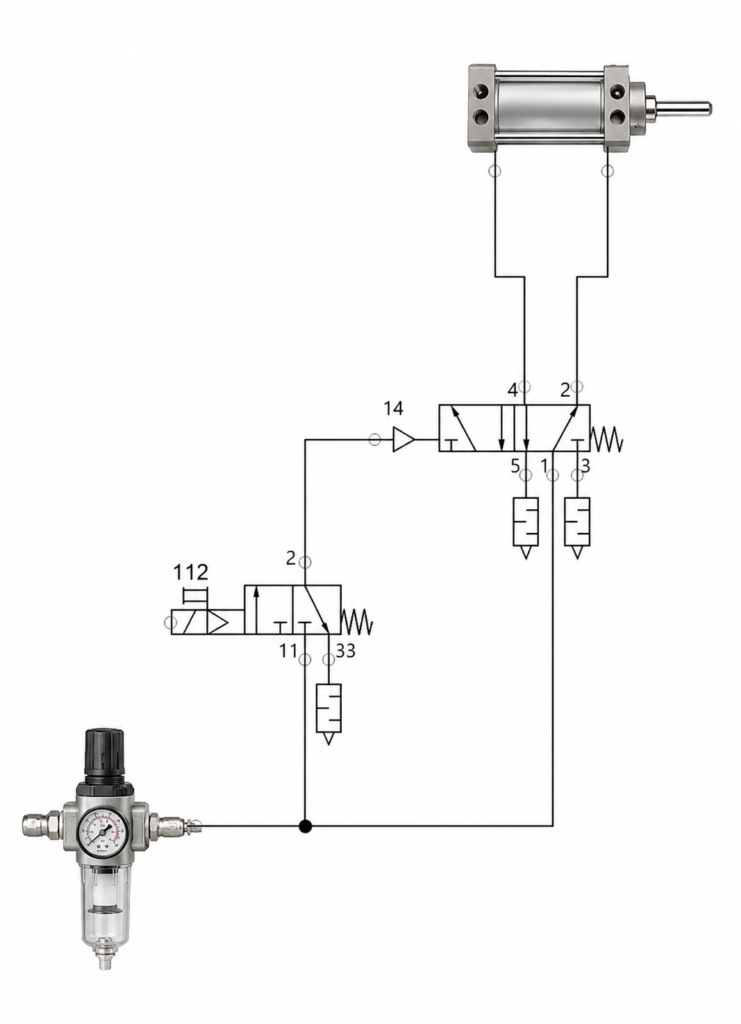
    Consejo práctico: antes de seleccionar referencias comerciales, dibuja el circuito completo e identifica por dónde entra el aire, por dónde se evacúa y qué ocurre con cada actuador cuando desaparecen la presión o la señal eléctrica.

    Antes de dimensionar: define la aplicación

    El dimensionamiento no debe empezar por el diámetro del cilindro ni por el tamaño de conexión de la válvula. Primero hay que convertir la necesidad de la máquina en requisitos medibles: qué carga debe moverse, cuánto debe desplazarse, en qué tiempo, con qué frecuencia y qué comportamiento se espera cuando desaparecen la señal eléctrica o la presión.

    Si estos datos no están claros, cualquier selección será provisional. Un componente puede ser suficiente por fuerza y, aun así, resultar inadecuado por velocidad, energía de impacto, pandeo, contaminación, espacio disponible o seguridad.

    Selector paso a paso de componentes neumáticos

    Utiliza este herramienta para dimensionar y realizar un checklist previo de tu aplicación.

    Todos los detalles que debes tener en cuenta en tu aplicación y los componentes utilizados los encontrarás explicados en las siguientes secciones del artículo.

    Selector de componentes neumáticos · V2.4 Checklist

    Introduce los requisitos reales de la aplicación. Obtendrás una preselección técnica y un checklist de actuador, sensores, válvulas, conducción, preparación de aire, supervisión y seguridad.

    1. Aplicación

    Define primero el movimiento. El selector no parte de un diámetro de cilindro elegido previamente.

    Incluye carga, rozamiento y fuerzas del proceso, pero no el coeficiente de seguridad.
    Un ciclo incluye avance y retroceso.
    Se utiliza para estimar la energía cinética al final de carrera.

    2. Cilindro

    El cálculo utiliza presión dinámica, rendimiento y un coeficiente de seguridad explícito.

    Utiliza la presión medida durante el movimiento, no la presión estática del compresor.

    3. Caudal

    Diferenciaremos el consumo medio del caudal instantáneo necesario para cumplir el tiempo de movimiento.

    Soplados, vacío, pinzas u otros consumidores que coincidan con el movimiento.
    Se añade al caudal instantáneo para preseleccionar válvula y preparación de aire. Ejemplo: 800 Nl/min calculados con un 25 % de margen generan una recomendación mínima de 1.000 Nl/min. No es consumo adicional permanente.

    4. Válvula

    Define el comportamiento funcional requerido cuando desaparece la señal eléctrica.

    5. Tubos y racores

    El diámetro se preselecciona comprobando la caída de presión del tramo. Distingue entre un ramal individual y una alimentación compartida.

    El ramal individual utiliza el caudal de un cilindro. La alimentación común utiliza la simultaneidad y los consumos adicionales indicados en el paso 3.
    Diferencia máxima aceptada entre el inicio y el final del tramo durante el movimiento. Un valor menor exige mayor sección.
    Cantidad aproximada de elementos que añaden pérdida localizada. Después debe comprobarse el paso interior real de cada referencia.
    Solo genera una advertencia; no aumenta automáticamente el diámetro. La selección se basa en la caída de presión. No es la velocidad del cilindro.

    6. Control de velocidad

    La presión establece la fuerza disponible; la velocidad se controla regulando el caudal.

    7. Preparación de aire

    La configuración debe responder al caudal simultáneo y a la calidad exigida en el punto de uso.

    Cada nivel de presión puede necesitar regulación y manómetro propios.

    8. Seguridad y rearme

    Estas respuestas generan advertencias. No constituyen una evaluación de riesgos ni dimensionan una función de seguridad.

    9. Resultado preliminar

    Valores mínimos y advertencias que deberán validarse con la ficha técnica de cada componente.

    Fuerza necesaria

    Define la fuerza que debe ejercer el actuador durante todo el recorrido, no solamente la necesaria para iniciar el movimiento. Deben considerarse:

    • La carga útil.
    • El rozamiento.
    • Las fuerzas propias del proceso.
    • La inclinación del mecanismo.
    • Las aceleraciones y desaceleraciones.
    • Cualquier oposición variable durante el recorrido.

    En una aplicación de sujeción, por ejemplo, no basta con desplazar la mordaza. El cilindro debe mantener una fuerza de apriete suficiente en las condiciones reales de trabajo.

    También conviene diferenciar entre fuerza de avance y fuerza de retroceso. En un cilindro de doble efecto, la fuerza disponible durante el retroceso es menor porque el vástago reduce el área efectiva sobre la que actúa la presión.

    Si la fase más exigente se realiza durante el retroceso, este dato puede determinar el diámetro del cilindro.

    Para ampliar en la fuerza del cilindro puedes continuar en nuestras guías:

    Fuerza de un cilindro neumático: fórmula y calculadora

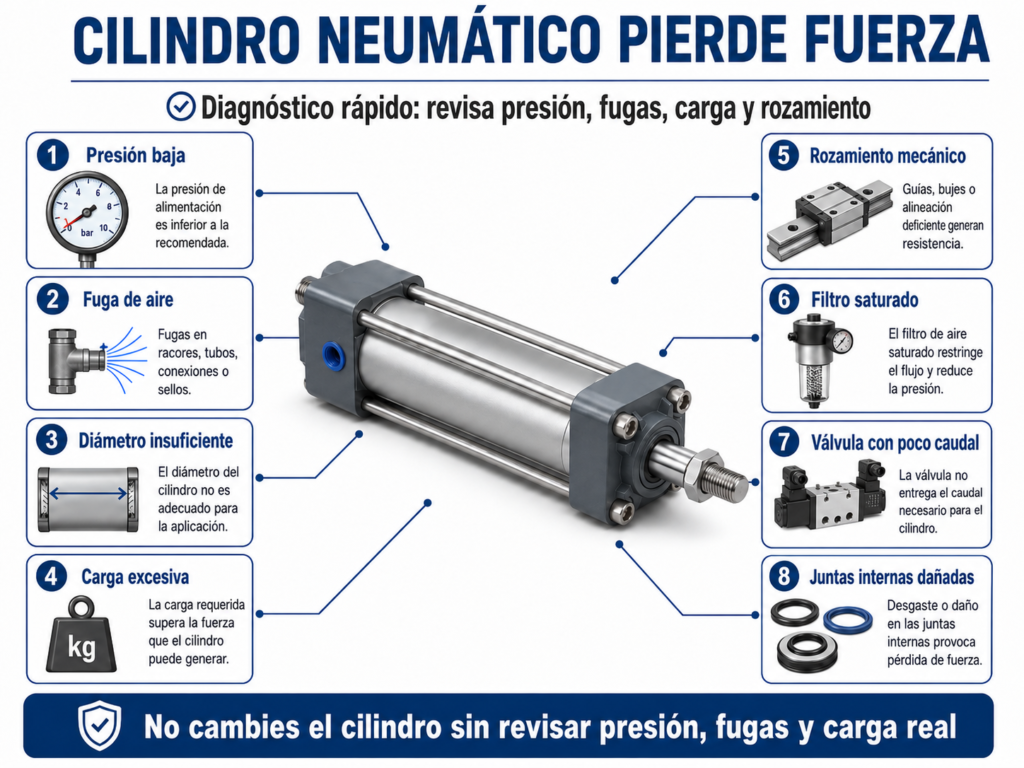
    Por qué un cilindro neumático pierde fuerza: causas y soluciones

    Carrera y velocidad

    La carrera debe cubrir el desplazamiento útil de la aplicación y dejar margen suficiente para el montaje, los topes y las tolerancias mecánicas.

    Una carrera mayor de la necesaria aumenta:

    • La longitud total del cilindro.
    • El tiempo de movimiento.
    • El consumo de aire.
    • El volumen que debe llenarse y vaciarse.
    • El riesgo de pandeo del vástago.

    La velocidad puede expresarse como la distancia recorrida dividida por el tiempo empleado:

    Velocidad = carrera / tiempo de movimiento

    Sin embargo, la velocidad del cilindro no debe confundirse con el tiempo total del ciclo. La conmutación de la válvula, el llenado de las cámaras, la aceleración, la amortiguación y las pausas del proceso también consumen tiempo.

    Cuando el movimiento debe completarse rápidamente, el criterio decisivo suele ser el caudal instantáneo que debe atravesar la válvula y las conducciones, no solamente el consumo medio de aire.

    Frecuencia de trabajo

    Indica cuántos ciclos realiza el cilindro por minuto o por hora y durante cuánto tiempo trabaja de manera continuada.

    Este dato permite estimar:

    • El consumo total de aire.
    • El caudal simultáneo de la instalación.
    • La temperatura de las bobinas.
    • El desgaste de juntas y guías.
    • La capacidad de los sistemas de amortiguación.
    • La saturación de filtros y silenciadores.
    • La vida útil esperada de los componentes.

    Dos aplicaciones con el mismo cilindro pueden necesitar instalaciones muy diferentes. Una aplicación que realiza dos ciclos por minuto puede funcionar correctamente con una conducción moderada, mientras que otra que repite el movimiento cada segundo puede necesitar una válvula de mayor caudal, tubos más cortos, mayor capacidad de escape y una preparación de aire dimensionada para los picos de demanda.

    Posición de montaje y carga vertical

    La orientación del cilindro modifica las fuerzas que debe vencer.

    En un movimiento vertical, la gravedad ayuda en un sentido y se opone en el contrario. Además, una pérdida de presión puede provocar el descenso de la carga aunque la válvula quede en una posición aparentemente cerrada.

    Una válvula 5/3 con centro cerrado no debe considerarse por sí sola un sistema seguro de retención. Las fugas internas, la compresibilidad del aire y el estado de las tuberías pueden permitir el movimiento del cilindro.

    Cuando exista riesgo por descenso de una carga, habrá que evaluar soluciones específicas, como:

    • Bloqueo mecánico del vástago.
    • Freno integrado en el actuador.
    • Válvulas antirretorno pilotadas.
    • Retención mecánica externa de la carga.
    • Sistemas redundantes cuando lo determine la evaluación de riesgos.

    Espacio disponible

    Comprueba la longitud total del cilindro retraído y extendido, no solamente su carrera.

    También debe reservarse espacio para:

    • Racores y tubos.
    • Reguladores de caudal.
    • Sensores.
    • Ajuste de la amortiguación.
    • Fijaciones y articulaciones.
    • Desmontaje y sustitución del actuador.
    • Movimiento de tubos en elementos móviles.

    Cuando el espacio axial es reducido puede ser preferible utilizar un cilindro compacto, un cilindro sin vástago o un actuador guiado.

    El cambio de arquitectura también modifica la capacidad de carga, la resistencia a momentos, el mantenimiento y el coste. Por tanto, no debe decidirse solamente por las dimensiones exteriores.

    Condiciones ambientales

    La temperatura, el polvo, la humedad, zonas de limpieza, la exposición exterior, los agentes químicos y el contacto con alimentos condicionan los materiales de la instalación.

    Deben revisarse:

    • El material del tubo.
    • La compatibilidad de las juntas.
    • El tipo de lubricante.
    • El tratamiento superficial del vástago.
    • El material de los racores.
    • La protección de sensores y bobinas.
    • El grado de protección eléctrica.
    • La resistencia a la corrosión.
    • La posibilidad de acumulación de suciedad.

    En ambientes agresivos no basta con seleccionar acero inoxidable de forma genérica. Hay que identificar el producto químico, su concentración, la temperatura y el tiempo de exposición, y comprobar la compatibilidad declarada por el fabricante.

    Comportamiento necesario ante una parada o pérdida de presión

    Antes de elegir la válvula debe definirse qué debe ocurrir cuando:

    • Desaparece la alimentación eléctrica.
    • Cae la presión neumática.
    • Se acciona una parada.
    • Se abre una protección.
    • Se desconecta una zona de la máquina.
    • Se restablece la alimentación.
    • Se produce una rotura de tubo.

    Según la aplicación, puede ser necesario detener el movimiento, regresar a una posición determinada, descargar el circuito, mantener una sujeción o conservar presión solamente en una zona concreta.

    La respuesta correcta no es universal. Depende del peligro, de la carga, de la energía acumulada y del tipo de intervención prevista.

    Consejo crítico: define el estado esperado ante el fallo antes de seleccionar entre una válvula monoestable, biestable o 5/3. Elegir primero la válvula y pensar después en la parada suele conducir a circuitos difíciles de corregir.

    Paso 1. Dimensionamiento del cilindro neumático

    El cilindro debe seleccionarse a partir de la fuerza útil y de las condiciones mecánicas del movimiento.

    La fuerza teórica sirve como punto de partida, pero no representa por sí sola la fuerza que estará disponible en la máquina.

    Calcula la fuerza útil, no solamente la fuerza teórica

    Para un cilindro en avance, la fuerza teórica puede estimarse mediante:

    F = p × A

    Si la presión se expresa en bar y el área en milímetros cuadrados:

    F (N) = p (bar) × A (mm²) × 0,1

    Donde:

    • F es la fuerza teórica en newtons.
    • p es la presión manométrica en bar.
    • A es el área efectiva del pistón en mm².

    En retroceso debe descontarse el área ocupada por el vástago:

    Área de retroceso = área del pistón − área del vástago

    La fuerza útil será menor que la fuerza teórica debido al rozamiento de las juntas, las pérdidas de presión y la dinámica del movimiento.

    En lugar de aplicar automáticamente un porcentaje fijo para cualquier cilindro, deben utilizarse el rendimiento, las curvas o los datos proporcionados por el fabricante, añadiendo un coeficiente de seguridad coherente con la variabilidad de la carga y de la presión.

    Utiliza la presión real disponible

    El cálculo debe realizarse con la presión mínima disponible en el cilindro mientras se mueve y coinciden los consumos relevantes.

    La presión estática observada con el sistema parado puede ocultar restricciones importantes.

    Si la presión cae al iniciar el movimiento, deben revisarse:

    • La válvula distribuidora.
    • Los tubos.
    • Los racores.
    • Los reguladores de caudal.
    • El filtro.
    • El regulador de presión.
    • La válvula de corte o arranque progresivo.
    • La red de alimentación.

    No debe utilizarse directamente la presión indicada en el compresor ni la presión estática medida sin consumo.

    Elige el diámetro y la carrera

    Selecciona el primer diámetro normalizado que supere la fuerza útil requerida con el margen establecido.

    Después verifica:

    • La carrera.
    • La longitud total del cilindro.
    • Las fijaciones.
    • El diámetro del vástago.
    • Las tolerancias del mecanismo.
    • El espacio para sensores y racores.
    • La capacidad de amortiguación.

    Aumentar un tamaño de cilindro puede aportar margen, pero también incrementa el volumen de aire de cada cámara y el caudal necesario para mantener la misma velocidad.

    Comprueba el pandeo del vástago

    En carreras largas y trabajos a compresión, el vástago puede pandear antes de alcanzar la fuerza nominal del cilindro.

    La comprobación depende de:

    • El diámetro del vástago.
    • La longitud libre.
    • El tipo de fijación.
    • La posición del cilindro.
    • La fuerza aplicada.
    • La alineación de la carga.

    Deben utilizarse los límites o las herramientas de cálculo del fabricante.

    Un cilindro con fuerza suficiente puede resultar mecánicamente inadecuado si su vástago no soporta la combinación de carrera, fijación y carga.

    Comprueba las cargas laterales

    Un cilindro convencional está diseñado principalmente para transmitir fuerza axial.

    Si la carga genera esfuerzos laterales o momentos, debe añadirse una guía externa o utilizarse un actuador guiado.

    Sobredimensionar el diámetro del pistón no corrige una guía mecánica deficiente. Puede aumentar la fuerza y empeorar el desgaste del vástago, los casquillos y las juntas.

    Revisa la energía al final de carrera

    La amortiguación debe disipar la energía cinética de la masa móvil y el trabajo adicional de las fuerzas que actúan durante el movimiento.

    Cuanto mayores sean la masa y la velocidad, mayor será la energía que llega al final de carrera.

    Si se supera la capacidad de amortiguación del cilindro pueden aparecer:

    • Golpes.
    • Rebotes.
    • Ruido.
    • Vibraciones.
    • Aflojamiento de fijaciones.
    • Daños prematuros.
    • Pérdida de precisión.

    Cuando la amortiguación neumática regulable no sea suficiente, será necesario reducir la velocidad mediante reguladores de caudal, añadir amortiguadores externos o rediseñar el movimiento.

    Los topes internos del cilindro no deben utilizarse como sustituto de un tope mecánico cuando la aplicación requiere precisión o debe absorber impactos elevados.

    Velocidad, frecuencia y sensores

    Comprueba que la velocidad prevista se encuentra dentro del rango recomendado para el actuador y que la frecuencia de funcionamiento no provoca un calentamiento o desgaste excesivo.

    También deben definirse las posiciones que necesita conocer el sistema de control.

    Los sensores magnéticos son habituales para detectar los finales de carrera, pero una posición intermedia o una medición continua requieres de otro sistema.

    Consejo crítico: no sobredimensiones el cilindro para compensar una instalación con pérdidas de presión. Aumentará el consumo de aire y el caudal requerido, y puede ocultar el cuello de botella original.

    Paso 2. Selección y dimensionamiento de la válvula

    La válvula debe proporcionar la función y el caudal necesarios, pero también definir un comportamiento coherente cuando se pierde la señal.

    El tamaño de la rosca no garantiza el caudal. Debe compararse el caudal nominal o la conductancia declarada por el fabricante en condiciones equivalentes.

    Función 3/2, 5/2 o 5/3

    Una válvula 3/2 dispone de tres vías y dos posiciones. Se utiliza habitualmente con:

    • Cilindros de simple efecto.
    • Funciones de soplado.
    • Señales neumáticas.
    • Pilotajes.
    • Funciones de alimentación y descarga.

    Una válvula 5/2 alterna la alimentación y el escape de las dos cámaras de un cilindro de doble efecto.

    Una válvula 5/3 añade una posición central. Según su configuración, esa posición puede bloquear, descargar o presurizar determinadas conexiones.

    La posición central debe elegirse por el efecto real que produce sobre el actuador y sobre la energía almacenada.

    No debe suponerse que un centro cerrado inmoviliza una carga de manera segura ni que un centro a escape es adecuado para cualquier parada.

    Para ampliar en los tipos de válvulas puedes revisar nuestras guías:

    Válvula neumática 3/2: funcionamiento, tipos y usos

    Válvula neumática 5/2 vs 5/3: diferencias y funcionamiento

    Válvula monoestable o biestable

    Una válvula monoestable retorna a su posición de reposo cuando desaparece la señal de accionamiento.

    Una válvula biestable conserva la última posición hasta recibir una orden contraria, aunque desaparezca la señal eléctrica.

    Ninguna opción es intrínsecamente más segura. La selección depende del estado requerido ante el fallo y de la arquitectura de control de la máquina.

    Caudal necesario

    El caudal debe calcularse a partir del volumen que debe llenarse y del tiempo disponible, considerando la presión de trabajo y la expansión del aire.

    Para movimientos rápidos, debe utilizarse el caudal instantáneo correspondiente a la fase más exigente, no solamente el consumo medio por minuto.

    Aunque dos cilindros iguales hagan 10 ciclos/minuto, si uno hace el ciclo completo de ida y vuelta en 2 segundos y el otro en 6 segundos, no van a necesitar el mismo caudal y tienes que dimensionar los componentes teneindo esto en cuenta.

    También debe comprobarse el escape. Una evacuación restringida puede limitar la velocidad aunque la alimentación tenga capacidad suficiente.

    Conviene dejar un margen razonable para pérdidas, simultaneidad y ajustes, pero debe evitarse elegir una válvula desproporcionada.

    Una válvula excesivamente grande:

    • Aumenta el coste por válvula y resto de componentes.
    • Incrementa el volumen interno.
    • Puede dificultar la regulación a baja velocidad.
    • Puede producir movimientos demasiado bruscos.
    • No corrige las restricciones situadas en tubos o racores.

    Tiempo de respuesta

    En ciclos cortos, el tiempo eléctrico y neumático de conmutación puede representar una parte importante del ciclo.

    Al tiempo de respuesta de la válvula hay que sumar:

    • La transmisión de la presión por el tubo.
    • El llenado de la cámara.
    • La evacuación de la cámara contraria.
    • La aceleración de la carga.
    • La actuación de la amortiguación.

    Si la distancia entre la válvula y el actuador es grande, acercar la válvula al cilindro puede ser más eficaz que aumentar solamente su caudal nominal.

    Presión de trabajo y pilotaje

    Verifica la presión mínima y máxima de funcionamiento de la válvula.

    Algunas válvulas pilotadas internamente necesitan una presión mínima para conmutar correctamente.

    Si la aplicación trabaja a baja presión o debe actuar durante una caída de suministro, puede ser necesario utilizar:

    • Pilotaje externo.
    • Accionamiento directo.
    • Una válvula específicamente diseñada para baja presión.

    Tipo de accionamiento y tensión eléctrica

    El accionamiento puede ser:

    • Manual.
    • Mecánico.
    • Neumático.
    • Eléctrico.

    En una electroválvula deben comprobarse:

    • La tensión de alimentación.
    • La potencia de la bobina.
    • La polaridad.
    • El tipo de conector.
    • La protección frente al ambiente.
    • La compatibilidad con la salida del sistema de control.
    • El ciclo de servicio.
    • La temperatura admisible.

    Comportamiento ante la pérdida de señal

    Relaciona la posición de reposo de la válvula con el efecto real sobre el actuador.

    Una cámara descargada puede permitir un movimiento por gravedad. Una cámara bloqueada puede conservar energía. Una válvula biestable puede mantener una orden anterior.

    El circuito debe evaluarse en conjunto, incluyendo:

    • Fugas internas.
    • Acumuladores.
    • Tubos flexibles.
    • Cargas suspendidas.
    • Muelles.
    • Fuerzas externas.
    • Posibilidad de rearme inesperado.

    Paso 3. Dimensionamiento de tubos y racores

    Los tubos y racores forman parte del dimensionamiento del movimiento.

    Su sección interna, longitud y geometría determinan cuánto caudal llega al cilindro y qué caída de presión se produce durante el llenado y el escape.

    Deben comprobarse los siguientes factores:

    • Caudal máximo de la fase más rápida y exigente.
    • Longitud real desde la válvula hasta el actuador.
    • Diámetro interior efectivo del tubo.
    • Caída de presión admisible.
    • Número de racores y codos.
    • Pasos internos de reguladores y distribuidores.
    • Presión de trabajo.
    • Temperatura.
    • Movimiento y flexión.
    • Abrasión.
    • Compatibilidad química.
    • Condiciones ambientales.

    Puedes calcular el caudal del tubo neumático en nuestra calculadora de caudal de la guía Diámetro tubo neumático: guía y calculadora de caudal

    El diámetro exterior del tubo no permite conocer directamente su sección útil. Dos tubos con el mismo diámetro exterior pueden tener diámetros interiores diferentes debido al espesor de pared.

    Un tubo más largo ofrece mayor resistencia y añade volumen que debe llenarse y vaciarse.

    Si el actuador trabaja lejos de la válvula, puede ser necesario:

    • Aumentar el diámetro interior.
    • Acercar la válvula al cilindro.
    • Utilizar una válvula de escape rápido.
    • Replantear la distribución del circuito.

    También debe evitarse utilizar un tubo innecesariamente grande, porque incrementa el volumen muerto y puede empeorar el tiempo de respuesta.

    Consejo crítico: el racor puede tener un paso interior menor que el tubo y convertirse en el verdadero cuello de botella. Comprueba el diámetro de paso o los datos de caudal, especialmente en racores compactos, codos y reguladores de caudal.

    Paso 4. Regulación de velocidad

    La velocidad de un cilindro se controla regulando el caudal, no reduciendo la presión como método principal.

    La presión determina principalmente la fuerza disponible. El caudal determina la rapidez con la que se llenan y vacían las cámaras.

    Regulación en escape

    En la mayoría de los cilindros de doble efecto se regula el aire que sale de la cámara.

    La contrapresión controlada ayuda a estabilizar el movimiento frente a variaciones de carga.

    Para regular ambas direcciones se instala un regulador unidireccional en cada conexión del cilindro, orientado para permitir el llenado libre y estrangular el escape.

    Cuándo regular la alimentación

    La regulación en alimentación puede utilizarse en determinadas aplicaciones, especialmente con cargas resistivas y movimientos controlados.

    Sin embargo, resulta más sensible a las variaciones de carga. Cuando la carga tiende a arrastrar el actuador puede aparecer una aceleración inestable.

    Su utilización debe verificarse experimentalmente y siguiendo los criterios del fabricante.

    Montaje y orientación

    Instala los reguladores lo más cerca posible del cilindro para reducir el volumen comprendido entre el regulador y la cámara.

    Comprueba el sentido de paso indicado en el componente. Una orientación incorrecta puede regular el llenado en lugar del escape o dejar el movimiento prácticamente sin control.

    Escape rápido

    Una válvula de escape rápido permite evacuar el aire cerca del cilindro y puede reducir el tiempo de movimiento cuando la distancia hasta la válvula distribuidora es elevada.

    Sin embargo, también:

    • Modifica el control del escape.
    • Aumenta el ruido.
    • Puede dificultar la regulación a baja velocidad.
    • Puede provocar movimientos más bruscos.

    Debe dimensionarse correctamente y utilizar un silenciador que no produzca una contrapresión excesiva.

    Comprobación práctica: si el cilindro pierde fuerza, no abras primero el regulador de caudal. Mide la presión en la cámara durante el movimiento. Si la presión cae, localiza la restricción o el problema de alimentación.

    Paso 5. Dimensionamiento de la preparación de aire

    La unidad de preparación debe suministrar el caudal simultáneo con la presión y la calidad de aire requeridas.

    Seleccionarla solamente por el tamaño de la rosca puede provocar una caída de presión elevada durante los picos de consumo.

    Caudal simultáneo de la máquina

    Suma los caudales de los actuadores y consumidores que pueden funcionar al mismo tiempo.

    La simultaneidad indica qué equipos coinciden durante un periodo concreto. La utilización representa cuánto tiempo trabaja cada equipo dentro del periodo analizado.

    Para dimensionar el paso de aire interesa principalmente el pico simultáneo. Para estimar el consumo y el coste energético también debe considerarse la utilización.

    Puedes calcular el caudal necesario de tu aplicación con nuestra calculadora de caudal en la guía Unidad de mantenimiento neumática: qué es, componentes y selección

    Filtro y grado de filtración

    Selecciona la filtración necesaria para los componentes más sensibles, sin instalar por defecto un filtro más fino de lo necesario.

    Una filtración más exigente suele aumentar:

    • La caída de presión.
    • El mantenimiento.
    • La frecuencia de sustitución.
    • El coste del tratamiento.

    También deben comprobarse:

    • El sistema de purga.
    • La capacidad de condensados.
    • La posición de montaje.
    • La accesibilidad para sustituir el elemento filtrante.
    • El caudal con el filtro parcialmente saturado.

    Regulador de presión

    El regulador debe mantener una presión suficientemente estable dentro del rango de caudal de la aplicación.

    Revisa su curva de caudal, la caída de presión y si dispone de función de alivio.

    Un regulador con escape puede aliviar una sobrepresión aguas abajo dentro de sus límites. No debe confundirse con una válvula de seguridad ni con un sistema de descarga de la máquina.

    Lubricación: cuándo utilizarla y cuándo evitarla

    La mayoría de los componentes neumáticos modernos se suministran con lubricación inicial y pueden trabajar con aire no lubricado si el fabricante así lo indica.

    Añadir aceite sin necesidad puede contaminar:

    • El proceso.
    • Los productos fabricados.
    • Los tubos.
    • Los silenciadores.
    • Las válvulas.
    • El aire de escape.

    Si un componente exige lubricación o una instalación ya trabaja con aire lubricado, debe mantenerse un suministro compatible y continuo.

    Retirar posteriormente la lubricación puede acelerar el desgaste de componentes que han perdido o lavado su lubricación original.

    Caída de presión en la unidad

    Evalúa la unidad completa, no cada módulo de manera aislada.

    El filtro, el regulador, la válvula de arranque progresivo, la válvula de corte y los accesorios suman pérdidas de presión.

    La caída aumenta con el caudal y con la saturación del filtro.

    Una presión correcta con la máquina parada no demuestra que la unidad tenga capacidad suficiente durante el movimiento.

    Calidad del aire necesaria

    La calidad del aire debe especificarse en el punto de uso según:

    • Partículas.
    • Agua.
    • Aceite.

    La referencia publicada es ISO 8573-1:2010, que define las clases de pureza para estos contaminantes.

    Existe una nueva edición en desarrollo, pero hasta su publicación la edición de 2010 continúa siendo la referencia aplicable.

    Consulta oficial: ISO 8573-1:2010 y proyecto ISO/AWI 8573-1.

    Consejo crítico: especifica la clase de aire que necesita la aplicación y el punto donde debe cumplirse. No conviertas automáticamente una exigencia local en un tratamiento costoso para toda la fábrica.

    Paso 6. Corte, descarga y presurización progresiva

    El circuito debe permitir aislar la energía neumática, descargarla cuando corresponda y evitar movimientos inesperados durante la puesta en presión.

    La arquitectura concreta debe derivarse de la evaluación de riesgos, no de una lista universal de componentes.

    Corte y consignación

    Una válvula manual de corte situada en un punto accesible permite aislar la máquina.

    Cuando el procedimiento de mantenimiento lo requiera, debe poder bloquearse en la posición de corte.

    La descarga aguas abajo ayuda a eliminar presión, pero no garantiza por sí sola la desaparición de toda la energía.

    Pueden quedar:

    • Cámaras aisladas.
    • Depósitos presurizados.
    • Cargas suspendidas.
    • Muelles comprimidos.
    • Dispositivos con acumulación propia.
    • Presión atrapada entre válvulas.

    Arranque progresivo

    La presurización progresiva limita la velocidad de llenado inicial hasta alcanzar un determinado umbral y, posteriormente, habilita el caudal completo.

    Puede reducir los movimientos bruscos al conectar el aire, pero no corrige una secuencia insegura ni garantiza por sí sola la posición de los actuadores.

    El rearme neumático debe estar coordinado con el control eléctrico y con el estado real de la máquina.

    Supervisión de presión y rearme

    Un presostato o sensor permite verificar que existe presión suficiente antes de autorizar el ciclo.

    El sistema de control debe determinar:

    • Qué ocurre si la presión cae durante el movimiento.
    • Qué movimientos deben detenerse.
    • Cómo se recupera la máquina.
    • Si se requiere una acción manual de rearme.
    • En qué orden se restablecen las funciones.

    Debe evitarse que el retorno del aire o de la alimentación eléctrica provoque un rearranque inesperado.

    Aire acumulado y cargas

    Identifica todos los volúmenes que pueden conservar presión y todos los elementos capaces de moverse por gravedad, muelles o fuerzas externas.

    Cuando el riesgo lo requiera, deben incorporarse medios específicos para descargar, bloquear o sostener la carga y supervisar su estado.

    ISO 4414:2010 establece reglas generales y requisitos de seguridad para los sistemas neumáticos y sus componentes utilizados en maquinaria.

    Su alcance incluye el diseño, la construcción, la instalación, el ajuste, el funcionamiento, el mantenimiento, la fiabilidad, la eficiencia y los riesgos significativos asociados a los sistemas neumáticos.

    La metodología general de evaluación y reducción de riesgos en maquinaria se recoge en ISO 12100:2010.

    Referencias oficiales: ISO 4414:2010 e ISO 12100:2010.

    Advertencia: este artículo y el selector sirven para orientar el dimensionamiento. No certifican funciones de seguridad ni sustituyen la evaluación de riesgos, la validación del circuito o las instrucciones de los fabricantes.

    Paso 7. Escape, ruido y eficiencia energética

    El diseño no termina cuando el cilindro alcanza la velocidad prevista.

    Los escapes, el ruido, las fugas y el mantenimiento condicionan el funcionamiento y el coste de la instalación durante toda su vida útil.

    Silenciadores y contrapresión

    Dimensiona los silenciadores para el caudal real de escape.

    Un silenciador demasiado pequeño o saturado crea contrapresión, ralentiza el actuador y puede provocar diagnósticos equivocados.

    Debe instalarse donde pueda inspeccionarse y sustituirse fácilmente, evitando que el aceite o la suciedad lo colmaten sin ser detectados.

    Conducción y tratamiento de escapes

    En ambientes limpios o cuando el ruido lo requiera, los escapes pueden conducirse hasta un colector.

    Debe comprobarse que el colector no genere una presión común capaz de alterar el funcionamiento de otras válvulas.

    En aplicaciones especiales puede estudiarse la recuperación del aire, siempre que el ahorro justifique la complejidad y no comprometa el funcionamiento.

    Presión mínima y desconexión por zonas

    Ajusta cada zona a la presión mínima que garantice su función con el margen necesario.

    Reducir la presión de toda la máquina puede afectar a los actuadores críticos. Dividir la instalación por zonas permite:

    • Utilizar diferentes presiones.
    • Optimizar consumos.
    • Desconectar áreas sin producción.
    • Facilitar el mantenimiento.
    • Detectar mejor las fugas.

    Fugas y soplados

    Las fugas consumen aire continuamente mientras la instalación permanece presurizada.

    El diseño debe incluir puntos de prueba, aislamiento por zonas y accesibilidad para localizar y reparar las pérdidas.

    Cuando el proceso lo permita, los soplados abiertos deben sustituirse por boquillas eficientes o soluciones de menor consumo.

    Mantenimiento desde el diseño

    Deja espacio suficiente para:

    • Cambiar los filtros.
    • Leer los manómetros.
    • Acceder a los reguladores.
    • Retirar las bobinas.
    • Sustituir los tubos.
    • Limpiar o cambiar los silenciadores.
    • Comprobar los sensores.

    También deben etiquetarse las conexiones y documentarse los ajustes.

    Una instalación compacta pero inaccesible suele acumular averías y ajustes improvisados.

    Errores frecuentes al dimensionar una instalación neumática

    • Calcular con la presión del compresor en lugar de la presión mínima disponible en el cilindro.
    • Elegir la válvula por la rosca sin comprobar su caudal y capacidad de escape.
    • Usar el diámetro exterior del tubo como si fuera el diámetro útil.
    • Ignorar el paso interior de racores, reguladores y silenciadores.
    • Confundir presión con velocidad.
    • Reducir la presión para intentar controlar la velocidad.
    • Aplicar un único factor de simultaneidad al consumo y al caudal máximo.
    • Sobredimensionar el cilindro para ocultar pérdidas de presión.
    • Utilizar el cilindro como guía mecánica de una carga lateral.
    • Suponer que una válvula 5/3 de centro cerrado mantiene una carga vertical de forma segura.
    • Añadir lubricación sin comprobar si los componentes o el proceso la necesitan.
    • Olvidar la energía acumulada.
    • No definir el comportamiento durante el rearme.
    • Seleccionar el FRL únicamente por el tamaño de conexión.
    • Instalar silenciadores sin comprobar la contrapresión que generan.

    Comprobación final antes de poner en marcha

    1. Confirma la presión dinámica en la entrada de la máquina y en el actuador durante el movimiento.
    2. Verifica la fuerza útil en avance y retroceso con el margen definido.
    3. Comprueba el pandeo, las cargas laterales, las fijaciones, los topes y la amortiguación.
    4. Valida el tiempo de ciclo y el caudal de alimentación y escape.
    5. Ajusta los reguladores de caudal desde una velocidad segura y aumenta progresivamente.
    6. Ensaya la pérdida de señal, la pérdida de presión, la parada y el rearme conforme a la evaluación de riesgos.
    7. Comprueba las fugas, el ruido y la accesibilidad para mantenimiento.
    8. Documenta las presiones, velocidades y ajustes finales.
    9. Verifica que los sensores detectan correctamente las posiciones.
    10. Confirma que el retorno de la energía no provoca movimientos inesperados.

    Preguntas frecuentes

    ¿Por dónde se empieza a dimensionar una instalación neumática?

    Por los requisitos reales de la aplicación: fuerza, carrera, velocidad, frecuencia, montaje, ambiente y comportamiento ante una parada.

    Después se dimensiona el cilindro y se avanza hacia la válvula, los tubos, la regulación y la preparación de aire.

    ¿Es suficiente elegir el cilindro por su fuerza teórica?

    No.

    También deben considerarse la fuerza útil, la presión dinámica real, el rozamiento, el margen de seguridad, la fuerza de retroceso, el pandeo, las cargas laterales y la energía al final de carrera.

    ¿Una válvula con la misma rosca que el cilindro tendrá suficiente caudal?

    No necesariamente.

    Dos válvulas con la misma conexión pueden tener capacidades de caudal muy diferentes. Deben compararse los datos de caudal y las condiciones de ensayo proporcionadas por el fabricante.

    ¿Un tubo de mayor diámetro siempre mejora la instalación?

    No.

    Un diámetro interior mayor reduce la restricción, pero también aumenta el volumen que debe llenarse y vaciarse.

    El tubo debe dimensionarse según el caudal, la longitud, el tiempo de respuesta y la caída de presión, incluyendo el paso interior de los racores.

    ¿Una válvula 5/3 con centro cerrado bloquea un cilindro?

    Puede frenar o mantener temporalmente una posición, pero no garantiza la retención segura de una carga.

    Las fugas internas y la compresibilidad del aire pueden permitir el movimiento. Si existe riesgo, será necesaria una solución de retención derivada de la evaluación de riesgos.

    ¿La velocidad del cilindro se regula bajando la presión?

    No debería utilizarse la presión como sistema principal para controlar la velocidad.

    La presión determina principalmente la fuerza disponible. La velocidad debe controlarse mediante el caudal de alimentación o escape.

    ¿La presión indicada con la máquina parada sirve para dimensionar el cilindro?

    No es suficiente.

    Debe comprobarse la presión dinámica durante el movimiento y cuando coinciden los consumos relevantes. Una presión correcta en reposo puede caer considerablemente cuando aparece demanda de caudal.

    Conclusión

    Una instalación neumática funciona correctamente cuando todos sus componentes se dimensionan como un sistema.

    El cilindro define la fuerza y el movimiento, pero la válvula, los tubos, los racores, la regulación, la preparación de aire y los escapes determinan si esa capacidad llega realmente hasta la aplicación.

    Empezar por los requisitos reales y avanzar desde el actuador hacia la alimentación permite detectar restricciones antes de que se conviertan en problemas de velocidad, fuerza, consumo o seguridad.

    El selector paso a paso reunirá este proceso en una única herramienta y relacionará cada decisión con las calculadoras específicas de la web.

    Próximo paso: utiliza el selector para introducir los datos de tu aplicación y obtener un dimensionamiento preliminar con advertencias, valores mínimos recomendados y enlaces a cálculos especializados.
  • Cuánto cuesta una fuga de aire comprimido: fórmula y ejemplos reales

    Una fuga de aire comprimido de pequeño tamaño puede parecer poco importante. La máquina sigue funcionando, la presión de la red se mantiene y el compresor aparentemente trabaja con normalidad. Sin embargo, mientras la instalación permanece presurizada, el aire continúa escapando minuto tras minuto, aunque no haya producción.

    Ese aire ya ha sido aspirado, filtrado, comprimido, refrigerado, secado y distribuido. Por tanto, cada litro perdido representa electricidad consumida sin aportar ningún trabajo útil.

    Como referencia, una fuga equivalente a un orificio de aproximadamente 1 mm a 7 bar puede perder alrededor de 70 l/min. Dependiendo de las horas de funcionamiento, la eficiencia del compresor y el precio eléctrico, una sola fuga de este tamaño puede costar varios cientos de euros al año. En una instalación con decenas de racores, tubos, válvulas y actuadores, la suma puede alcanzar varios miles de euros.

    En este artículo aprenderás a calcular cuánto cuesta una fuga de aire comprimido, qué datos necesitas, cómo interpretar el resultado y qué medidas permiten reducir rápidamente las pérdidas de una instalación.

    Índice de contenidos:

    Idea clave: el coste de una fuga no depende únicamente de su tamaño. También depende del tiempo durante el que la red permanece presurizada, de la presión, de la eficiencia del compresor y del precio de la electricidad.

    ¿Por qué una fuga de aire comprimido cuesta tanto dinero?

    El aire atmosférico es gratuito, pero el aire comprimido no. Para producirlo es necesario utilizar un compresor y una serie de equipos auxiliares que consumen energía y requieren mantenimiento.

    Cuando aparece una fuga, el compresor debe producir un caudal adicional para compensar el aire que escapa. En una instalación con compresores de velocidad fija, esto puede aumentar los periodos de funcionamiento en carga y reducir los tiempos de descarga. En un compresor de velocidad variable, el equipo aumentará su velocidad para cubrir esa demanda adicional.

    En ambos casos, la consecuencia es la misma: aumenta el consumo eléctrico sin aumentar la producción de la fábrica.

    Las fugas también pueden provocar otros efectos indirectos:

    • Caídas de presión en los puntos de consumo más alejados.
    • Funcionamiento más prolongado de los compresores.
    • Mayor número de arranques y ciclos de carga y descarga.
    • Desgaste adicional de compresores, secadores y filtros.
    • Necesidad aparente de aumentar la presión general de la red.
    • Menor capacidad disponible para futuras ampliaciones.

    Por tanto, el coste energético calculado en este artículo debe entenderse como el coste directo mínimo de la fuga. Los efectos sobre el mantenimiento, la vida útil y la estabilidad de la instalación pueden incrementar el perjuicio real.

    Fórmula para calcular el coste de una fuga de aire comprimido

    La forma más fiable de calcular una fuga es partir de su caudal medido en litros por minuto y convertir ese caudal en consumo energético.

    La fórmula es:

    Coste anual (€) = Q × 0,06 × H × E × P

    Donde:

    VariableSignificadoUnidad
    QCaudal de la fugal/min
    0,06Conversión de l/min a m³/h—
    HHoras anuales con la red presurizadah/año
    EConsumo específico del sistema de compresiónkWh/m³
    PPrecio de la electricidad€/kWh

    El resultado representa el coste eléctrico anual aproximado de producir todo el aire que se pierde por esa fuga.

    El caudal debe expresarse como aire libre o referido a condiciones normales, tal como suelen mostrarlo los caudalímetros y detectores de fugas en Nl/min o l/min normalizados. No debe utilizarse directamente el volumen que ocupa el aire dentro de la tubería a presión.
    Ejemplo sencillo

    Supongamos una fuga medida de 50 l/min en una instalación que permanece presurizada 6.000 horas al año. El sistema necesita 0,11 kWh para producir un metro cúbico de aire y la electricidad cuesta 0,20 €/kWh.

    Coste anual = 50 × 0,06 × 6.000 × 0,11 × 0,20

    Coste anual = 396 €

    Una única fuga de 50 l/min desperdiciaría:

    • 3 m³ de aire por hora.
    • 18.000 m³ de aire al año.
    • 1.980 kWh al año.
    • 396 € al año en electricidad.

    Si la reparación cuesta 30 €, el retorno económico sería prácticamente inmediato.

    Cómo conocer el consumo específico del compresor

    El consumo específico indica cuánta energía necesita el sistema para producir un metro cúbico de aire comprimido. Es uno de los datos que más influye en el cálculo.

    La opción más precisa es obtenerlo mediante una medición simultánea de potencia eléctrica y caudal suministrado. También puede calcularse de forma aproximada con los datos del compresor:

    Consumo específico (kWh/m³) = Potencia absorbida (kW) ÷ [Caudal FAD (m³/min) × 60]

    Por ejemplo, para un compresor con una potencia absorbida de 37 kW y un caudal FAD de 6,2 m³/min:

    37 ÷ (6,2 × 60) = 0,099 kWh/m³

    En una instalación real conviene utilizar la potencia total absorbida por la sala de compresores, incluyendo cuando corresponda compresores, secadores y otros equipos auxiliares. También hay que considerar que un compresor de velocidad fija sigue consumiendo una cantidad relevante de energía cuando funciona en descarga.

    Si no dispones de datos medidos, puede emplearse provisionalmente un valor orientativo de 0,10 a 0,13 kWh/m³ para realizar una primera estimación. Este rango no sustituye una medición: la presión de trabajo, el tipo de compresor, su estado, el control y el tratamiento del aire pueden cambiar notablemente el resultado.

    ¿Qué horas de funcionamiento deben utilizarse?

    Uno de los errores más frecuentes consiste en contar únicamente las horas de producción. Para calcular correctamente el coste de una fuga deben utilizarse todas las horas durante las que la zona afectada permanece presurizada.

    Por ejemplo, una fábrica puede producir durante dos turnos, pero mantener la red con presión durante la noche y todo el fin de semana. En ese caso, las fugas siguen consumiendo aire aunque las máquinas estén paradas.

    Para estimar las horas anuales puede utilizarse:

    Horas anuales = horas presurizadas al día × días presurizados al año

    Algunos ejemplos:

    Régimen de la instalaciónHoras aproximadas al año
    8 horas/día y 250 días/año2.000 h
    16 horas/día y 250 días/año4.000 h
    24 horas/día y 250 días/año6.000 h
    Red presurizada todo el año8.760 h

    La diferencia es considerable. Una misma fuga puede costar más de cuatro veces más en una red presurizada permanentemente que en una instalación que se aísla al terminar un turno de ocho horas.

    Tabla de costes de fugas de aire comprimido

    La siguiente tabla utiliza estas condiciones de cálculo:

    • 6.000 horas de red presurizada al año.
    • Consumo específico de 0,11 kWh/m³.
    • Precio eléctrico de 0,20 €/kWh.
    Caudal de la fugaAire perdido al añoEnergía desperdiciadaCoste anual
    10 l/min3.600 m³396 kWh79 €
    25 l/min9.000 m³990 kWh198 €
    50 l/min18.000 m³1.980 kWh396 €
    75 l/min27.000 m³2.970 kWh594 €
    100 l/min36.000 m³3.960 kWh792 €
    300 l/min108.000 m³11.880 kWh2.376 €

    Estos importes no son tarifas universales. Sirven para comprender el orden de magnitud. Para obtener un resultado ajustado a tu instalación debes introducir tus horas reales, el precio de la electricidad y el consumo específico de tus compresores.

    ¿Cuánto cuesta una fuga según el diámetro del orificio?

    Cuando no se dispone de una medición de caudal, puede realizarse una estimación a partir del diámetro equivalente del orificio y de la presión. Sin embargo, este método es menos preciso.

    Una grieta, una junta mal asentada o una rosca con pérdida no se comportan exactamente igual que un orificio circular mecanizado. Además, el caudal aumenta con la presión.

    Como referencia industrial, un orificio de aproximadamente 1 mm a 7 bar puede perder alrededor de 1,2 l/s, equivalentes a unos 72 l/min. Aplicando las condiciones de la tabla anterior:

    72 × 0,06 × 6.000 × 0,11 × 0,20 = 570 € al año

    Este cálculo explica por qué una fuga aparentemente pequeña puede ser rentable de reparar. No obstante, siempre que sea posible debe utilizarse el caudal medido mediante un caudalímetro, un detector ultrasónico con estimación de pérdidas o una prueba controlada de la instalación.

    Ejemplos reales de cálculo del coste de las fugas

    Los siguientes ejemplos representan situaciones habituales en instalaciones industriales. Los valores se muestran de forma transparente para que puedan adaptarse a cada caso; no corresponden a una auditoría identificable de una empresa concreta.

    Caso 1: fuga en un racor de una máquina

    Durante una inspección se localiza una fuga de 18 l/min en el racor de entrada de una electroválvula. La máquina trabaja dos turnos y su alimentación neumática permanece abierta durante 4.000 horas al año.

    Datos:

    • Caudal perdido: 18 l/min.
    • Horas presurizadas: 4.000 h/año.
    • Consumo específico: 0,11 kWh/m³.
    • Precio de la electricidad: 0,20 €/kWh.

    Coste anual = 18 × 0,06 × 4.000 × 0,11 × 0,20 = 95 €

    El importe aislado puede parecer pequeño, pero la reparación probablemente solo requiera volver a montar el racor, cortar correctamente el tubo o sustituir una junta.

    Caso 2: una máquina parada durante los fines de semana

    Una línea permanece conectada a la red general aunque solo produce de lunes a viernes. La suma de sus pequeñas fugas alcanza 120 l/min. La red está presurizada continuamente, 8.760 horas al año.

    Datos:

    • Caudal perdido: 120 l/min.
    • Horas presurizadas: 8.760 h/año.
    • Consumo específico: 0,11 kWh/m³.
    • Precio de la electricidad: 0,20 €/kWh.

    Coste anual = 120 × 0,06 × 8.760 × 0,11 × 0,20 = 1.388 €

    Si se instala una válvula de corte que aísle la máquina durante 128 horas semanales de parada, las horas con fugas podrían reducirse desde 8.760 hasta aproximadamente 2.080 al año.

    Con ese horario, el coste se reduciría a:

    120 × 0,06 × 2.080 × 0,11 × 0,20 = 329 € al año

    El ahorro aproximado sería de 1.059 € al año, incluso antes de reparar las fugas internas de la máquina.

    La válvula de corte es una de las soluciones más sencillas para ahorro de fugas pero debe integrarse teniendo en cuenta la puesta en marcha, la descarga de presión residual y los requisitos de seguridad de la máquina. Aislar neumáticamente una máquina no equivale por sí solo a realizar una consignación segura.

    Caso 3: varias fugas distribuidas por una fábrica

    Una inspección identifica 35 puntos de fuga con un caudal conjunto estimado de 650 l/min. La instalación permanece presurizada 6.000 horas al año.

    Datos:

    • Caudal total perdido: 650 l/min.
    • Horas presurizadas: 6.000 h/año.
    • Consumo específico: 0,105 kWh/m³.
    • Precio de la electricidad: 0,18 €/kWh.

    Coste anual = 650 × 0,06 × 6.000 × 0,105 × 0,18 = 4.423 €

    Si se repara el 80 % del caudal detectado, el ahorro energético teórico sería de aproximadamente 3.538 € al año. Para verificarlo, habría que repetir la medición después de la reparación y comprobar el consumo real de la sala de compresores.

    Calculadora del coste de una fuga de aire comprimido

    Herramienta de cálculo

    Calculadora del coste de fugas de aire comprimido

    Añade las fugas detectadas y calcula el coste total, el ahorro recuperable y el retorno de las reparaciones.

    Introduce el caudal como aire libre o normalizado en Nl/min. El resultado estima el coste eléctrico; no incluye mantenimiento, amortización ni otros costes fijos.
    1

    Datos energéticos

    Cómo introducir el consumo específico
    2

    Horario predeterminado

    Estos valores se copiarán en las nuevas fugas. Cada fuga podrá tener después su propio horario.

    Horas anuales: 6.000 h
    3

    Fugas detectadas

    Agrupa fugas iguales con el campo cantidad o crea una línea por cada punto para priorizar las reparaciones.

    Resultado de la auditoría

    Coste total de las fugas

    0 fugas
    Coste actual 0 € / año 0 € / mes
    Ahorro recuperable 0 € / año Coste posterior: 0 €/año
    Retorno global — Inversión: 0 €
    Coste en 5 años 0 € Si no se actúa
    Caudal simultáneo0 Nl/min
    Aire perdido0 m³/año
    Energía desperdiciada0 kWh/año
    Potencia equivalente0 kW

    Cálculo: caudal × 0,06 × horas/día × días/año × consumo específico × precio eléctrico. Las estimaciones deben validarse con mediciones reales de caudal y potencia cuando la decisión económica lo requiera.

    Nota de la calculadora: el resultado es una estimación energética. En instalaciones con varios compresores, funcionamiento en carga y descarga o controles complejos, la validación debe realizarse mediante medición de potencia, presión y caudal.

    Cómo medir el caudal de una fuga

    Para calcular su coste primero es necesario conocer, o al menos estimar, cuánto aire se pierde. Existen varios métodos.

    Detector ultrasónico

    Los detectores ultrasónicos identifican el sonido de alta frecuencia generado por el aire al escapar. Son especialmente útiles en fábricas ruidosas y permiten revisar racores, mangueras, válvulas, cilindros y redes de distribución mientras la instalación está funcionando.

    Los equipos más avanzados pueden estimar el caudal y el coste, aunque la precisión depende de la distancia, la presión, el tipo de fuga y la correcta configuración del instrumento.

    Caudalímetro en la alimentación de la máquina

    Un caudalímetro instalado en la entrada de una máquina permite medir su consumo cuando está produciendo y cuando permanece parada. Si no debería existir consumo durante la parada, el caudal registrado será una buena aproximación de las fugas internas.

    Esta medición también permite comprobar si el caudal vuelve a aumentar con el tiempo después de una campaña de reparación.

    «Lo que no mides no lo puedes cuantificar»

    Prueba de caída de presión

    Cuando se conoce el volumen de la instalación, puede aislarse una zona y registrar cuánto tarda en caer la presión. A partir del volumen, la presión inicial, la presión final y el tiempo puede estimarse el caudal perdido.

    La prueba debe realizarse sin consumos productivos y bajo condiciones controladas. No debe utilizarse si la caída de presión puede provocar movimientos peligrosos o afectar al proceso.

    Ciclos de carga del compresor

    En una instalación sin producción puede observarse cuánto tiempo funciona el compresor en carga para mantener la presión. Este método permite estimar la pérdida total de la red, pero resulta menos adecuado cuando hay varios compresores, purgas, secadores consumidores de aire u otros consumos permanentes.

    Para conocer en detalle estos métodos, consulta nuestra guía sobre cómo detectar fugas de aire comprimido.

    Consejos rápidos para mejorar la instalación y reducir pérdidas

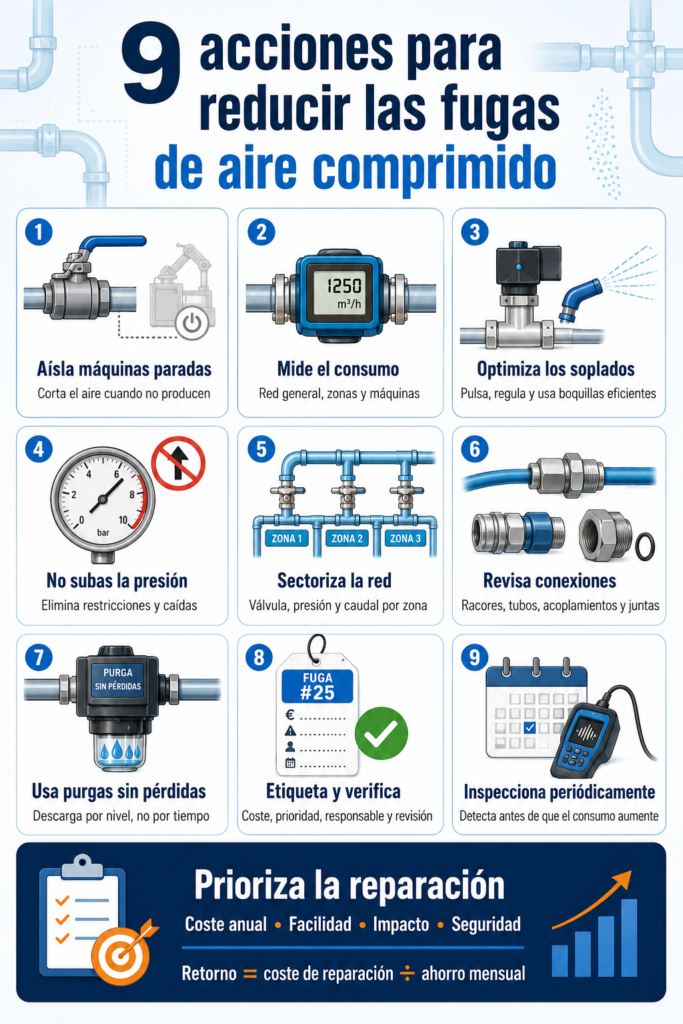
    Reparar fugas individuales es necesario, pero no suficiente. Una instalación eficiente debe evitar que se genere aire cuando no es necesario y medir de forma continua dónde se consume.

    1. Aísla las máquinas que permanecen paradas

    Instala válvulas de corte manuales o automáticas en la alimentación de máquinas y zonas de producción. Cuando una máquina permanece fuera de servicio, aislarla evita alimentar todas sus fugas internas.

    La automatización puede realizarse desde el sistema de control de la máquina o mediante válvulas con temporización y supervisión de presión. Deben definirse correctamente las condiciones de rearme, llenado progresivo y descarga.

    Antes de automatizar el corte, comprueba si algún circuito necesita mantener presión por razones de proceso o seguridad. Para trabajos de mantenimiento deben aplicarse los procedimientos de consignación y eliminación de energías correspondientes.

    2. Mide el caudal general y el de las zonas importantes

    Sin medición es difícil diferenciar entre aumento de producción, fuga o uso ineficiente. Instalar un caudalímetro en la salida de la sala de compresores proporciona una visión global, pero medir por líneas, naves o máquinas permite localizar dónde aparece el problema.

    Un indicador especialmente útil es el consumo base durante periodos sin producción. Si el caudal nocturno o de fin de semana aumenta progresivamente, probablemente están apareciendo nuevas fugas o consumos no controlados.

    3. Evita los soplados abiertos y permanentes

    Los tubos abiertos utilizados para limpiar, secar, refrigerar, separar piezas o expulsar producto pueden consumir mucho más aire que una fuga convencional.

    Cuando el soplado sea necesario:

    • Actívalo únicamente cuando haya una pieza presente.
    • Utiliza electroválvulas para cortar el aire entre ciclos.
    • Utiliza electroválvulas con soplado pulsante regulable
    • Reduce la presión al mínimo funcional.
    • Sustituye tubos perforados por boquillas eficientes o cuchillas de aire.
    • Comprueba si un ventilador eléctrico o un soplante de baja presión puede realizar la misma función.

    Un consumo intencionado pero innecesario también es una pérdida de aire comprimido.

    4. No aumentes la presión para compensar problemas locales

    Cuando una máquina pierde presión, la reacción habitual es aumentar la consigna del compresor. Esto incrementa el consumo energético de toda la instalación y también el caudal que escapa por cada fuga.

    Antes de subir la presión general, comprueba:

    • Estado y dimensionamiento de los filtros.
    • Diámetro de tuberías y tubos flexibles.
    • Caudal de válvulas, racores y reguladores.
    • Caídas de presión durante los picos de consumo.
    • Ajuste del regulador local de la máquina.

    La solución correcta suele consistir en eliminar la restricción o dimensionar adecuadamente el circuito, no en elevar la presión de toda la fábrica.

    5. Divide la red en zonas y registra la presión

    Una red sectorizada permite aislar áreas fuera de servicio y encontrar pérdidas con mayor rapidez. Cada zona debería disponer, según su importancia, de válvula de corte, medición de presión y un punto de medición de caudal.

    El registro simultáneo de presión y caudal permite detectar horarios con consumos anómalos, caídas excesivas y cambios después de una modificación de la instalación.

    6. Revisa racores, tubos y acoplamientos rápidos

    Los puntos móviles, sometidos a vibración o manipulados con frecuencia son especialmente propensos a las fugas. Conviene revisar:

    • Tubos cortados de forma oblicua o rayados.
    • Radios de curvatura demasiado pequeños.
    • Racores sometidos a esfuerzos laterales.
    • Acoplamientos rápidos desgastados.
    • Mangueras golpeadas o atacadas químicamente.
    • Roscas con sellado incorrecto.
    • Juntas de actuadores y válvulas.

    Utilizar componentes adecuados para la presión, temperatura, movimiento y ambiente evita reparaciones repetitivas.

    7. Sustituye las purgas temporizadas que desperdician aire

    Algunas purgas de condensados se abren periódicamente aunque no exista agua que evacuar. Durante cada apertura también expulsan aire comprimido.

    Las purgas electrónicas por nivel, correctamente dimensionadas y mantenidas, descargan el condensado sin mantener un soplado innecesario. Deben revisarse igualmente, porque una purga bloqueada en posición abierta puede convertirse en una fuga importante.

    8. Etiqueta, prioriza y verifica cada reparación

    Una campaña de detección pierde valor si las fugas se identifican pero no se reparan. Cada punto debería registrar:

    • Número de identificación.
    • Máquina y ubicación.
    • Caudal o coste estimado.
    • Componente afectado.
    • Prioridad.
    • Responsable y fecha prevista.
    • Fecha de reparación.
    • Verificación posterior.

    Prioriza primero las fugas de mayor coste y las reparaciones rápidas. Después de intervenir, vuelve a medir para confirmar que la pérdida ha desaparecido.

    9. Establece una revisión periódica

    Las fugas vuelven a aparecer debido al desgaste, la vibración, los movimientos y las modificaciones de las máquinas. Por eso, la detección no debe ser una actuación aislada.

    La frecuencia dependerá del tamaño y del estado de la instalación. Puede realizarse una inspección básica mensual en los puntos críticos y una campaña más completa de forma trimestral, semestral o anual. El consumo fuera de producción debe vigilarse continuamente siempre que haya medición disponible.

    Cómo priorizar la reparación de fugas

    No todas las fugas deben tratarse con la misma urgencia. Una forma sencilla de priorizarlas consiste en combinar cuatro criterios:

    1. Coste anual estimado: reparar primero las fugas con mayor pérdida económica.
    2. Facilidad de reparación: aprovechar las acciones rápidas que requieren poco material o tiempo.
    3. Impacto productivo: dar prioridad a las pérdidas que provocan caída de presión o fallos de máquina.
    4. Seguridad y accesibilidad: planificar la intervención de forma segura y durante una parada cuando sea necesario.

    El periodo de retorno puede calcularse así:

    Retorno en meses = Coste de la reparación ÷ Ahorro mensual esperado

    Si una reparación cuesta 100 € y elimina una fuga de 600 € al año, el ahorro mensual es de 50 € y la inversión se recupera en aproximadamente dos meses.

    Consejos para reducir pérdidas y calcular cuánto cuesta una fuga de aire comprimido

    Errores habituales al calcular el coste de una fuga

    Utilizar solo el diámetro aparente

    El diámetro proporciona una aproximación, pero no sustituye una medición de caudal. La geometría real de la fuga puede modificar mucho el resultado.

    Contar únicamente las horas de producción

    Si la red permanece presurizada durante noches o fines de semana, las fugas siguen activas. Deben contarse todas las horas con presión.

    Confundir potencia nominal con potencia absorbida

    La potencia indicada en la placa del motor no siempre coincide con la potencia eléctrica real del sistema. Para mejorar la precisión conviene medirla.

    Ignorar el funcionamiento en descarga

    Un compresor de velocidad fija puede seguir consumiendo energía cuando no suministra su caudal nominal. Una estimación basada únicamente en condiciones de plena carga puede no representar correctamente una sala de compresores con regulación ineficiente.

    Usar el precio total de la factura sin comprobarlo

    Para una primera aproximación puede utilizarse el coste medio del kWh, pero conviene distinguir entre el término de energía y otros costes fijos que no se reducirán necesariamente al reparar una fuga.

    Dar por reparada una fuga sin verificarla

    Después de sustituir o reapretar un componente hay que repetir la inspección. De lo contrario, puede permanecer una pérdida menor o aparecer otra en un punto próximo.

    Preguntas frecuentes sobre el coste de las fugas

    ¿Cuánto cuesta una fuga de aire comprimido de 1 mm?

    A 7 bar, una referencia habitual para un orificio de aproximadamente 1 mm es un caudal cercano a 70 l/min. Con 6.000 horas de funcionamiento, un consumo específico de 0,11 kWh/m³ y un precio eléctrico de 0,20 €/kWh, el coste sería de unos 550 a 570 € al año. Es una estimación: el caudal real debe medirse siempre que sea posible.

    ¿Cómo se calcula el precio de un metro cúbico de aire comprimido?

    El coste energético por metro cúbico se obtiene multiplicando el consumo específico del sistema, en kWh/m³, por el precio de la electricidad, en €/kWh.

    Por ejemplo:

    0,11 kWh/m³ × 0,20 €/kWh = 0,022 €/m³

    Este resultado representa únicamente el coste eléctrico variable estimado. El coste total puede incluir mantenimiento, refrigeración, tratamiento del aire, amortización y otros gastos.

    ¿Una fuga continúa consumiendo cuando la máquina está parada?

    Sí. Mientras la máquina siga conectada a una red presurizada, sus fugas continuarán consumiendo aire. Instalar una válvula de aislamiento puede eliminar ese consumo durante las paradas, siempre que se respeten las necesidades del proceso y la seguridad de la máquina.

    ¿Qué presión debe utilizarse en el cálculo?

    Si el caudal de la fuga ya ha sido medido a la presión normal de trabajo, la presión no debe introducirse de nuevo en la fórmula económica. Si el caudal se estima a partir del diámetro del orificio, sí es necesario conocer la presión porque determina cuánto aire escapa.

    ¿Bajar la presión reduce las fugas?

    Sí. Al disminuir la presión se reduce el caudal que atraviesa las fugas y también la energía necesaria para comprimir el aire. Sin embargo, la presión solo debe bajarse después de verificar que todas las máquinas reciben el nivel necesario durante los picos de consumo.

    ¿Qué fuga debería repararse primero?

    En general, debe priorizarse la fuga con mayor coste anual y reparación más sencilla. También deben atenderse inmediatamente las que afecten a la seguridad, provoquen paradas o impidan mantener la presión de proceso.

    Conclusión

    Una fuga de aire comprimido no debe valorarse por el ruido que produce ni por su tamaño aparente, sino por el caudal que pierde y por el número de horas que permanece activa.

    La fórmula permite convertir una pérdida en litros por minuto en un coste anual comprensible. Esa cifra facilita justificar reparaciones, instalar válvulas de aislamiento, sectorizar la red e invertir en medición.

    El proceso recomendado es sencillo:

    1. Medir el caudal de fuga.
    2. Calcular su coste anual.
    3. Priorizar las reparaciones con mayor retorno.
    4. Aislar las máquinas durante las paradas.
    5. Medir de nuevo para verificar el ahorro.

    Una sola fuga puede costar cientos de euros al año. En una instalación completa, controlar las pérdidas puede liberar capacidad del compresor, estabilizar la presión y reducir de forma permanente el consumo energético.

    ¿Quieres saber cuánto estás perdiendo? Introduce los datos de tu instalación en nuestra calculadora de coste de fugas de aire comprimido.

    Fuentes técnicas consultadas

  • Válvula neumática 3/2: qué es, funcionamiento y tipos

    Una válvula neumática 3/2 se utiliza para controlar el paso y la descarga del aire comprimido mediante tres vías y dos posiciones de funcionamiento. Es una de las configuraciones más habituales para controlar cilindros de simple efecto, generar señales neumáticas, activar soplados y gobernar determinados circuitos de vacío.

    Aunque su funcionamiento parece sencillo, al seleccionarla aparecen varias decisiones importantes: normalmente cerrada o normalmente abierta, monoestable o biestable, accionamiento manual, mecánico, neumático o eléctrico, muelle mecánico o neumático, pilotaje interno o externo y caudal suficiente para la aplicación.

    En esta guía no nos limitaremos a explicar su simbología. Veremos cómo elegir la configuración según el comportamiento que necesita la máquina, cómo conectarla correctamente y cómo diagnosticar los fallos más habituales en una aplicación real.

    ¿Qué es una válvula neumática 3/2?

    Una válvula neumática 3/2 es una válvula distribuidora que dispone de:

    • Tres vías o conexiones neumáticas.
    • Dos posiciones de conmutación.

    Su función es comunicar o bloquear determinadas vías según la posición en la que se encuentre.

    En una configuración habitual, las tres conexiones cumplen estas funciones:

    • Entrada de aire comprimido (1)
    • Salida hacia el actuador o circuito (2)
    • Escape a la atmósfera (3)
    válvula 3/2 Normalmente cerrada
    válvula 3/2 Normalmente abierta

    Gracias al escape, la válvula no solo permite alimentar un elemento neumático, sino también descargar el aire que queda en la línea o en la cámara del actuador.

    Esta es la diferencia fundamental respecto a una válvula 2/2. Una 2/2 abre o cierra el paso entre dos conexiones, mientras que una 3/2 puede alimentar una salida y posteriormente descargarla.

    Por este motivo, la válvula 3/2 es la solución habitual para controlar un cilindro de simple efecto. Cuando se acciona, alimenta la cámara del cilindro; cuando vuelve a reposo, conecta esa cámara con el escape y permite que el muelle del cilindro realice el movimiento de retorno.

    También puede emplearse en soplados, pilotajes neumáticos, generación de señales, descarga de pequeñas líneas y control de algunos generadores de vacío.

    ¿Cómo funciona una válvula 3/2?

    Una válvula 3/2 cambia las conexiones internas entre sus tres vías cada vez que pasa de una posición a otra.

    En cada posición, normalmente dos vías quedan comunicadas y la tercera permanece bloqueada. La combinación concreta depende de si la válvula es normalmente cerrada o normalmente abierta.

    Para entender su funcionamiento hay que distinguir claramente entre las vías y las posiciones.

    Las tres vías de la válvula

    Las conexiones suelen identificarse mediante números y letras:

    • 1 o P: alimentación de presión.
    • 2 o A: salida hacia el actuador o circuito.
    • 3 o R: escape.

    La vía 1 recibe el aire comprimido procedente de la unidad de mantenimiento, regulador o red de la máquina.

    La vía 2 conduce el aire hacia el cilindro, soplado, pilotaje u otro elemento que se quiera controlar.

    La vía 3 permite evacuar el aire de la salida cuando la válvula cambia de posición. Puede descargar directamente a la atmósfera o incorporar un silenciador.

    Circuito válvula neumática 3/2

    No conviene identificar las vías únicamente observando dónde están situados los racores. La disposición física cambia según el fabricante, la serie y el tipo de montaje. Antes de conectar la válvula deben comprobarse siempre la numeración grabada en el cuerpo y su símbolo neumático.

    Las dos posiciones

    Las dos posiciones representan los dos estados internos posibles de la válvula:

    • Posición de reposo.
    • Posición accionada.

    La posición de reposo es la que adopta la válvula cuando no recibe ninguna orden externa. En una válvula monoestable, esta posición suele mantenerse mediante un muelle.

    La posición accionada aparece cuando se aplica una orden manual, mecánica, neumática o eléctrica. La corredera, asiento o elemento interno cambia de posición y modifica la comunicación entre las vías.

    En una válvula 3/2 normalmente cerrada, el funcionamiento habitual es:

    • En reposo: la alimentación 1 queda bloqueada y la salida 2 comunica con el escape 3.
    • Accionada: la alimentación 1 comunica con la salida 2 y el escape 3 queda bloqueado.

    En una válvula 3/2 normalmente abierta sucede lo contrario:

    • En reposo: la alimentación 1 comunica con la salida 2 y el escape 3 queda bloqueado.
    • Accionada: la alimentación 1 queda bloqueada y la salida 2 comunica con el escape 3.

    La elección entre ambas configuraciones depende de qué debe ocurrir cuando la válvula no está accionada y, especialmente, de cómo debe comportarse el circuito si desaparece la señal de mando.

    Aplicaciones más habituales

    La aplicación más conocida es el control de un cilindro neumático de simple efecto. Al accionar la válvula, el aire entra en la única cámara presurizada del cilindro y produce el movimiento. Cuando la válvula vuelve a reposo, esa cámara se conecta al escape y el muelle del cilindro realiza el retorno.

    Otras aplicaciones frecuentes son:

    • Activación y descarga de soplados de aire.
    • Generación de señales neumáticas mediante pulsadores o finales de carrera.
    • Pilotaje de válvulas distribuidoras de mayor tamaño.
    • Alimentación de generadores de vacío o eyectores.
    • Descarga de pequeñas líneas o volúmenes neumáticos.
    • Control de pinzas y actuadores de simple efecto.
    • Aislamiento y despresurización de circuitos auxiliares.

    Una sola válvula 3/2 no permite controlar de forma convencional las dos cámaras de un cilindro de doble efecto. Para esa aplicación normalmente se utiliza una válvula 5/2, 5/3 o dos válvulas 3/2 coordinadas.

    Cómo leer las casillas del símbolo

    El símbolo de una válvula 3/2 está formado por dos casillas contiguas. Cada casilla representa una de las dos posiciones internas que puede adoptar la válvula. No muestran dos válvulas diferentes ni el recorrido progresivo del aire: representan dos estados alternativos del mismo componente.

    Para interpretar correctamente el símbolo, deben seguirse estos pasos:

    1. Identificar la posición activa.
      En una válvula monoestable, la casilla situada junto al muelle representa normalmente la posición de reposo. La casilla situada junto al accionamiento manual, mecánico, neumático o eléctrico muestra el estado que adopta la válvula cuando recibe la orden.
    2. Analizar una sola casilla cada vez.
      Las conexiones exteriores permanecen en la misma posición, pero el dibujo interno cambia. No deben combinarse las líneas de ambas casillas.
    3. Seguir las líneas internas.
      Una línea que une dos vías indica que estas quedan comunicadas en esa posición. Si aparece una flecha, muestra el sentido previsto de circulación del aire.
    4. Localizar las vías bloqueadas.
      Una línea terminada en forma de T indica que esa vía permanece cerrada y el aire no puede circular a través de ella.

    En una válvula 3/2 normalmente cerrada, la casilla de reposo suele mostrar la vía 1 bloqueada y la comunicación entre la salida 2 y el escape 3. En la posición accionada, el símbolo muestra la comunicación entre 1 y 2, mientras que el escape 3 queda bloqueado.

    En una válvula biestable no existe una posición de reposo impuesta por un muelle. Cada casilla representa uno de los dos estados estables y la válvula permanece en la última posición seleccionada hasta recibir la orden contraria, en el caso de las 3/2 suelen ser monoestables salvo en accionamientos manuales.

    El error más frecuente es intentar leer las dos casillas simultáneamente. Para evitarlo, conviene preguntarse primero qué accionamiento está actuando y analizar únicamente la casilla correspondiente a ese estado.

    Cómo identificar alimentación, salida y escape

    La posición física de los racores no permite identificarlos con seguridad. Dependiendo del fabricante y del diseño de la válvula, la alimentación puede encontrarse en un lateral, en la base o incluso en una placa de montaje. La comprobación debe realizarse mediante:

    1. La numeración grabada en el cuerpo.
    2. El símbolo neumático impreso en la válvula.
    3. La ficha técnica del fabricante.

    Conectar la alimentación y el escape al revés puede provocar fugas continuas, falta de caudal o una conmutación incorrecta. Algunas válvulas admiten circulación reversible, pero no debe darse por hecho, especialmente en modelos de asiento o servopilotados.

    Si aparecen otras numeraciones, como conexiones de pilotaje o escapes auxiliares, deben consultarse en el esquema del fabricante. Estas conexiones forman parte del sistema de mando de la válvula y no sustituyen a las tres vías principales 1, 2 y 3.

    Válvula 3/2 normalmente cerrada y normalmente abierta

    Los términos normalmente cerrada — NC y normalmente abierta — NA describen la comunicación interna de la válvula cuando no recibe ninguna orden de accionamiento.

    “Normalmente” significa estado de reposo, no la situación más frecuente durante el funcionamiento de la máquina. Tampoco debe confundirse con monoestable o biestable: NC/NA indica cómo están comunicadas las vías, mientras que monoestable/biestable describe cómo mantiene o recupera sus posiciones.

    Válvula 3/2 normalmente cerrada — NC

    Válvula 3/2 Normalmente cerrada

    En una válvula 3/2 normalmente cerrada, el paso entre la alimentación y la salida permanece cerrado en reposo:

    • En reposo: la vía 1 está bloqueada y la salida 2 comunica con el escape 3.
    • Accionada: la alimentación 1 comunica con la salida 2 y el escape 3 queda bloqueado.

    Si controla un cilindro de simple efecto con retorno por muelle, el cilindro permanece normalmente recogido. Al accionar la válvula, recibe aire y avanza; al retirar la señal, la cámara se descarga y el muelle provoca el retorno.

    Es la configuración habitual cuando se necesita:

    • Activar un cilindro únicamente mientras exista una señal.
    • Detener un soplado al retirar la orden.
    • Desactivar un generador de vacío en reposo.
    • Descargar automáticamente una línea al desaparecer la señal.
    • Evitar consumo de aire durante los periodos de inactividad.

    En una electroválvula NC monoestable, la pérdida de alimentación eléctrica hace que la válvula regrese a reposo y descargue la salida. Esto no convierte automáticamente la aplicación en segura: también deben analizarse la carga, la presión residual y los riesgos del movimiento de retorno.

    Válvula 3/2 normalmente abierta — NA

    En una válvula 3/2 normalmente abierta, la alimentación permanece comunicada con la salida mientras la válvula está en reposo:

    • En reposo: la alimentación 1 comunica con la salida 2 y el escape 3 queda bloqueado.
    • Accionada: la vía 1 queda bloqueada y la salida 2 comunica con el escape 3.

    Con un cilindro de simple efecto convencional, esta configuración mantiene el cilindro extendido mientras no exista señal. Al accionar la válvula, la cámara se descarga y el muelle realiza el retorno.

    Puede utilizarse cuando se necesita:

    • Mantener presurizado un actuador sin activar continuamente una bobina.
    • Obtener un funcionamiento inverso al de una válvula NC.
    • Descargar un actuador o una línea cuando aparece una señal.
    • Mantener una función activa durante el estado normal del sistema.

    Una válvula NA no mantiene la presión si desaparece el suministro general de aire. Por tanto, no debe confundirse la pérdida de señal eléctrica con la pérdida de presión neumática: son situaciones diferentes y pueden producir comportamientos distintos.

    Tabla comparativa NC frente a NA

    CriterioVálvula 3/2 NCVálvula 3/2 NA
    Comunicación en reposo1 bloqueada; 2 comunica con 31 comunica con 2; 3 bloqueada
    Salida en reposoDescargadaPresurizada
    Salida al accionarPresurizadaDescargada
    Cilindro simple efecto convencionalRecogido en reposoExtendido en reposo
    Comportamiento al perder la señal en una monoestableDescarga la salidaAlimenta la salida
    Soplado de aireSe detiene sin señalPermanece activo sin señal
    Consumo en reposoNormalmente nuloPuede existir si la aplicación consume aire
    Aplicación habitualActivar una función mediante una ordenDesactivar o descargar una función mediante una orden

    La elección debe realizarse preguntando primero: ¿qué debe ocurrir en la salida cuando desaparece la señal de mando? La respuesta determina si la aplicación necesita una válvula normalmente cerrada o normalmente abierta.

    Válvula 3/2 monoestable o biestable

    Los términos monoestable y biestable indican cuántas posiciones puede mantener la válvula sin necesidad de conservar una señal de accionamiento.

    Esta característica es independiente de que la válvula sea normalmente cerrada o normalmente abierta:

    • NC o NA: describe cómo están comunicadas las vías en el estado de referencia.
    • Monoestable o biestable: describe si la válvula vuelve automáticamente a una posición o mantiene la última posición seleccionada.

    Válvula con retorno por muelle

    Una válvula 3/2 monoestable tiene una sola posición estable. Cuando recibe una orden manual, mecánica, neumática o eléctrica, conmuta a la segunda posición. Al desaparecer esa orden, un muelle interno la devuelve automáticamente a su posición de reposo.

    En el símbolo neumático, el muelle se representa mediante una línea en zigzag situada en uno de los lados. La casilla próxima al muelle indica normalmente las comunicaciones internas en reposo.

    Una válvula 3/2 NC monoestable funciona de esta manera:

    • Sin señal, bloquea la alimentación y comunica la salida con el escape.
    • Con señal, comunica la alimentación con la salida.
    • Al retirar la señal, el muelle devuelve la válvula a reposo y descarga la salida.

    En una válvula 3/2 NA monoestable, el mecanismo es el mismo, pero las comunicaciones están invertidas: la salida permanece alimentada en reposo y se descarga cuando se acciona la válvula.

    La configuración monoestable es habitual cuando se necesita que el circuito recupere automáticamente un estado definido al desaparecer la orden.

    Válvula 3/2 biestable

    Una válvula 3/2 biestable dispone de dos posiciones estables. Una orden conmuta la válvula hacia una posición y otra orden la desplaza hacia la posición contraria.

    Cuando desaparece la señal, la válvula no regresa automáticamente. Su mecanismo interno permanece en la última posición seleccionada hasta recibir la orden opuesta. Por este motivo, también se habla de una válvula con memoria.

    En una electroválvula biestable suelen utilizarse dos bobinas. En una válvula de accionamiento neumático pueden existir dos pilotajes, uno para cada sentido de conmutación. Generalmente basta con enviar un impulso a uno de los accionamientos; no es necesario mantener continuamente la señal.

    Esta configuración resulta útil cuando se necesita:

    • Mantener la última orden sin alimentar permanentemente una bobina.
    • Reducir el consumo eléctrico del accionamiento.
    • Conservar el estado de conmutación ante una interrupción de la señal.
    • Controlar una función mediante dos impulsos independientes.

    Antes de utilizarla debe comprobarse qué posición adopta durante la puesta en marcha. Si se desconoce el último estado de la válvula, el comportamiento inicial del circuito puede no ser el esperado.

    Qué sucede cuando desaparece la señal

    El comportamiento depende de la estabilidad de la válvula:

    SituaciónVálvula monoestableVálvula biestable
    Desaparece la señal de mandoRegresa a reposo mediante el muelleMantiene la última posición
    Se envía un impulso breveConmuta mientras dura la ordenConmuta y conserva la nueva posición
    Vuelve la alimentación eléctricaPermanece o vuelve a reposoPuede conservar la posición anterior
    Desaparece la presión neumáticaPierde la capacidad de alimentar la salidaMantiene mecánicamente la posición, pero no la presión de trabajo

    Mantener la posición de la válvula no significa mantener la presión en el actuador. Si desaparece el suministro de aire, existen fugas o la salida queda comunicada con el escape, la presión puede caer aunque una válvula biestable conserve internamente su última posición.

    Por tanto, antes de elegir entre monoestable y biestable deben analizarse por separado tres situaciones:

    1. Pérdida de la señal eléctrica o neumática.
    2. Pérdida del suministro general de aire.
    3. Recuperación de la energía después de una parada.

    La opción correcta no depende solo del funcionamiento durante la producción, sino del estado que debe adoptar la máquina ante cada una de estas situaciones.

    Tipos de accionamiento de una válvula 3/2

    El accionamiento es el mecanismo que provoca el cambio de posición de la válvula. Puede ser manual, mecánico, eléctrico o neumático.

    El tipo de accionamiento no determina por sí solo si la válvula es NC, NA, monoestable o biestable. Estas características deben comprobarse por separado en el símbolo y en la ficha técnica.

    Accionamiento manual

    Una válvula 3/2 de accionamiento manual conmuta mediante la intervención directa de una persona. Los mecanismos más habituales son:

    • Pulsador.
    • Palanca.
    • Selector giratorio.
    • Pedal.
    • Tirador.

    El accionamiento puede ser momentáneo, con retorno automático al soltarlo, o mantenido mediante un enclavamiento. En el primer caso, la válvula suele regresar mediante un muelle; en el segundo, conserva la posición hasta que el operador vuelva a actuar sobre el mando.

    Estas válvulas se utilizan habitualmente para:

    • Realizar pruebas y ajustes.
    • Accionar manualmente cilindros de simple efecto.
    • Activar soplados puntuales.
    • Generar órdenes dentro de un circuito neumático.
    • Ejecutar funciones auxiliares de una máquina.

    Al seleccionarlas debe comprobarse si el mando es momentáneo o mantenido. Dos válvulas con el mismo pulsador pueden producir comportamientos diferentes si una retorna por muelle y la otra queda enclavada.

    Válvula 3/2 accionamiento manual

    Accionamiento mecánico

    En una válvula 3/2 de accionamiento mecánico, la conmutación se produce por el contacto físico con una pieza móvil de la máquina.

    Los accionamientos más utilizados son:

    • Émbolo o palpador.
    • Rodillo.
    • Palanca con rodillo.
    • Palanca articulada.
    • Accionamiento unidireccional.

    Una aplicación frecuente consiste en utilizarla como final de carrera neumático. Cuando una leva, cilindro o elemento móvil presiona el mecanismo, la válvula genera o elimina una señal de aire que puede pilotar otra válvula.

    Para conseguir un funcionamiento fiable deben revisarse:

    • Dirección de aproximación de la pieza.
    • Carrera necesaria para conmutar.
    • Sobrecarrera admisible.
    • Fuerza de accionamiento.
    • Velocidad del elemento móvil.
    • Posibles desalineaciones.
    • Desgaste del rodillo o palpador.

    Un error habitual es utilizar el actuador mecánico como tope físico de la máquina. La pieza debe accionar la válvula sin transmitirle impactos ni esfuerzos superiores a los permitidos.

    Válvula 3/2 accionamiento mecánico

    Accionamiento eléctrico o electroválvula

    Una electroválvula 3/2 utiliza una bobina para transformar una señal eléctrica en un cambio de posición neumático. Es la opción habitual cuando la orden procede de un PLC, relé, sensor o sistema de control.

    El accionamiento puede ser:

    • Directo: la bobina desplaza directamente el elemento de cierre. Puede funcionar desde presiones bajas o incluso desde 0 bar, según el modelo. Tienen una respuesta más rápida y por ello se utilizan habitualmente en aplicaciones especiales con requisitos de alta velocidad de respuesta.
    • Servopilotado: la bobina controla un pequeño pilotaje y la presión del aire realiza la conmutación principal, es la opción más utilizada actualmente. Normalmente necesita una presión mínima de funcionamiento.
    Válvula 3/2 servopilotada
    Accionamiento servopilotado
    Válvula 3/2 accionamiento directo
    Accionamiento directo

    Antes de seleccionar una electroválvula deben comprobarse:

    • Tensión de la bobina, por ejemplo 24 V DC o 230 V AC.
    • Potencia eléctrica y consumo.
    • Tipo de conector.
    • Grado de protección IP frente a polvo y agua.
    • Tiempo de respuesta.
    • Frecuencia máxima de conmutación.
    • Funcionamiento continuo admisible.
    • Presión mínima y máxima.
    • Existencia y tipo de accionamiento manual auxiliar.

    Que la bobina reciba tensión o produzca un clic no demuestra que el aire esté llegando a la salida. La válvula puede no conmutar correctamente por falta de presión de pilotaje, suciedad, bloqueo interno, conexiones invertidas o una bobina incompatible.

    Accionamiento neumático

    Una válvula 3/2 de accionamiento neumático conmuta cuando recibe una señal de presión en su conexión de pilotaje.

    Se utiliza en circuitos donde las órdenes también se generan neumáticamente, por ejemplo mediante:

    • Pulsadores 3/2.
    • Finales de carrera neumáticos.
    • Presostatos neumáticos.
    • Temporizadores.
    • Otras válvulas distribuidoras.

    Este accionamiento permite controlar una válvula a distancia sin instalar una bobina eléctrica en el punto de uso. También resulta útil para construir secuencias y funciones lógicas completamente neumáticas.

    Los aspectos principales que deben comprobarse son:

    • Presión mínima necesaria en el pilotaje.
    • Volumen y longitud del tubo de mando.
    • Tiempo de respuesta.
    • Capacidad de descarga de la señal.
    • Pilotaje interno o externo.
    • Comportamiento al desaparecer la presión de mando.

    Una línea de pilotaje demasiado larga o con un diámetro insuficiente puede retrasar la conmutación. También puede ocurrir que la válvula reciba presión suficiente para comenzar a moverse, pero no para completar el cambio de posición de forma fiable.

    La elección del accionamiento debe considerar quién genera la orden, la frecuencia de uso, el tiempo de respuesta necesario, las condiciones ambientales y el comportamiento requerido cuando desaparece la señal.

    Válvula 3/2 accionamiento neumático

    Aplicaciones de las válvulas neumáticas 3/2

    Las válvulas neumáticas 3/2 se utilizan cuando es necesario alimentar una línea de aire y descargarla posteriormente mediante una única salida. Esta función resulta especialmente útil para controlar actuadores de simple efecto, realizar operaciones de soplado o generar señales neumáticas.

    Aunque su funcionamiento es sencillo, la elección entre una válvula normalmente cerrada o abierta y entre una versión monoestable o biestable determina cómo responderá la instalación cuando desaparezca la señal de accionamiento.

    Control de cilindros de simple efecto

    Una de las aplicaciones más habituales es el control de un cilindro neumático de simple efecto. Este tipo de cilindro tiene una única conexión de aire y normalmente incorpora un muelle interno que provoca el retorno del vástago.

    Cuando la válvula 3/2 comunica la alimentación con la salida, el aire entra en el cilindro y desplaza el pistón. Al cambiar de posición, la válvula corta la alimentación y conecta la cámara del cilindro con el escape. El aire sale y el muelle devuelve el vástago a su posición inicial.

    Esta solución se utiliza en operaciones como expulsión de piezas, topes, sujeción, marcaje, separación de productos o accionamiento de pequeñas compuertas.

    Soplado y limpieza

    Una válvula 3/2 también puede controlar una boquilla de soplado. En la posición de trabajo, permite el paso del aire hacia la boquilla; cuando desaparece la señal, interrumpe el suministro y descarga el aire que queda entre la válvula y la salida.

    Se emplea para:

    • Limpiar restos de mecanizado.
    • Secar piezas.
    • Separar productos.
    • Expulsar componentes.
    • Refrigerar zonas concretas.
    • Crear impulsos breves de aire.

    Para reducir el consumo, conviene adaptar el diámetro de la boquilla, la presión y la duración del soplado a las necesidades reales de la aplicación.

    si quieres calcular el caudal de soplado con un tubo neumático lo puedes revisar en nuestro artículo y calculadora de caudal:

    Diámetro tubo neumático: guía y calculadora de caudal

    Generación de señales neumáticas

    Las válvulas 3/2 con accionamiento mecánico o manual pueden utilizarse como elementos generadores de señales dentro de un circuito neumático.

    Por ejemplo, un final de carrera neumático 3/2 puede detectar que un cilindro ha alcanzado una determinada posición. Al ser accionado, envía una señal de presión hacia otra válvula pilotada o hacia un elemento lógico neumático.

    Este tipo de control es habitual en máquinas que funcionan sin PLC o en zonas donde se desea evitar la instalación de componentes eléctricos.

    Pilotaje de otras válvulas

    Una válvula 3/2 de pequeño caudal puede utilizarse para pilotar una válvula principal de mayor tamaño. En este caso, la 3/2 no alimenta directamente el actuador, sino que envía o descarga la presión de pilotaje que provoca la conmutación de otra válvula.

    Esta configuración permite controlar caudales elevados utilizando una señal neumática o eléctrica de baja potencia.

    Válvula 3/2 NC control pilotaje

    Descarga de una línea neumática

    Dependiendo de su conexión y diseño, una válvula 3/2 puede utilizarse para aislar una zona del circuito y descargar el aire contenido aguas abajo.

    No obstante, una válvula 3/2 convencional no debe considerarse automáticamente un elemento de seguridad. Si la función está relacionada con la protección de personas, deben emplearse componentes adecuados para la categoría de seguridad requerida y realizarse la correspondiente evaluación de riesgos.

    Control de vacío

    Algunas válvulas 3/2 también se utilizan en sistemas de vacío para comunicar una ventosa con un generador de vacío o con la atmósfera.

    Una posición puede conectar la ventosa con el generador, mientras que la otra permite romper el vacío. En ciertas aplicaciones se introduce además un pequeño impulso de aire para acelerar la liberación de la pieza.

    Antes de utilizar una válvula 3/2 en vacío debe comprobarse que el fabricante autoriza ese funcionamiento, ya que no todas las válvulas están diseñadas para trabajar con presiones inferiores a la atmosférica.

    Cómo conectar una válvula 3/2 a un cilindro de simple efecto

    La conexión básica requiere identificar correctamente la alimentación, la salida de trabajo y el escape. Una conexión equivocada puede impedir el funcionamiento, provocar una fuga continua o dañar internamente determinados modelos de válvula.

    Identificación de las conexiones

    En la numeración normalizada utilizada habitualmente en neumática:

    • 1 o P: alimentación de aire comprimido.
    • 2 o A: salida hacia el cilindro.
    • 3 o R: escape.

    La conexión 1 recibe el aire procedente de la unidad de mantenimiento o de la red. La conexión 2 se une a la única entrada del cilindro de simple efecto. La conexión 3 permite evacuar el aire de la cámara cuando el cilindro debe retornar.

    Aunque esta numeración es habitual, siempre debe comprobarse el símbolo y la ficha técnica del fabricante.

    Conexión de la alimentación

    La tubería procedente de la red de aire debe conectarse al puerto 1 de la válvula. La presión suministrada debe encontrarse dentro del rango indicado por el fabricante.

    Si la válvula es servopilotada, también debe respetarse su presión mínima de funcionamiento. Una válvula de este tipo puede no conmutar correctamente aunque la bobina reciba tensión si la presión disponible es insuficiente.

    Conexión del cilindro

    La conexión neumática del cilindro de simple efecto debe unirse al puerto 2 de la válvula.

    El diámetro y la longitud del tubo influyen en la velocidad del movimiento. Un tubo demasiado estrecho o excesivamente largo puede limitar tanto la entrada como la evacuación del aire y provocar un avance o retorno lento, los tubos y racores deben dimensionarse acorde a los caudales de la válvula seleccionada.

    Conexión del escape

    El puerto 3 debe quedar libre para que el aire pueda salir cuando la válvula cambia a la posición de descarga. Puede instalarse un silenciador para reducir el ruido, siempre que tenga suficiente capacidad de paso.

    No debe colocarse un tapón en el escape. Si se bloquea esta conexión, el aire queda atrapado en el cilindro y el muelle no puede provocar el retorno del vástago.

    Un silenciador sucio también puede generar contrapresión y producir el mismo síntoma.

    Según la aplicación, en lugar de un silenciador también se puede colocar un racor para realizar la descarga en otro punto, esto es habitual en armarios de maniobra para no presurizar el armario.

    Funcionamiento del conjunto

    En una válvula 3/2 normalmente cerrada y monoestable, el ciclo habitual es el siguiente:

    1. Sin señal, la alimentación 1 está cerrada y la salida 2 está comunicada con el escape 3.
    2. El cilindro permanece retraído por la fuerza de su muelle.
    3. Al accionar la válvula, se conecta la alimentación 1 con la salida 2.
    4. El aire entra en el cilindro y el vástago avanza.
    5. Al retirar la señal, el muelle de la válvula la devuelve a reposo.
    6. La salida 2 vuelve a conectarse con el escape 3.
    7. El aire abandona la cámara y el muelle del cilindro retrae el vástago.

    Debe distinguirse el muelle de retorno de la válvula del muelle incorporado en el cilindro: son elementos diferentes y cumplen funciones distintas.

    Cómo elegir una válvula 3/2 según el comportamiento necesario

    La selección no debe comenzar por el tamaño de la rosca o por la tensión de la bobina. Primero hay que definir cómo debe comportarse la aplicación en funcionamiento normal y qué debe suceder cuando desaparece una señal, se corta la alimentación eléctrica o se pierde la presión neumática.

    Qué debe ocurrir al quitar la señal

    La primera cuestión es determinar la posición que debe adoptar la válvula cuando deja de recibir la señal de mando.

    Con una válvula monoestable, el muelle la devuelve automáticamente a su posición de reposo. En una válvula biestable, la corredera permanece en la última posición alcanzada hasta que recibe la señal contraria.

    En el control habitual de un cilindro de simple efecto interesa que, al quitar la señal eléctrica, la válvula descargue la cámara y permita el retorno del cilindro. Para esta función suele emplearse una válvula 3/2 normalmente cerrada y monoestable.

    Qué debe ocurrir si se pierde la presión

    La pérdida de presión no produce siempre un movimiento definido. Un cilindro puede regresar por su muelle, permanecer detenido por rozamiento o desplazarse por la acción de una carga externa.

    Por tanto, no basta con seleccionar una válvula NC o NA. Debe analizarse el comportamiento completo del actuador, la carga, la orientación, el volumen de aire atrapado y la posibilidad de que existan movimientos por gravedad.

    Si un movimiento inesperado puede crear un riesgo, debe realizarse una evaluación específica y utilizar soluciones de seguridad apropiadas.

    NC o NA

    Una válvula 3/2 normalmente cerrada —NC— bloquea la alimentación en reposo y normalmente comunica la salida con el escape. Cuando se acciona, permite el paso de aire hacia la salida.

    Es la elección más habitual para cilindros de simple efecto, soplado bajo demanda y señales neumáticas que solo deben estar presurizadas durante el accionamiento.

    Una válvula 3/2 normalmente abierta —NA— comunica la alimentación con la salida en reposo. Al accionarla, interrumpe esa alimentación y normalmente descarga la salida.

    Puede utilizarse cuando una línea debe permanecer presurizada mientras no exista señal o cuando la actuación debe provocar la descarga del circuito.

    NC y NA describen la comunicación interna de la válvula en su posición normal. No indican si la válvula es monoestable o biestable.

    Caudal, presión y tamaño de conexión

    El caudal nominal debe ser suficiente para llenar y vaciar el volumen conectado a la velocidad requerida. Elegir la válvula únicamente por la rosca puede llevar a errores, ya que dos válvulas con la misma conexión pueden tener capacidades de caudal muy diferentes.

    Para seleccionar correctamente deben considerarse:

    • Volumen del cilindro o de la línea.
    • Tiempo disponible para presurizar o descargar.
    • Presión de alimentación.
    • Diámetro y longitud del tubo.
    • Número y características de los racores.
    • Caudal del regulador y del resto de componentes.
    • Contrapresión generada por el silenciador.

    La presión máxima de la válvula debe ser superior a la presión real de la instalación. También deben comprobarse la presión mínima de trabajo y las condiciones admitidas en el escape.

    Tensión, protección y entorno

    En una electroválvula debe seleccionarse una tensión compatible con el sistema de control, por ejemplo 24 V CC o 230 V CA. También conviene revisar:

    • Potencia consumida por la bobina.
    • Corriente de arranque y mantenimiento, si corresponde.
    • Tipo de conector.
    • Protección frente a sobretensiones.
    • Grado de protección IP.
    • Temperatura ambiente.
    • Resistencia a polvo, agua o agentes químicos.
    • Certificaciones necesarias para zonas especiales.

    El grado de protección indicado solo se alcanza cuando el conector, la junta y el cableado están montados correctamente.

    Tres casos prácticos con válvulas 3/2

    Cilindro de simple efecto con electroválvula NC

    Una electroválvula 3/2 NC y monoestable controla un expulsor neumático. El puerto 1 recibe aire comprimido, el puerto 2 se conecta al cilindro y el puerto 3 incorpora un silenciador.

    Cuando el PLC activa la bobina, la válvula comunica 1 con 2 y el cilindro avanza. Al desactivar la salida eléctrica, el muelle devuelve la válvula a reposo, se comunica 2 con 3 y el cilindro retorna por su muelle interno.

    Esta configuración evita mantener el cilindro extendido cuando desaparece la señal eléctrica, siempre que ninguna carga o avería impida su retorno.

    Soplado con descarga automática de la línea

    Una válvula 3/2 NC alimenta una boquilla utilizada para expulsar una pieza. El aire solo circula mientras la válvula está accionada.

    Cuando termina la señal, la alimentación queda bloqueada y la tubería situada después de la válvula se comunica con el escape. De este modo, la línea no permanece presurizada entre ciclos.

    Si se necesita un soplado muy breve y repetitivo, deben comprobarse la frecuencia máxima de conmutación, el tiempo de respuesta y la capacidad de caudal de la válvula.

    Final de carrera 3/2 utilizado como señal neumática

    Un cilindro acciona mecánicamente un final de carrera neumático 3/2 al llegar al final de su recorrido. La válvula envía entonces una señal de pilotaje hacia otra distribuidora, iniciando el siguiente movimiento de la secuencia.

    Cuando el cilindro abandona la posición, el final de carrera deja de estar accionado y descarga la línea de señal.

    En esta aplicación son importantes la posición del rodillo o palpador, el sentido de ataque permitido, la repetibilidad mecánica y la ausencia de esfuerzos laterales excesivos.

    Diagnóstico de problemas en válvulas 3/2

    El cilindro no avanza

    Las causas más frecuentes son:

    • Falta de presión en la conexión 1.
    • Alimentación y escape conectados al revés.
    • Bobina sin tensión o con tensión incorrecta.
    • Conector mal cableado.
    • Presión inferior a la mínima requerida por una válvula servopilotada.
    • Regulador cerrado o caudal insuficiente.
    • Tubo doblado u obstruido.
    • Válvula o cilindro bloqueados.
    • Fuerza del cilindro insuficiente para mover la carga.

    La comprobación debe comenzar midiendo la presión antes de la válvula y verificando si aparece presión en la salida cuando se acciona.

    El cilindro no retorna

    Si el cilindro avanza, pero no regresa, debe revisarse:

    • Escape 3 bloqueado.
    • Silenciador sucio.
    • Tubo de salida estrangulado.
    • Válvula que no vuelve a reposo.
    • Presencia permanente de señal eléctrica o neumática.
    • Muelle del cilindro dañado o insuficiente.
    • Carga externa que impide el retorno.
    • Rozamiento o desalineación mecánica.

    También puede quedar presión atrapada si se ha instalado un antirretorno o un regulador de caudal en un sentido incorrecto.

    La válvula pierde aire continuamente por el escape

    Una salida continua de aire por el escape puede deberse a:

    • Conexiones 1 y 3 intercambiadas.
    • Suciedad en el asiento.
    • Juntas desgastadas.
    • Corredera dañada.
    • Presión fuera del rango permitido.
    • Contrapresión no admitida.

    La bobina conmuta, pero no sale aire

    Escuchar el clic de la bobina no confirma que el paso principal haya cambiado. Puede existir:

    • Presión insuficiente para el pilotaje.
    • Pilotaje externo sin alimentar.
    • Núcleo del solenoide bloqueado.
    • Accionamiento manual en una posición incorrecta.
    • Racor o tubo obstruido.
    • Escape o alimentación mal conectados.
    • Avería interna de la válvula.

    Debe verificarse primero el rango de presión y después medir la presión directamente en los puertos de entrada y salida.

    El cilindro se mueve demasiado lento

    La velocidad puede estar limitada por:

    • Caudal insuficiente de la válvula.
    • Tubo demasiado estrecho o largo.
    • Racores con paso interior reducido.
    • Regulador de caudal demasiado cerrado.
    • Silenciador saturado.
    • Presión dinámica baja.
    • Fugas.
    • Carga excesiva.
    • Lubricación o alineación deficientes.

    La presión estática puede parecer correcta mientras la máquina está parada y caer durante el movimiento. Por eso conviene medirla mientras el cilindro está funcionando.

    Cómo leer la ficha técnica de una válvula 3/2

    Función de la válvula

    La ficha debe indicar claramente que se trata de una válvula 3/2 y especificar su posición normal: NC o NA. El símbolo neumático permite comprobar qué conexiones están comunicadas y cuáles permanecen bloqueadas en cada posición.

    También debe indicarse si la válvula es monoestable o biestable y qué tipo de retorno incorpora.

    Accionamiento directo o servopilotado

    Este dato permite saber cómo se produce la conmutación y si la válvula necesita una presión mínima.

    En algunos modelos aparece además la opción de pilotaje interno o externo. El pilotaje externo puede ser necesario cuando la presión del fluido principal es demasiado baja, cuando existe vacío ,cuando la presión varía fuera del rango admitido por el pilotaje interno o por temas de seguridad.

    Presión mínima y máxima

    El rango de presión establece los límites en los que el fabricante garantiza el funcionamiento.

    No debe confundirse la presión máxima de trabajo con la presión de prueba. Tampoco debe ignorarse la presión mínima de una válvula servopilotada.

    Si se utiliza vacío, contrapresión o presión en el escape, la ficha debe autorizar expresamente esas condiciones.

    Caudal nominal

    El caudal puede expresarse en l/min, Nl/min, Cv, Kv. Para comparar dos válvulas es necesario utilizar magnitudes equivalentes y comprobar las condiciones con las que se ha realizado la medición.

    Un caudal nominal elevado no garantiza por sí solo un movimiento rápido si el resto de la instalación —tubo, racores, reguladores o silenciadores— crea una restricción mayor.

    Sentido de circulación

    No todas las válvulas admiten circulación en ambos sentidos. Algunas están diseñadas para que la alimentación entre únicamente por el puerto 1 y pueden presentar fugas o fallos de conmutación si se conectan al revés.

    La posibilidad de aplicar presión por el escape o utilizar la válvula de forma reversible debe confirmarse en la documentación del fabricante.

    Datos eléctricos y protección

    La ficha eléctrica debe incluir:

    • Tensión nominal.
    • Tolerancia de tensión.
    • Potencia de la bobina.
    • Tipo de corriente.
    • Tiempo de conexión permitido.
    • Tipo de conector.
    • Protección frente a sobretensiones.
    • Grado de protección IP.
    • Tiempo de respuesta.

    También conviene comprobar si el conector incorpora LED, diodo, varistor u otro circuito de protección, especialmente cuando la bobina será controlada directamente desde una salida de PLC.

    Errores que encuentro habitualmente en instalaciones

    Uno de los errores más frecuentes es elegir una válvula por el tamaño de la conexión sin comprobar su caudal real. Una rosca G1/4 no garantiza por sí sola que la válvula pueda proporcionar el caudal necesario.

    También es habitual confundir una válvula normalmente cerrada con una válvula monoestable. NC define las comunicaciones internas en la posición normal; monoestable indica que la válvula regresa automáticamente a una posición cuando desaparece la señal.

    Otros errores habituales son:

    • Conectar la alimentación en el escape.
    • Bloquear el puerto 3 con un tapón.
    • Bloquear escapes o alimentaciones de los pilotajes
    • Instalar un silenciador demasiado restrictivo.
    • Utilizar una válvula servopilotada por debajo de su presión mínima.
    • No comprobar el comportamiento al perder la señal.
    • Sobredimensionar la presión para compensar un problema de caudal.
    • Utilizar tubos o racores con un diámetro interior insuficiente.
    • Montar la válvula en un ambiente incompatible con sus materiales.
    • Considerar una válvula convencional como componente de seguridad sin validación.
    • No revisar si la válvula admite contrapresión o circulación inversa.

    Una selección correcta debe considerar conjuntamente función, estado de reposo, tipo de accionamiento, presión, caudal, conexiones, entorno y comportamiento ante fallos.

    Tabla de selección rápida

    Necesidad de la aplicaciónConfiguración orientativaAspectos que deben comprobarse
    Controlar un cilindro de simple efecto que debe retornar al quitar la señal3/2 NC monoestableCaudal, escape libre y fuerza del muelle del cilindro
    Mantener una línea presurizada en ausencia de señal3/2 NAComportamiento de la máquina al cortar la señal
    Mantener la última posición de la válvula3/2 biestableEstado después de un corte y restablecimiento
    Trabajar desde una presión muy bajaAccionamiento directoRango de presión y caudal disponible
    Controlar un caudal mayor con una bobina pequeñaServopilotadaPresión mínima de pilotaje
    Generar una señal neumática de posición3/2 mecánicaTipo de palpador, sentido de ataque y repetibilidad
    Realizar soplados intermitentes3/2 NCFrecuencia, caudal, presión y consumo
    Descargar una línea al retirar la señal3/2 NC con salida comunicada al escape en reposoCapacidad de descarga y posible contrapresión
    Trabajar en vacíoVálvula diseñada para vacío, pilotaje externo o directo.Estanqueidad, rango de presión y sentido de circulación
    Instalar en zonas húmedas o con polvoElectroválvula con protección adecuadaIP real del conjunto, conector y cableado

    La tabla sirve como orientación inicial. La selección definitiva debe validarse con los datos técnicos del fabricante y las condiciones reales de la instalación.

    Conclusión

    Una válvula neumática 3/2 tiene tres vías y dos posiciones. Su función principal consiste en alimentar una salida y permitir posteriormente su descarga, por lo que resulta especialmente adecuada para cilindros de simple efecto, operaciones de soplado, señales neumáticas y pilotaje de otras válvulas.

    Para elegirla correctamente no basta con conocer el tamaño de la rosca. Hay que determinar qué debe suceder en reposo, al retirar la señal y al perder la presión. Después deben comprobarse el carácter NC o NA, el funcionamiento monoestable o biestable, el tipo de accionamiento, el rango de presión, el caudal, la tensión eléctrica y las condiciones ambientales.

    La interpretación del símbolo y de la ficha técnica permite evitar errores como bloquear el escape, invertir las conexiones o utilizar una válvula servopilotada sin presión suficiente. Cuando la aplicación pueda afectar a la seguridad de las personas, la válvula debe formar parte de una solución diseñada y validada específicamente para esa función.

  • Tipos de tubo neumático: materiales, propiedades y aplicaciones

    Elegir correctamente el tipo de tubo neumático es importante para garantizar que el aire comprimido llegue hasta válvulas, cilindros y otros consumidores con las condiciones adecuadas. Habitualmente no se le da la importancia que tiene pero la correcta selección de tipo de tubo neumático puede suponer una gran diferencia en el adecuado comportamiento de la aplicación. Té explicamos los detalles y las diferencia a continuación.

    Aunque externamente muchos tubos parecen iguales, su comportamiento puede cambiar considerablemente dependiendo del material utilizado. Dos tubos con el mismo diámetro exterior pueden tener diferente flexibilidad, espesor de pared, presión admisible, resistencia química o rango de temperatura.

    En una aplicación sencilla, un tubo estándar puede funcionar correctamente durante años. Sin embargo, en ambientes con altas temperaturas, productos químicos, movimientos continuos, proyecciones de soldadura o exposición exterior, utilizar un tubo inadecuado puede provocar fugas, estrangulamientos, roturas y paradas de máquina.

    En esta guía veremos los principales tipos de tubo neumático, sus propiedades y qué material conviene utilizar según cada aplicación.

    Si necesitas determinar la sección adecuada para conseguir el caudal requerido, puedes consultar también nuestra guía sobre cómo elegir el diámetro del tubo neumático.

    Qué propiedades debe tener un tubo neumático

    No existe un tubo neumático que sea el mejor para todas las aplicaciones. La elección debe realizarse teniendo en cuenta las condiciones reales de funcionamiento.

    Selector guiado de tubo neumático.

    Herramienta de selección

    Selector guiado de tubo neumático

    Responde seis preguntas para obtener una orientación inicial sobre el material y las propiedades que debes buscar.

    Paso 1 de 6 Fluido

    ¿Qué fluido circulará por el tubo?

    Selecciona la opción principal de la aplicación.

    ¿Cuáles son las condiciones de trabajo?

    Utiliza los valores máximos y mínimos que puedan alcanzarse realmente.

    En vacío, introduce 0 bar y selecciona “Vacío” en el paso anterior.

    ¿El tubo estará sometido a movimiento?

    ¿Qué nivel de flexibilidad necesitas?

    ¿Qué condiciones especiales existen?

    Puedes marcar varias opciones.

    ¿En qué tipo de aplicación se instalará?

    Estas son las propiedades principales que conviene revisar.

    Presión de trabajo

    El tubo debe soportar la presión máxima que pueda producirse en la instalación, incluyendo posibles variaciones, picos o errores de regulación.

    La presión admisible depende de varios factores:

    • Material del tubo.
    • Diámetro exterior.
    • Espesor de pared.
    • Temperatura de trabajo.
    • Tipo de fluido.
    • Fabricante y serie concreta.

    Un dato importante que debes tener en cuenta, es que la presión máxima admisible suele disminuir cuando aumenta la temperatura. Por eso, no debe utilizarse únicamente el valor de presión indicado para una temperatura ambiente de referencia.

    Temperatura

    Hay que considerar tanto la temperatura del aire que circula por el interior como la temperatura del entorno.

    Un tubo instalado cerca de un horno, una zona de soldadura o una superficie caliente puede trabajar en condiciones muy diferentes a otro instalado dentro de un armario protegido.

    Las temperaturas demasiado altas pueden ablandar o degradar determinados materiales. Las temperaturas muy bajas pueden reducir su flexibilidad y aumentar el riesgo de rotura.

    Flexibilidad

    La flexibilidad es especialmente importante cuando el tubo:

    • Debe realizar curvas cerradas.
    • Está conectado a una parte móvil.
    • Se instala en espacios reducidos.
    • Se utiliza en robots o manipuladores.
    • Debe acompañar el movimiento de un actuador.

    Un tubo muy rígido puede transmitir esfuerzos a los racores o dificultar el montaje. Sin embargo, un tubo excesivamente blando también puede doblarse o estrangularse si el radio de curvatura es demasiado pequeño.

    Resistencia mecánica

    En ambientes industriales, el tubo puede sufrir:

    • Rozamiento.
    • Vibraciones.
    • Aplastamientos.
    • Golpes.
    • Flexiones repetitivas.
    • Contacto con bordes metálicos.
    • Proyecciones de soldadura.

    La resistencia necesaria dependerá de la instalación. En aplicaciones móviles o expuestas puede ser necesario utilizar tubos específicos resistentes a la abrasión, al fuego o a las proyecciones.

    Resistencia química

    El tubo puede entrar en contacto con aceites, grasas, productos de limpieza, refrigerantes, detergentes o sustancias químicas utilizadas en el proceso.

    No se debe asumir que todos los tubos de un mismo material tienen exactamente la misma resistencia química. Antes de utilizar un tubo con un fluido distinto del aire comprimido o en un ambiente químicamente agresivo, hay que consultar la tabla de compatibilidad del fabricante.

    Radio mínimo de curvatura

    Cada tubo tiene un radio mínimo de curvatura.

    Si se fuerza una curva demasiado cerrada, el tubo puede deformarse y reducir su sección interior. Esto limita el caudal y puede provocar que un cilindro se mueva más lentamente o que la presión caiga durante el ciclo.

    El problema puede pasar desapercibido porque el tubo continúa conectado y aparentemente no existe ninguna fuga.

    Condiciones ambientales y certificaciones

    En determinadas aplicaciones también puede ser necesario comprobar:

    • Resistencia a radiación ultravioleta.
    • Comportamiento antiestático.
    • Resistencia a llama.
    • Compatibilidad con salas limpias.
    • Aptitud para contacto alimentario.
    • Resistencia a la hidrólisis.
    • Ausencia de determinadas sustancias.
    • Cumplimiento de normas o requisitos sectoriales.

    La certificación debe comprobarse sobre la referencia concreta. El material o el color del tubo, por sí solos, no garantizan que sea adecuado para una aplicación regulada.

    Principales tipos de tubo neumático según el material

    Los materiales más habituales en automatización industrial son el poliuretano, la poliamida, el polietileno y los fluoropolímeros como el PTFE, FEP o PFA.

    Cada uno presenta ventajas y limitaciones.

    Tubo neumático de poliuretano — PU

    El tubo de poliuretano es uno de los más utilizados en automatización industrial debido a su flexibilidad y facilidad de montaje.

    Permite realizar curvas relativamente cerradas y se adapta bien a instalaciones compactas. Por esta razón, es frecuente encontrarlo conectado entre islas de válvulas, cilindros, pinzas, ventosas y pequeños actuadores.

    Ventajas del tubo de poliuretano

    • Buena flexibilidad.
    • Montaje sencillo.
    • Radio de curvatura reducido.
    • Adecuado para espacios compactos.
    • Disponible en numerosos diámetros y colores.
    • Buena opción para conexiones móviles, siempre que la serie esté diseñada para ello.
    • Compatible con muchos racores rápidos habituales.

    Aspectos que deben revisarse

    El término poliuretano engloba diferentes formulaciones. No todos los tubos de PU tienen la misma dureza, resistencia química, presión admisible o comportamiento frente a la humedad.

    También conviene vigilar que el tubo no quede doblado o atrapado, especialmente cuando se utilizan versiones muy flexibles.

    Aplicaciones habituales

    • Cilindros neumáticos.
    • Pinzas y actuadores compactos.
    • Islas de válvulas.
    • Manipuladores.
    • Equipos de montaje.
    • Robótica.
    • Sistemas de vacío.
    • Maquinaria con poco espacio disponible.

    El poliuretano suele ser una buena elección para conexiones cortas entre válvula y actuador cuando se necesita flexibilidad y facilidad de instalación.

    Tubo neumático de poliamida — PA

    La poliamida, también conocida como nylon en determinadas gamas, se utiliza cuando se busca mayor rigidez y buenas prestaciones mecánicas.

    Generalmente es menos flexible que el poliuretano, pero puede ofrecer una buena resistencia a la presión y a la temperatura según la serie seleccionada.

    Ventajas del tubo de poliamida

    • Buena resistencia mecánica.
    • Mayor rigidez que el poliuretano.
    • Disponible para aplicaciones con mayores exigencias de presión o temperatura.
    • Buena resistencia al estrangulamiento.
    • Adecuado para recorridos relativamente largos y bien guiados.

    Aspectos que deben revisarse

    Su mayor rigidez puede dificultar el montaje en espacios pequeños o en zonas con movimiento continuo.

    También debe comprobarse el tipo concreto de poliamida, ya que la humedad, la temperatura y determinados agentes químicos pueden modificar sus propiedades.

    Aplicaciones habituales

    • Distribución de aire dentro de máquinas.
    • Líneas neumáticas relativamente largas.
    • Instalaciones industriales fijas.
    • Sistemas con mayores exigencias mecánicas.
    • Circuitos donde interesa mantener la forma del tubo.

    La poliamida puede ser una opción adecuada cuando la flexibilidad no es el criterio principal y se busca un tubo más rígido y resistente.

    Tubo neumático de polietileno — PE

    El polietileno es un material ligero y económico que puede utilizarse en aplicaciones neumáticas de exigencia moderada.

    Dependiendo de su formulación, puede presentar buena resistencia al desgaste y a determinados productos químicos. Sin embargo, sus límites de presión, temperatura y flexibilidad deben verificarse cuidadosamente.

    Ventajas del tubo de polietileno

    • Peso reducido.
    • Coste contenido.
    • Buena resistencia a determinados agentes químicos.
    • Adecuado para instalaciones sencillas.
    • Disponible en diferentes durezas y formulaciones.

    Aspectos que deben revisarse

    No debe elegirse únicamente por su precio. Hay que confirmar que soporta la presión y la temperatura reales de la instalación.

    También puede presentar un comportamiento más rígido que algunas versiones de poliuretano y no siempre es la mejor solución para movimientos repetitivos.

    Aplicaciones habituales

    • Señales neumáticas.
    • Pilotajes.
    • Instrumentación.
    • Circuitos de baja exigencia.
    • Distribución de aire a presión moderada.
    • Instalaciones donde se busca una solución económica y ligera.

    Tubos de PTFE, FEP y PFA

    Los fluoropolímeros se utilizan principalmente en aplicaciones con temperaturas elevadas, productos químicos agresivos o requisitos especiales de limpieza.

    Dentro de esta familia encontramos materiales como:

    • PTFE.
    • FEP.
    • PFA.

    Aunque comparten algunas características, no deben considerarse exactamente equivalentes. Cada material y cada serie tienen límites diferentes.

    Ventajas de los fluoropolímeros

    • Muy buena resistencia química.
    • Amplio rango de temperatura.
    • Baja adherencia superficial.
    • Buena resistencia al envejecimiento.
    • Adecuados para ambientes exigentes.
    • Disponibilidad de versiones para procesos limpios o fluidos especiales.

    Aspectos que deben revisarse

    Estos tubos suelen tener un coste superior y pueden ser más rígidos que un tubo de poliuretano convencional.

    También es necesario comprobar:

    • Presión admisible.
    • Radio de curvatura.
    • Compatibilidad con el fluido.
    • Tipo de racor necesario.
    • Método de montaje.
    • Certificaciones de la referencia.
    • Posible permeabilidad del material.

    Aplicaciones habituales

    • Industria química.
    • Laboratorios.
    • Procesos con productos agresivos.
    • Equipos con temperaturas elevadas.
    • Industria electrónica y de semiconductores.
    • Salas limpias.
    • Instalaciones con requisitos especiales de limpieza.
    • Transporte de determinados fluidos compatibles.

    Para estas aplicaciones nunca debe seleccionarse el tubo únicamente mediante una comparación general. Es necesario comprobar la ficha técnica y la tabla de compatibilidad química del fabricante.

    Tubos neumáticos para aplicaciones especiales

    Además de los materiales estándar, existen tubos diseñados para condiciones concretas.

    Tubos resistentes a proyecciones de soldadura

    Se utilizan en instalaciones próximas a procesos de soldadura.

    Pueden incorporar materiales resistentes a la llama, capas exteriores protectoras o construcciones multicapa destinadas a reducir los daños causados por chispas y proyecciones.

    Son habituales en:

    • Líneas de fabricación de automóviles.
    • Células robotizadas de soldadura.
    • Manipuladores instalados cerca del proceso.
    • Utillajes neumáticos expuestos a proyecciones.

    No deben confundirse con un tubo estándar protegido únicamente mediante una funda exterior.

    Tubos antiestáticos o conductores

    Se utilizan cuando es necesario evitar la acumulación de electricidad estática.

    Pueden ser necesarios en:

    • Manipulación de componentes electrónicos.
    • Transporte de partículas.
    • Procesos con polvo.
    • Determinados entornos con riesgo de descarga electrostática.
    • Entornos con exigencias ATEX.

    La resistencia eléctrica y la forma de conexión deben verificarse según la aplicación. Utilizar simplemente un tubo negro no garantiza que sea conductor o antiestático.

    Tubos resistentes a la abrasión

    Están diseñados para soportar mejor el roce contra otras superficies.

    Son útiles en:

    • Robots.
    • Ejes móviles.
    • Manipuladores.
    • Cadenas portacables.
    • Equipos con vibración.
    • Zonas donde el tubo toca repetidamente una estructura.

    Aunque el material tenga buena resistencia al desgaste, la instalación debe evitar puntos de roce innecesarios.

    Tubos para movimiento continuo

    Un tubo flexible no es automáticamente apto para millones de ciclos.

    En aplicaciones dinámicas hay que comprobar:

    • Radio dinámico de curvatura.
    • Número de ciclos previsto.
    • Velocidad del movimiento.
    • Torsión.
    • Aceleración.
    • Guiado dentro de la cadena portacables.

    Una mala instalación puede provocar fatiga, grietas o esfuerzos sobre el racor.

    Tubos para industria alimentaria

    En aplicaciones alimentarias debe comprobarse que la referencia concreta cumple los requisitos aplicables al proceso.

    Hay que diferenciar entre:

    • Tubos utilizados únicamente para aire de automatización.
    • Tubos que pueden entrar en contacto con alimentos.
    • Tubos destinados a transportar un fluido alimentario.
    • Aire comprimido que puede entrar en contacto directo con el producto.

    Cada situación puede exigir materiales, documentación y niveles de calidad del aire diferentes.

    El color azul, transparente o blanco no demuestra que un tubo sea apto para alimentación.

    Tubos para exterior

    Cuando el tubo se instala al aire libre hay que considerar:

    • Radiación ultravioleta.
    • Temperaturas máximas y mínimas.
    • Humedad.
    • Lluvia.
    • Ozono.
    • Contaminación ambiental.
    • Posibles heladas.

    Debe utilizarse una referencia expresamente indicada para estas condiciones.

    Comparativa entre los principales materiales

    La siguiente tabla sirve como orientación inicial. Las prestaciones exactas dependen de la formulación, el diámetro, el espesor de pared y la serie concreta.

    MaterialFlexibilidadResistencia a presiónResistencia térmicaResistencia químicaAplicación habitual
    Poliuretano — PUAltaMediaMediaVariable según formulaciónActuadores, válvulas y maquinaria compacta
    Poliamida — PAMedia o bajaAltaAltaBuena según el productoDistribución industrial y líneas fijas
    Polietileno — PEMediaBaja o mediaLimitada o mediaBuena frente a determinados agentesSeñales y aplicaciones sencillas
    PTFE, FEP o PFABaja o mediaVariableMuy altaMuy altaQuímica, alta temperatura y procesos especiales

    Esta tabla no sustituye la ficha técnica del fabricante. No debe utilizarse para definir directamente la presión máxima, la temperatura o la compatibilidad con un producto químico.

    Qué tubo neumático elegir según la aplicación

    La elección puede simplificarse comenzando por las condiciones más exigentes de la instalación.

    tipos de tubo neumático

    Herramienta de compatibilidad química

    Herramienta de preselección

    Compatibilidad química de tubos neumáticos

    Compara el comportamiento general de PU, PA, PE y fluoropolímeros frente a sustancias industriales habituales.

    Referencias para la validación final: Parker Parflex, Trelleborg Material Compatibility y la documentación del fabricante de la referencia seleccionada.

    Cilindros y válvulas estándar

    Para conexiones cortas entre una válvula y un cilindro suele utilizarse tubo de poliuretano o poliamida.

    El PU facilita el montaje en espacios reducidos. La PA puede ser interesante cuando se busca mayor rigidez o unas prestaciones mecánicas diferentes.

    La selección final también debe considerar el diámetro necesario para suministrar el caudal requerido por el actuador.

    Partes móviles y robots

    En una parte móvil interesa utilizar un tubo con buena flexibilidad y aptitud para flexión repetitiva.

    No basta con seleccionar cualquier tubo flexible. La ficha técnica debe indicar que puede utilizarse en aplicaciones dinámicas y debe respetarse el radio mínimo de curvatura.

    También conviene sujetarlo de forma que no sufra tensión, torsión o rozamientos constantes.

    Líneas largas de distribución

    En líneas relativamente largas puede ser conveniente utilizar un tubo con mayor rigidez y buena resistencia mecánica, como determinadas series de poliamida.

    No obstante, el material no resuelve por sí solo los problemas de caudal. También hay que calcular correctamente el diámetro interior y considerar la pérdida de presión.

    Si quieres más info sobre que diametro elegir puedes revisar esta otra guía y calculadora de diametro de tubo neumático:

    Diámetro tubo neumático: guía y calculadora de caudal

    Ambientes con productos químicos

    El primer paso es identificar exactamente:

    • Producto químico.
    • Concentración.
    • Temperatura.
    • Presión.
    • Tiempo de exposición.
    • Contacto interior o exterior.

    Después debe comprobarse la compatibilidad de todos los componentes: tubo, racor, juntas y válvulas.

    En aplicaciones exigentes pueden utilizarse fluoropolímeros, pero la compatibilidad debe validarse específicamente.

    Alta temperatura

    Para temperaturas elevadas pueden ser necesarios tubos de PTFE, FEP, PFA u otros materiales especiales.

    También deben revisarse los racores, porque instalar un tubo resistente a la temperatura con un racor que no lo es no protege la instalación.

    Soldadura

    En zonas expuestas a chispas o proyecciones debe utilizarse un tubo específico resistente a soldadura o protegido mediante una solución diseñada para ese ambiente.

    Un tubo neumático estándar puede dañarse incluso aunque no llegue a quemarse completamente.

    Vacío

    En una aplicación de vacío, el tubo debe conservar su sección sin colapsar.

    Hay que revisar:

    • Rigidez de la pared.
    • Diámetro interior.
    • Longitud.
    • Radio de curvatura.
    • Nivel de vacío.
    • Caudal de aspiración.

    Un tubo demasiado blando o estrangulado puede reducir el rendimiento de las ventosas aunque no exista ninguna fuga visible.

    Puedes ampliar estos criterios en nuestra guía sobre Cómo optimizar aplicación de vacío en neumática industrial.

    Diferencia entre diámetro exterior e interior

    En los tubos utilizados con racores rápidos, la medida comercial suele corresponder al diámetro exterior.

    Por ejemplo, cuando hablamos de un tubo de 8 mm normalmente nos referimos a un tubo con 8 mm de diámetro exterior.

    Sin embargo, el aire circula por el diámetro interior.

    Esto significa que dos tubos con el mismo diámetro exterior pueden presentar diferencias en:

    • Diámetro interior.
    • Espesor de pared.
    • Caudal disponible.
    • Presión admisible.
    • Flexibilidad.
    • Tiempo necesario para llenar y vaciar la línea.

    El diámetro exterior determina la compatibilidad dimensional con el racor, mientras que el diámetro interior influye directamente en el paso de aire.

    Por eso, no basta con decir que una instalación utiliza tubo de 6, 8 o 10 mm. También es necesario conocer la serie, el material y el espesor de pared.

    Si necesitas calcular el efecto del diámetro sobre el caudal, puedes utilizar la calculadora de caudal para tubo neumático.

    Compatibilidad entre el tubo y el racor

    Una conexión fiable depende tanto del tubo como del racor.

    Antes del montaje conviene comprobar:

    • Diámetro exterior correcto.
    • Tolerancia dimensional admitida.
    • Material del tubo.
    • Dureza de la pared.
    • Espesor.
    • Presión y temperatura.
    • Tipo de fluido.
    • Tipo de racor.
    • Necesidad de casquillo interior.

    Para realizar correctamente la conexión:

    1. Corta el tubo perpendicularmente para evitar fugas.
    2. Utiliza una herramienta que no lo aplaste ni deforme.
    3. Comprueba que no existan rebabas.
    4. Introduce el tubo completamente en el racor.
    5. Verifica que haya quedado retenido.
    6. Evita tensiones laterales junto a la conexión.
    7. Comprueba que no haya fugas.

    Un corte inclinado, una inserción incompleta o una carga lateral pueden producir pérdidas aunque el tubo y el racor tengan la misma medida nominal.

    Errores comunes al elegir un tubo neumático

    Elegir el tubo solamente por el color

    El color puede servir para identificar circuitos, pero no determina el material ni sus propiedades.

    Dos tubos azules pueden pertenecer a materiales y series completamente diferentes.

    Seleccionar únicamente por el diámetro exterior

    El diámetro exterior permite conectarlo al racor, pero no garantiza que tenga el caudal, el espesor o la presión admisible necesarios.

    No considerar la temperatura

    Utilizar el valor máximo de presión indicado a temperatura ambiente puede ser peligroso si el tubo trabaja cerca de una fuente de calor.

    Forzar demasiado las curvas

    Una curva cerrada puede estrangular el tubo y reducir el caudal.

    Si el cilindro pierde velocidad en una parte del recorrido, conviene comprobar si algún tubo cambia de forma durante el movimiento.

    Usar un tubo flexible en cualquier aplicación móvil

    La flexibilidad facilita el movimiento, pero no garantiza resistencia a la fatiga.

    Para movimientos repetitivos debe utilizarse un tubo validado para aplicaciones dinámicas.

    No revisar el ambiente

    Aceite, productos químicos, proyecciones, radiación ultravioleta o abrasión pueden deteriorar progresivamente el tubo.

    Mezclar tubo y racor sin comprobar su compatibilidad

    Que el diámetro exterior coincida no significa necesariamente que la combinación sea correcta.

    Elegir siempre el material más resistente

    Sobredimensionar las prestaciones también puede aumentar el coste y dificultar el montaje sin aportar una ventaja real.

    La solución adecuada debe responder a las necesidades de la aplicación.

    Ejemplos prácticos de selección

    Ejemplo 1: cilindro estándar junto a una isla de válvulas

    Tenemos un cilindro neumático instalado a poca distancia de una isla de válvulas dentro de una máquina.

    La temperatura es moderada, no hay productos químicos y el tubo debe realizar varias curvas.

    Una posible opción sería un tubo de poliuretano por su flexibilidad y facilidad de montaje.

    Después habría que comprobar:

    • Diámetro necesario.
    • Presión de trabajo.
    • Radio de curvatura.
    • Compatibilidad con los racores.
    • Posibles movimientos del actuador.

    Ejemplo 2: distribución de aire dentro de una máquina

    Necesitamos realizar un recorrido relativamente largo y fijo para alimentar varios elementos.

    La instalación no requiere curvas cerradas ni movimiento continuo.

    Una poliamida puede resultar adecuada por su rigidez y comportamiento mecánico, siempre que la presión, temperatura y condiciones ambientales estén dentro de los límites de la referencia.

    También debemos calcular si el diámetro interior permite suministrar el caudal total.

    Ejemplo 3: tubo situado cerca de un proceso químico

    El tubo estará expuesto a un producto de limpieza y a una temperatura superior a la habitual.

    En este caso no debe seleccionarse el material por experiencia general.

    Es necesario identificar el producto, su concentración y la temperatura, y consultar la compatibilidad química del fabricante.

    Puede ser necesario utilizar PTFE, FEP, PFA o una construcción multicapa específica, junto con racores compatibles.

    Ejemplo 4: ventosa instalada en un manipulador

    El tubo se mueve continuamente y trabaja con vacío.

    Debe tener suficiente flexibilidad para acompañar el movimiento, pero también conservar la sección interior para no limitar la aspiración.

    Además de seleccionar un tubo apto para uso dinámico, hay que controlar la longitud, el radio de curvatura y el diámetro interior.

    Checklist para elegir un tubo neumático

    Antes de seleccionar una referencia, revisa los siguientes puntos:

    PuntoPregunta
    Fluido¿Transportará solamente aire comprimido?
    Presión¿Cuál es la presión normal y la máxima posible?
    Temperatura¿Qué temperatura tendrá el fluido y el ambiente?
    Caudal¿Qué diámetro interior necesita la aplicación?
    Movimiento¿La instalación es fija o dinámica?
    Curvatura¿Puede respetarse el radio mínimo?
    Ambiente¿Hay aceite, químicos, soldadura, abrasión o radiación UV?
    Vacío¿El tubo debe resistir depresión sin colapsar?
    Racores¿El material y las dimensiones son compatibles?
    Certificación¿Existen requisitos alimentarios, antiestáticos o de sala limpia?
    Mantenimiento¿El tubo quedará accesible para inspección y sustitución?
    Fabricante¿La ficha técnica confirma todas las condiciones anteriores?

    Preguntas frecuentes sobre tubos neumáticos

    ¿Qué es mejor, tubo de poliuretano o de poliamida?

    Depende de la aplicación.

    El poliuretano suele ofrecer mayor flexibilidad y facilidad de montaje. La poliamida suele ser más rígida y puede ofrecer mejores prestaciones de presión y temperatura en determinadas series.

    La comparación debe realizarse entre referencias concretas y no únicamente entre nombres de materiales.

    ¿Cuál es el tubo neumático más flexible?

    Los tubos de poliuretano suelen destacar por su flexibilidad, especialmente las versiones blandas.

    Sin embargo, hay que comprobar que esa flexibilidad sea compatible con la presión, la temperatura y el número de movimientos previstos.

    ¿Qué tubo soporta mayor temperatura?

    Los tubos basados en fluoropolímeros, como PTFE, FEP o PFA, suelen utilizarse en rangos de temperatura más exigentes.

    La temperatura máxima exacta depende de la referencia, el fluido y la presión de trabajo.

    ¿Qué tubo debe utilizarse con productos químicos?

    Debe seleccionarse mediante la tabla de compatibilidad química del fabricante.

    Los fluoropolímeros suelen ofrecer una resistencia química elevada, pero no debe darse por válida ninguna combinación sin conocer el producto, su concentración y la temperatura.

    ¿El color identifica el material del tubo?

    No. El color se utiliza principalmente para identificar líneas o diferenciar circuitos.

    Para conocer el material y las prestaciones hay que comprobar el marcado, la referencia o la ficha técnica.

    ¿Se puede conectar cualquier tubo a un racor rápido?

    No. Deben coincidir el diámetro exterior, las tolerancias y las características admitidas por el racor.

    Algunos tubos muy blandos, rígidos o especiales pueden necesitar racores específicos o casquillos interiores.

    ¿Sirve el mismo tubo para presión y vacío?

    No necesariamente.

    En vacío hay que comprobar que el tubo conserve su forma y no colapse, especialmente en curvas o cuando la pared es muy flexible.

    ¿El espesor de pared influye en la presión?

    Sí. El material, el diámetro y el espesor de pared influyen en la resistencia del tubo y en su diámetro interior.

    Dos tubos con el mismo diámetro exterior pueden tener diferentes límites de presión y diferente capacidad de paso.

    Conclusión

    Elegir un tubo neumático correctamente requiere algo más que decidir su diámetro o su color.

    El material influye en:

    • Flexibilidad.
    • Presión admisible.
    • Temperatura.
    • Resistencia química.
    • Comportamiento mecánico.
    • Facilidad de montaje.
    • Duración de la instalación.

    El poliuretano suele ser una solución flexible y práctica para muchas conexiones entre válvulas y actuadores. La poliamida puede ser adecuada cuando se busca mayor rigidez y resistencia mecánica. El polietileno puede cubrir aplicaciones de exigencia moderada, mientras que los fluoropolímeros se reservan habitualmente para condiciones químicas, térmicas o de limpieza más exigentes.

    La decisión final debe tomarse utilizando los datos de la aplicación y la ficha técnica de la referencia concreta.

    Quédate con esta idea:

    El mejor tubo neumático no es el más resistente ni el más caro, sino el que cumple las condiciones reales de la aplicación sin limitar el caudal ni provocar problemas de montaje, fugas o mantenimiento.

  • Funciones de seguridad neumáticas

    Las funciones de seguridad neumática permiten definir cómo debe comportarse un actuador, una válvula o una instalación cuando se produce una parada, una pérdida de energía, una limitación de velocidad o una condición de riesgo.

    Los códigos como STO, SS1, SS2, SOS, SLS o SBC se utilizan para describir subfunciones de seguridad. Los símbolos mostrados en esta tabla son iconos propios de carácter explicativo para uso web, no símbolos normalizados de esquema neumático. Para representar componentes neumáticos en esquemas técnicos debe utilizarse simbología normalizada según ISO 1219

    En esta guía encontrarás una tabla práctica con las principales funciones de seguridad utilizadas en neumática, como STO, SS1, SS2, SOS, SLS, SBC, SDE o SEZ, explicadas de forma sencilla y orientada a aplicaciones reales de automatización industrial.

    Las funciones de seguridad neumática no deben interpretarse como simples símbolos de catálogo, sino como comportamientos seguros que debe cumplir una instalación ante una situación de riesgo.

    La siguiente tabla resume las funciones de seguridad neumática más habituales, su significado práctico, una representación visual propia para uso web y una aplicación típica dentro de una instalación neumática industrial.

    En siguientes artículos vamos a ir dando ejemplos de cada una de ellas con los esquemas para realizarlas y los componentes recomendados.

    Función Símbolo web recomendado Descripción práctica Aplicación típica Ejemplo de aplicación
    STO Desconexión segura del par
    Safe Torque Off
    ⏻

    Corte seguro de energía neumática.
    Se desconecta el suministro de energía al actuador neumático. Las cámaras del actuador se descargan para que no puedan generarse fuerzas peligrosas. Paradas de emergencia, eliminación de fuerza neumática y descarga segura del actuador. Próximamente: ejemplo STO Descarga segura de un cilindro neumático en parada de emergencia.
    SS1 Parada segura 1
    Safe Stop 1
    ⏱

    Parada controlada antes de bloquear.
    Los caudales de entrada y salida de ambas cámaras se reducen o bloquean. El movimiento se ralentiza y, al alcanzar la detección establecida, se reduce la presión para evitar fuerzas peligrosas. Paradas controladas donde interesa reducir velocidad antes de alcanzar el estado seguro. Próximamente: ejemplo SS1 Parada controlada de un actuador neumático antes de descargar presión.
    SS2 Parada segura 2
    Safe Stop 2
    ⏸

    Parada con conservación de posición.
    Se reduce o bloquea el caudal en ambas cámaras para ralentizar y detener el actuador. Una vez alcanzada la detección, se mantiene presión en las cámaras para conservar el estado de detención. Aplicaciones donde el actuador debe detenerse y mantener posición mediante presión neumática. Próximamente: ejemplo SS2 Parada segura manteniendo la posición del cilindro con presión controlada.
    SOS Parada de servicio segura
    Safe Operating Stop
    ▌▌

    Mantener posición segura.
    Evita que el actuador se desvíe de la posición de parada establecida. Se mantiene el suministro de aire para que el actuador soporte fuerzas externas, si procede. Retención de posición, paradas de proceso y aplicaciones con carga variable. Próximamente: ejemplo SOS Parada de servicio segura en un cilindro que debe mantener posición.
    SSC Detención y cierre seguros
    Safe Stopping and Closing
    🔒

    Bloqueo y evacuación controlada.
    Se bloquea el suministro o la evacuación de energía de al menos una cámara del actuador. La energía almacenada se usa para alcanzar la detención. Actuadores que deben detenerse y cerrarse de forma segura durante un ciclo. Próximamente: ejemplo SSC Detención y cierre seguro de un actuador neumático en una máquina.
    SLS Velocidad segura limitada
    Safely Limited Speed
    ⇢

    Velocidad limitada.
    La función evita que el actuador neumático supere una velocidad máxima permitida. Movimientos seguros en zonas accesibles, mantenimiento, ajuste o modo manual. Próximamente: ejemplo SLS Limitación segura de velocidad en un cilindro neumático durante ajuste manual.
    SSB Detención y bloqueo seguros
    Safe Stopping and Blocking
    ⛔

    Detención con bloqueo.
    El actuador se detiene y se bloquea el libre movimiento del elemento de accionamiento. El bloqueo puede ser positivo o por fricción. Ejes verticales, cargas suspendidas o sistemas donde no basta con cortar aire. Próximamente: ejemplo SSB Bloqueo seguro de un eje neumático vertical con carga suspendida.
    SB Bloqueo seguro
    Safe Blocking
    No forma parte de VDMA 24584
    ▣

    Bloqueo mecánico o neumático.
    Se bloquea el libre movimiento del elemento de accionamiento. El bloqueo puede realizarse por enclavamiento positivo o por fricción. Retención de posición, bloqueo de actuadores y prevención de movimientos no deseados. Próximamente: ejemplo SB Bloqueo seguro de un actuador mediante sistema de retención.
    SSX Detención segura
    Safe Stopping
    No forma parte de VDMA 24584
    ■

    Detención genérica segura.
    El movimiento del actuador se detiene. Esta función suele considerarse una subfunción superior de seguridad y puede implementarse mediante diferentes subfunciones de parada. Concepto general de parada segura cuando la solución técnica depende de la arquitectura del sistema. Próximamente: ejemplo SSX Detención segura de un movimiento neumático según el riesgo de la aplicación.
    SLT Par seguro limitado por fuerza
    Safely Limited Torque / Force
    F↓

    Fuerza limitada.
    Evita que el actuador neumático supere una fuerza o par máximo permitido. Manipulación segura, limitación de esfuerzos y reducción de riesgo por atrapamiento. Próximamente: ejemplo SLT Limitación segura de fuerza en una aplicación de prensado o sujeción neumática.
    SET Equilibrio seguro de par
    Safe Equilibrium of Torque
    ⇄

    Equilibrio de fuerzas.
    Evita que el actuador neumático se desvíe del equilibrio de par o fuerza más allá de lo establecido. Sistemas con cargas compensadas, ejes en equilibrio o movimientos sensibles a desequilibrios. Próximamente: ejemplo SET Equilibrio seguro de fuerzas en un actuador neumático con carga compensada.
    PUS Prevención de rearranque imprevisto
    Prevention of Unexpected Start-up
    ↻✕

    Evitar rearranque.
    Evita que se modifique la posición inicial de una válvula y se produzca el arranque imprevisto de una función de la máquina. Rearme seguro, mantenimiento, consignación y prevención de movimientos inesperados. Próximamente: ejemplo PUS Prevención de rearranque imprevisto tras mantenimiento o parada de seguridad.
    SBC Control de freno seguro
    Safe Brake Control
    🅱

    Control seguro de freno.
    Proporciona una señal de salida segura para controlar un freno externo o una unidad de sujeción. Actuadores con freno externo, unidades de bloqueo, ejes verticales o sistemas de retención. Próximamente: ejemplo SBC Control seguro de freno en un eje neumático o unidad de bloqueo.
    SDE Desconexión segura de la energía
    Safe De-energization
    ⚡✕

    Desenergización segura.
    Permite desconectar de forma segura la energía de la instalación neumática. Corte seguro de alimentación, descarga de circuitos y consignación energética. Próximamente: ejemplo SDE Desconexión segura de energía neumática en una instalación de aire comprimido.
    SEZ Conexión segura de la energía
    Safe Energization
    ⚡✓

    Energización segura.
    Permite la conexión segura de energía con una secuencia de presión y tiempo establecida, por ejemplo mediante una función de arranque progresivo. Arranque progresivo, presurización controlada y puesta en marcha segura de instalaciones neumáticas. Próximamente: ejemplo SEZ Conexión segura de energía neumática mediante arranque progresivo.

    Nota técnica: esta tabla tiene finalidad divulgativa. Los iconos son representaciones propias para facilitar la comprensión visual de cada función. Para el diseño real de funciones de seguridad en máquinas deben revisarse las normas aplicables, la evaluación de riesgos, el nivel de prestaciones requerido y la documentación del fabricante.

    Al analizar funciones de seguridad neumática, es importante diferenciar entre la función deseada, la arquitectura del circuito y los componentes concretos que permiten alcanzarla.

    En aplicaciones con cilindros neumáticos, las funciones de parada, bloqueo o limitación de fuerza deben analizarse junto con el comportamiento real del actuador.

    Por qué un cilindro neumático pierde fuerza: causas y soluciones

    La selección de la válvula neumática influye directamente en la forma de parar, descargar, bloquear o mantener presión en el actuador.

    Válvula neumática 5/2 vs 5/3: esquemas y aplicaciones

    La desconexión segura de energía neumática debe analizarse junto con la unidad de mantenimiento, la presión disponible y la descarga del circuito.

    Configurar unidad de mantenimiento neumática

    Un sistema neumático seguro también debe considerar consumo, fugas, presión y eficiencia energética.

    Reducir consumo aire comprimido en instalación neumática

    Nota técnica: este artículo tiene finalidad divulgativa y orientativa. La aplicación real de funciones de seguridad neumática debe basarse en una evaluación de riesgos, el nivel de prestaciones requerido, la arquitectura del circuito, la normativa aplicable y la documentación del fabricante.

    Preguntas frecuentes sobre funciones de seguridad neumática

    ¿Qué son las funciones de seguridad neumática?

    Son funciones que definen cómo debe comportarse un sistema neumático ante una situación de riesgo, como una parada, una desconexión de energía, una limitación de velocidad, un bloqueo o una prevención de rearranque.

    ¿Qué significa STO en neumática?

    STO hace referencia a la desconexión segura de la energía o del par/fuerza disponible, evitando que el actuador genere movimientos o fuerzas peligrosas.

    ¿Qué diferencia hay entre SS1 y SS2?

    SS1 realiza una parada segura reduciendo el movimiento y llevando el sistema a un estado sin generación de fuerza peligrosa. SS2 busca una parada controlada manteniendo una condición segura, por ejemplo conservando presión para mantener posición.

    ¿SLS se puede aplicar a cilindros neumáticos?

    Sí, el concepto de velocidad segura limitada puede aplicarse cuando se necesita evitar que un actuador neumático supere una velocidad máxima permitida.

    ¿Los iconos de la tabla son símbolos normalizados?

    No. Los iconos de la tabla son representaciones propias para uso web. Para esquemas neumáticos deben utilizarse símbolos normalizados de componentes.

    Si trabajas con neumática industrial, guarda esta tabla como referencia rápida. Las funciones de seguridad neumática ayudan a entender cómo debe comportarse una instalación ante paradas, bloqueos, pérdida de energía o movimientos potencialmente peligrosos.

  • Cómo optimizar una aplicación de vacío en neumática industrial

    Introducción

    Optimizar una aplicación de vacío no consiste solo en montar un eyector más grande o aumentar la presión de alimentación.

    De hecho, esa suele ser una mala solución.

    En muchos sistemas de vacío neumático, los problemas de agarre, tiempos de ciclo altos o consumo excesivo vienen de puntos más básicos:

    • Tubos demasiado largos.
    • Diámetros mal seleccionados.
    • Conexiones poco estancas.
    • Ventosas mal dimensionadas.
    • Nivel de vacío insuficiente.
    • Sistema demasiado centralizado.
    • Falta de filtrado.
    • Ausencia de función de ahorro de energía.

    En esta guía verás cómo optimizar una aplicación de vacío neumático paso a paso, revisando los puntos que más influyen en la fiabilidad, el tiempo de respuesta y el consumo de aire comprimido.


    Índice

    1. ¿Qué es el vacío?
    2. Por qué es importante optimizar una aplicación de vacío
    3. Cómo funciona una aplicación de vacío neumático
    4. Punto 1: tubos cortos y diámetros adecuados
    5. Punto 2: conexiones adecuadas y estancas
    6. Punto 3: ventosas bien dimensionadas
    7. Punto 4: nivel de vacío suficiente, no excesivo
    8. Punto 5: sistema de vacío descentralizado
    9. Punto 6: filtrado en la línea de vacío
    10. Punto 7: sistema de ahorro de energía
    11. Errores comunes en aplicaciones de vacío
    12. Tabla rápida de diagnóstico
    13. Checklist final
    14. Preguntas frecuentes
    15. Componentes recomendados
    16. Conclusión

    Qué es el vacío en neumática industrial

    optimizar aplicación de vacío neumática

    Antes de optimizar una aplicación de vacío, conviene entender qué es realmente el vacío.

    En términos prácticos, hablamos de vacío cuando la presión dentro de un espacio cerrado es inferior a la presión atmosférica.

    En una aplicación neumática con ventosas, el objetivo no es “crear la nada”, sino generar una diferencia de presión suficiente entre el interior de la ventosa y la atmósfera exterior.

    Esa diferencia de presión hace que la ventosa se adhiera a la pieza.

    Dicho de forma sencilla:

    Vacío = presión inferior a la atmosférica.

    En manipulación industrial, el vacío se utiliza para:

    • Sujetar piezas.
    • Elevar productos.
    • Transportar materiales.
    • Manipular piezas delicadas.
    • Agarrar superficies planas, rugosas o porosas.
    • Automatizar procesos de pick and place.

    El vacío puede generarse mediante distintos sistemas, como bombas de vacío o eyectores neumáticos por efecto Venturi.

    En automatización neumática, los eyectores son muy habituales porque son compactos, ligeros, rápidos y pueden montarse cerca de la ventosa.

    La clave no es buscar siempre el máximo nivel de vacío, sino conseguir un nivel suficiente, estable y eficiente para manipular la pieza con seguridad.

    Si el nivel de vacío es demasiado bajo, la pieza puede caerse.

    Si el nivel de vacío es excesivo, puede aumentar el tiempo de evacuación, el consumo de aire comprimido y el coste energético sin aportar una mejora real al proceso.

    Por eso, una aplicación de vacío bien optimizada debe equilibrar:

    • Nivel de vacío.
    • Caudal de aspiración.
    • Tamaño de ventosa.
    • Estanqueidad.
    • Tiempo de ciclo.
    • Consumo de aire comprimido.
    • Seguridad de agarre.

    Por qué es importante optimizar una aplicación de vacío

    Una aplicación de vacío mal optimizada puede funcionar, pero hacerlo con problemas:

    • Piezas que se caen.
    • Tiempos de ciclo lentos.
    • Consumo excesivo de aire comprimido.
    • Eyectores trabajando más de lo necesario.
    • Ruido elevado.
    • Falsos fallos de detección.
    • Paradas de máquina.
    • Desgaste prematuro de ventosas.
    • Mala repetibilidad en la manipulación.

    En muchas aplicaciones de manipulación, el vacío se utiliza para sujetar, transportar o posicionar piezas mediante ventosas.

    El objetivo no es conseguir “el máximo vacío posible”, sino conseguir un vacío suficiente, estable y eficiente para la pieza real que se quiere manipular.


    Cómo funciona una aplicación de vacío neumático

    En una aplicación típica de vacío neumático intervienen varios elementos:

    • Alimentación de aire comprimido.
    • Eyector o generador de vacío.
    • Tubo de vacío.
    • Filtro de vacío.
    • Vacuostato o sensor de vacío.
    • Ventosa.
    • Pieza a manipular.
    • Sistema de expulsión o soplado.
    • Control de ahorro de energía, si aplica.

    El eyector genera vacío mediante aire comprimido. Ese vacío se transmite hasta la ventosa, que se adhiere a la pieza por diferencia de presión.

    Si hay fugas, tubos largos, conexiones mal seleccionadas o ventosas inadecuadas, el sistema necesita más tiempo, más caudal o más consumo para conseguir el mismo resultado.


    Punto 1: tubos cortos y diámetros adecuados

    El tubo es uno de los elementos más importantes en una aplicación de vacío.

    Un tubo demasiado largo aumenta el volumen que hay que evacuar.

    Un tubo demasiado pequeño limita el caudal de aspiración.

    Un tubo demasiado grande aumenta el volumen interno y puede ralentizar la generación de vacío si no está bien justificado.

    La recomendación práctica es:

    tubos lo más cortos posible y diámetro adecuado al caudal de aspiración necesario.

    Como referencia se puede aplicar esta regla:


    Por qué los tubos largos perjudican el vacío

    Cuanto mayor es el volumen interno del circuito, más aire hay que evacuar antes de alcanzar el nivel de vacío requerido.

    Eso provoca:

    • Mayor tiempo de evacuación.
    • Ciclos más lentos.
    • Más consumo de aire comprimido.
    • Respuesta menos rápida.
    • Peor detección de pieza.
    • Mayor sensibilidad a fugas.

    Por eso, en aplicaciones rápidas de pick and place, conviene acercar el generador de vacío a la ventosa.


    Diámetro del tubo de vacío

    El diámetro debe permitir que el aire evacuado circule sin generar una restricción excesiva.

    Como criterio general:

    • Tubo pequeño → más restricción.
    • Tubo largo → más volumen y más pérdida.
    • Tubo mal elegido → peor tiempo de respuesta.

    No elijas el tubo solo por comodidad de montaje.

    En vacío, el tubo forma parte directa del rendimiento del sistema, sigue las recomendaciones de la imagen anterior para una buena selección del tubo.


    Punto 2: conexiones adecuadas y estancas

    Las conexiones son críticas.

    En una aplicación de vacío, cualquier pérdida de estanqueidad obliga al generador a compensar aire que entra de forma no deseada.

    Debes tener en cuenta que el rango de presión en el que trabajamos en vacío es reducido y las perdidas de eficiencia pueden ser críticas.

    Eso significa más consumo y menor estabilidad.

    Qué revisar

    • Racores. ¿Son óptimas para trabajar con vacío?
    • Uniones roscadas.
    • Juntas.
    • Racores en T y Racores en L ¿las puedo evitar?
    • Distribuidores.
    • Adaptadores.
    • Tomas no utilizadas.
    • Estado del tubo.
    • Montaje de la ventosa.

    Una conexión que funciona bien en presión positiva no siempre es ideal para vacío.

    En vacío, la estanqueidad es fundamental.


    Reducir T y L innecesarias

    Cada conexión adicional puede añadir:

    • Pérdidas.
    • Volumen.
    • Restricción.
    • Puntos de fuga.
    • Menor eficiencia.

    Siempre que sea posible:

    • Reduce racores innecesarios.
    • Evita recorridos complicados.
    • Usa distribuidores adecuados.
    • Sustituye derivaciones poco eficientes por soluciones más limpias.
    • Evita codos o uniones si no aportan nada, si no se pueden evitar cambia conexiones en T por Y.

    Una instalación más simple suele ser más eficiente y más fácil de diagnosticar.

    En aplicaciones en las que tenemos muchas ventosas que dependen de un único generador, es práctico aplicar esta regla para un correcto dimensionamiento:

    D= Diámetro de tubo

    1= ventosa

    2= tubo

    Cada rama debe reducirse por un factor de 1,42 y redondearse el resultado al diámetro estándar superior.

    Ejemplo:

    Si tengo una alimentación con tubo de 10mm, la primera rama tendría un diámetro calculado de 7,1mm y se seleccionaría por tanto el diámetro de 8mm como diámetro estándar superior.


    Punto 3: ventosas bien dimensionadas

    La ventosa es el punto de contacto con la pieza.

    Si la ventosa está mal seleccionada, el sistema puede fallar aunque el eyector sea correcto.

    Para elegir una ventosa hay que revisar:

    • Peso de la pieza.
    • Superficie de contacto.
    • Material.
    • Rugosidad.
    • Porosidad.
    • Forma geométrica.
    • Temperatura.
    • Velocidad del movimiento.
    • Aceleración.
    • Posición de agarre.
    • Número de ventosas.
    • Coeficiente de seguridad.

    Ventosa demasiado pequeña

    Una ventosa demasiado pequeña puede provocar:

    • Falta de fuerza de sujeción.
    • Piezas que se caen.
    • Necesidad de más vacío del necesario.
    • Mayor sensibilidad a fugas.
    • Peor estabilidad en movimientos rápidos.

    Ventosa demasiado grande

    Una ventosa demasiado grande tampoco siempre es la solución.

    Puede provocar:

    • Más volumen a evacuar.
    • Mayor tiempo de respuesta.
    • Problemas si la pieza es pequeña o irregular.
    • Contacto inestable.
    • Mayor sensibilidad a deformaciones.

    La ventosa debe ser suficiente para sujetar la pieza con margen, pero sin sobredimensionar por costumbre.


    Material y forma de la ventosa

    La geometría y el material importan.

    Según la aplicación, puede interesar:

    • Ventosa plana.
    • Ventosa de fuelle.
    • Ventosa ovalada.
    • Ventosa de silicona.
    • Ventosa para superficies rugosas.
    • Ventosa para piezas flexibles.
    • Ventosa para alimentación o aplicaciones especiales.

    Si la pieza es porosa, rugosa o irregular, el sistema tendrá fugas permanentes y habrá que dimensionar el generador teniendo en cuenta ese caudal de fuga.


    Punto 4: nivel de vacío suficiente, no excesivo

    Una aplicación de vacío debe trabajar con el nivel necesario para sujetar la pieza de forma segura.

    Pero más vacío no siempre significa mejor aplicación.

    Buscar un nivel de vacío excesivo puede provocar:

    • Más tiempo de evacuación.
    • Mayor consumo de aire.
    • Más ruido.
    • Ciclos más lentos.
    • Mayor exigencia al eyector.
    • Menor eficiencia energética.

    El objetivo es trabajar con un nivel de vacío suficiente, estable y seguro.

    Puedes usar como referencia esta tabla para dimensionar los componentes:

    Diámetro de ventosas
    (mm)
    N.º de ventosas por generadorDiámetro de boquilla del generador
    (mm)
    De 2 a 8De 1 a 20,5
    De 3 a 61
    De 10 a 1510,5
    De 2 a 61
    De 20 a 25De 1 a 61
    De 30 a 40De 1 a 41
    De 5 a 61,5
    De 50 a 60De 1 a 21
    De 3 a 41,5
    De 80 a 10011
    De 2 a 41,5
    De 5 a 62

    Vacío en manipulación industrial

    En manipulación neumática, el vacío se suele expresar en porcentaje o en presión relativa.

    Para aplicaciones industriales de sujeción, el vacío útil suele estar dentro del rango de vacío industrial.

    No todas las piezas necesitan el mismo nivel de vacío.

    Una pieza lisa y no porosa puede requerir menos caudal de aspiración.

    Una pieza porosa o rugosa puede necesitar más caudal para compensar fugas.

    Por este motivo existen en el mercado generadores de alto vacío y generadores de alto caudal, debes seleccionar cada uno dependiendo del material a transportar.

    Cada uno tiene funcionamientos distintos y debes seleccionar el que mejor se adapte a las necesidades de la aplicación.

    Un generador de alto caudal alcanza más rapidamente el máximo vacío pero el vacío generado es inferior.


    Presión de alimentación del eyector

    En eyectores neumáticos, no conviene subir la presión sin criterio.

    Muchos eyectores trabajan de forma óptima en un rango aproximado de 4 a 6 bar.

    Por encima de ese rango, puede aumentar el consumo de aire y el ruido sin mejorar apenas el nivel de vacío.

    Incluso puede ocurrir que el caudal de succión no mejore como se espera.

    La solución correcta no es siempre subir presión, sino revisar:

    • Tubos.
    • Conexiones.
    • Ventosas.
    • Fugas.
    • Nivel de vacío necesario.
    • Eyector adecuado.
    • Sistema de ahorro de energía.

    Punto 5: sistema de vacío descentralizado

    En muchas aplicaciones, un sistema descentralizado es más eficiente que un sistema centralizado.

    Esto significa colocar el generador de vacío cerca de la ventosa o del punto de consumo.

    Ventajas del vacío descentralizado

    • Tubos de vacío más cortos.
    • Menor volumen a evacuar.
    • Mejor tiempo de respuesta.
    • Menos pérdidas.
    • Ciclos más rápidos.
    • Mayor eficiencia.
    • Mejor control por ventosa o por grupo.
    • Diagnóstico más sencillo.
    • Menor riesgo de que una fuga afecte a todo el sistema.

    En aplicaciones dinámicas con robots, manipuladores o pick and place, esta opción suele tener mucho sentido.


    Cuándo puede tener sentido un sistema centralizado

    Un sistema centralizado puede tener sentido cuando:

    • Hay muchos puntos de vacío con demanda estable.
    • El sistema usa bomba de vacío.
    • Hay una red de vacío bien diseñada.
    • Los tiempos de ciclo no son críticos.
    • Se necesita vacío común para una zona amplia.
    • La aplicación no requiere respuesta rápida por cada ventosa.

    Pero si el sistema tiene tubos largos, muchas derivaciones y fugas difíciles de controlar, puede perder eficiencia rápidamente.


    Punto 6: filtrado en la línea de vacío

    E

    l filtrado es importante tanto en la alimentación de aire comprimido como en la zona de aspiración.

    En aplicaciones de vacío, pueden entrar partículas desde la propia pieza o desde el ambiente.

    Esto puede afectar al eyector, al vacuostato, a la válvula o a la ventosa.

    Qué puede aspirar el sistema

    • Polvo.
    • Virutas.
    • Partículas del producto.
    • Restos de cartón.
    • Fibra.
    • Suciedad.
    • Humedad.
    • Fragmentos de material.
    • Aceite o contaminantes del entorno.

    Un filtro en la línea de vacío ayuda a proteger el generador y facilita la inspección visual.


    Dónde colocar el filtro de vacío

    El filtro debe colocarse en la línea de aspiración, entre la ventosa y el generador de vacío, según la configuración del sistema.

    Debe estar accesible para mantenimiento.

    Un filtro oculto o difícil de revisar acaba sin mantenimiento y termina provocando pérdida de rendimiento.


    Cuidado con filtros saturados

    Un filtro de vacío saturado puede provocar:

    • Menor caudal de aspiración.
    • Mayor tiempo de evacuación.
    • Falsos fallos de agarre.
    • Pérdida de nivel de vacío.
    • Mayor consumo.
    • Paradas intermitentes.

    No basta con montar el filtro. Hay que revisarlo periódicamente.


    Punto 7: sistema de ahorro de energía

    Una aplicación de vacío puede consumir mucho aire si el eyector permanece activo durante todo el tiempo de agarre.

    En muchos casos, no es necesario.

    Si el sistema es suficientemente estanco, puede generarse vacío hasta alcanzar un nivel máximo, detener el eyector y volver a activarlo solo si el vacío cae por debajo de un mínimo de seguridad.

    Ese es el principio de ahorro de energía con vacuostato.


    Cómo funciona el ahorro de energía en vacío

    El ciclo básico es:

    1. Se activa el eyector.
    2. El vacío aumenta hasta el nivel máximo configurado.
    3. El vacuostato confirma que se ha alcanzado el nivel de seguridad.
    4. El eyector se desconecta.
    5. El sistema mantiene la pieza sin consumir aire.
    6. Si el vacío baja hasta el umbral mínimo, el eyector vuelve a activarse.
    7. El ciclo se repite hasta soltar la pieza.

    Esto puede reducir el consumo de aire de forma importante en sistemas estancos.

    Generador de vacío con ahorro de energía.

    Cuándo funciona bien el ahorro de energía

    Funciona especialmente bien cuando:

    • La pieza no es porosa.
    • Hay buena estanqueidad.
    • Las conexiones son correctas.
    • Las ventosas sellan bien.
    • El tiempo de agarre es significativo.
    • El vacío se mantiene sin fugas grandes.
    • Se puede controlar el nivel mediante vacuostato.

    Cuándo no funciona bien

    No funciona tan bien cuando:

    • La pieza es muy porosa.
    • Hay muchas fugas.
    • Las ventosas no sellan.
    • El circuito tiene pérdidas.
    • El tiempo de agarre es muy corto.
    • El eyector tendría que reconectarse continuamente.

    En sistemas con fugas permanentes, el eyector puede acabar trabajando casi todo el tiempo.

    En ese caso hay que corregir fugas, ventosas o configuración antes de confiar en el ahorro de energía.


    Errores comunes en aplicaciones de vacío

    Usar un eyector más grande para tapar problemas

    Montar un eyector más potente puede mejorar la situación, pero también aumentar consumo y ruido.

    Si hay fugas, mala ventosa o tubos mal diseñados, el problema de fondo sigue ahí, hay que identificarlo y solucionarlo.


    Subir presión para ganar vacío

    Por encima del rango óptimo, subir presión puede aumentar consumo sin mejorar el nivel de vacío de forma relevante o incluso disminuir el nivel de vacío,

    Primero revisa diseño y estanqueidad.


    Usar tubos largos entre eyector y ventosa

    Esto aumenta volumen interno y empeora el tiempo de respuesta.

    En aplicaciones rápidas, acerca el eyector a la ventosa.


    No filtrar la aspiración

    Si entran partículas al eyector o al sensor, aparecerán fallos y mantenimiento innecesario.


    No revisar ventosas desgastadas

    Una ventosa endurecida, cortada o deformada puede generar fugas y pérdida de agarre.

    Tienes que asegurar que está en buen estado y que es la ventosa adecuada para la aplicación.


    No diferenciar piezas porosas y no porosas

    Una pieza porosa requiere un enfoque distinto.

    No puedes dimensionar igual una chapa lisa que un cartón, una bolsa o una pieza rugosa.


    No usar vacuostato

    Sin medición de vacío, el sistema trabaja a ciegas.

    Un vacuostato permite confirmar agarre, generar alarmas y activar ahorro de energía.


    Tabla rápida de diagnóstico

    SíntomaPosible causaAcción recomendada
    La pieza se caeVacío insuficiente, fuga o ventosa pequeñaRevisar ventosa, nivel de vacío y fugas
    Tarda mucho en coger vacíoTubo largo, volumen alto o eyector pequeñoAcortar tubos o acercar eyector
    Alto consumo de aireEyector siempre activo o fugasAñadir ahorro de energía y revisar estanqueidad
    Vacío inestableConexiones con fugas o pieza porosaRevisar racores, ventosa y material
    Fallos intermitentesVentosa desgastada o filtro sucioCambiar ventosa y limpiar filtro
    Mucho ruidoPresión excesiva o escape mal gestionadoAjustar presión y revisar silenciador
    Vacuostato no detecta piezaUmbral mal ajustado o vacío insuficienteAjustar niveles y revisar circuito
    Bajo caudal de aspiraciónTubo pequeño, filtro saturado o eyector inadecuadoRevisar diámetro, filtro y selección

    Checklist para optimizar una aplicación de vacío

    PuntoPregunta claveEstado
    Tubos¿Los tubos de vacío son lo más cortos posible?☐
    Diámetro¿El diámetro del tubo es adecuado?☐
    Conexiones¿Las conexiones son estancas y adecuadas para vacío?☐
    Racores¿Se han eliminado T, L o derivaciones innecesarias?☐
    Ventosa¿La ventosa está bien dimensionada para peso y superficie?☐
    Material¿La ventosa es compatible con la pieza?☐
    Vacío¿El nivel de vacío es suficiente pero no excesivo?☐
    Presión¿El eyector trabaja en su rango óptimo de presión?☐
    Eyector¿El generador está cerca de la ventosa?☐
    Descentralización¿Tiene sentido descentralizar el vacío?☐
    Filtro¿Hay filtro en la línea de aspiración?☐
    Vacuostato¿Se mide el nivel de vacío?☐
    Ahorro¿El eyector se desconecta cuando alcanza vacío suficiente?☐
    Expulsión¿La expulsión de pieza está ajustada?☐
    Seguridad¿Hay margen suficiente para cargas suspendidas?☐

    Preguntas frecuentes

    ¿Cómo se optimiza una aplicación de vacío neumático?

    Revisando tubos, conexiones, ventosas, nivel de vacío, presión del eyector, filtrado, descentralización y ahorro de energía mediante vacuostato.

    ¿Es mejor aumentar la presión del eyector?

    No siempre. Muchos eyectores trabajan de forma óptima alrededor de 4 a 6 bar. Subir presión puede aumentar consumo y ruido sin mejorar apenas el vacío o inclusive empeorando.

    ¿Por qué tarda mucho en hacerse el vacío?

    Puede deberse a tubos largos, demasiado volumen, fugas, filtro saturado, eyector pequeño o ventosas mal seleccionadas.

    ¿Qué es mejor, vacío centralizado o descentralizado?

    Depende de la aplicación. Para ciclos rápidos y manipuladores, suele ser más eficiente acercar el eyector a la ventosa y reducir el volumen a evacuar.

    ¿Por qué es importante el filtro de vacío?

    Porque evita que partículas de la pieza o del ambiente entren en el eyector, sensor o circuito, reduciendo fallos y mantenimiento.

    ¿Cómo ahorrar aire en un sistema de vacío?

    Usando un vacuostato y un sistema de ahorro de energía que desconecte el eyector cuando se alcanza el nivel de vacío necesario.

    ¿Qué pasa si la ventosa está mal dimensionada?

    Puede haber fugas, pérdida de agarre, tiempos de ciclo largos, consumo excesivo o necesidad de usar más vacío del necesario.


    Conclusión

    Para optimizar una aplicación de vacío, no empieces cambiando el eyector.

    Primero revisa el sistema completo:

    1. Tubos cortos y bien dimensionados.
    2. Conexiones estancas y adecuadas.
    3. Ventosas bien seleccionadas.
    4. Nivel de vacío suficiente.
    5. Generación de vacío descentralizada cuando tenga sentido.
    6. Filtrado en la línea de aspiración.
    7. Sistema de ahorro de energía con vacuostato.

    La idea clave es esta:

    Menos volumen, menos fugas y mejor control = más eficiencia en vacío.

    Un sistema de vacío optimizado mejora el agarre, reduce tiempos de ciclo, consume menos aire comprimido y aumenta la fiabilidad de la máquina.

    Guarda esta guía si trabajas con manipulación por vacío. Muchas aplicaciones no fallan por falta de eyector, sino por tubos largos, fugas, ventosas mal elegidas o ausencia de control del nivel de vacío.


    Para completar el diseño de tu instalación neumática, revisa también:

  • Por qué un cilindro neumático pierde fuerza: causas y soluciones

    Introducción

    Un cilindro neumático pierde fuerza cuando no es capaz de empujar, tirar o mantener una carga con la fuerza esperada.

    El error habitual es pensar que el problema está directamente en el cilindro, pero no siempre es así.

    En muchos casos, la pérdida de fuerza se debe a:

    • Presión insuficiente.
    • Caída de presión durante el ciclo.
    • Fugas de aire.
    • Diámetro de cilindro mal seleccionado.
    • Carga superior a la prevista.
    • Rozamientos mecánicos.
    • Válvula con poco caudal.
    • Reguladores mal ajustados.
    • Tubos demasiado pequeños.
    • Filtro saturado.
    • Juntas internas deterioradas.
    • Carga lateral sobre el vástago.

    En esta guía verás por qué un cilindro neumático puede perder fuerza, cómo diagnosticarlo paso a paso y qué soluciones aplicar antes de cambiar componentes sin criterio.


    Índice

    1. De qué depende la fuerza de un cilindro neumático
    2. Diferencia entre pérdida de fuerza y pérdida de velocidad
    3. Causa 1: presión insuficiente
    4. Causa 2: caída de presión durante el movimiento
    5. Causa 3: diámetro de cilindro incorrecto
    6. Causa 4: fugas de aire comprimido
    7. Causa 5: fugas internas en el cilindro
    8. Causa 6: carga superior a la prevista
    9. Causa 7: rozamientos, desalineación o carga lateral
    10. Causa 8: válvula o tubo con poco caudal
    11. Causa 9: filtro saturado o unidad de mantenimiento pequeña
    12. Método de diagnóstico paso a paso
    13. Tabla rápida de síntomas y soluciones
    14. Checklist final
    15. Preguntas frecuentes
    16. Conclusión

    cilindro neumático pierde fuerza causas y soluciones en una instalación neumática

    De qué depende la fuerza de un cilindro neumático

    La fuerza de un cilindro neumático depende principalmente de dos factores:

    Fuerza = presión x superficie efectiva del pistón
    

    Esto significa que, para aumentar la fuerza, normalmente necesitas:

    • Más presión.
    • Mayor diámetro de cilindro.
    • Menos pérdidas en el circuito.
    • Menos rozamientos mecánicos.
    • Mejor aprovechamiento de la superficie efectiva.

    En un cilindro de doble efecto hay una diferencia importante:

    • En avance, normalmente trabaja toda la superficie del pistón.
    • En retroceso, la superficie efectiva es menor porque hay que descontar el área ocupada por el vástago.

    Por eso, un cilindro suele tener más fuerza en avance que en retroceso.

    Si quieres revisar el cálculo completo, consulta la guía sobre cómo calcular la fuerza de un cilindro neumático.


    Diferencia entre pérdida de fuerza y pérdida de velocidad

    Antes de diagnosticar, hay que separar dos problemas distintos.

    El cilindro pierde fuerza

    Suele estar relacionado con:

    • Presión baja.
    • Diámetro insuficiente.
    • Fugas.
    • Carga excesiva.
    • Rozamientos mecánicos.
    • Juntas internas deterioradas.
    • Pérdida de presión durante el esfuerzo.

    El cilindro va lento

    Suele estar relacionado con:

    • Falta de caudal.
    • Reguladores cerrados.
    • Válvula pequeña.
    • Tubo pequeño.
    • Filtro saturado.
    • Escape obstruido.
    • Carga mecánica elevada.

    Un cilindro puede ir lento pero tener fuerza suficiente.

    Y también puede moverse rápido en vacío, pero no tener fuerza para mover la carga real.

    Si tu problema principal es velocidad, revisa cómo detectar y solucionar un cilindro neumático que va lento.


    Causa 1: presión insuficiente

    La causa más evidente de pérdida de fuerza es que la presión real no sea suficiente.

    No basta con mirar la presión en el compresor.

    Lo importante es la presión que llega realmente al cilindro durante el esfuerzo.

    Síntomas

    • El cilindro se mueve en vacío pero no puede mover la carga.
    • El avance se queda a mitad de recorrido.
    • El cilindro empuja, pero no con fuerza suficiente.
    • La máquina necesita más presión para funcionar.
    • El problema aparece cuando trabajan varios actuadores a la vez.

    Qué revisar

    • Presión en la entrada de la máquina.
    • Presión después de la unidad de mantenimiento.
    • Presión durante el movimiento real.
    • Presión durante el punto de máximo esfuerzo.
    • Regulador de presión.
    • Caídas de presión en la red.

    Solución

    Mide la presión en el punto más cercano posible al cilindro o a la válvula.

    Si la presión cae durante el ciclo, no soluciones el problema subiendo la presión general sin más. Primero revisa fugas, filtros, tubos, válvulas y caudal disponible.


    Causa 2: caída de presión durante el movimiento

    Una instalación puede tener buena presión en reposo y perder presión cuando el cilindro trabaja.

    Esto es muy habitual.

    En reposo, el manómetro puede marcar 6 bar.

    Pero durante el movimiento o cuando varios consumidores trabajan a la vez, la presión puede caer a 4,5 bar o menos.

    Esa caída reduce directamente la fuerza disponible.

    Posibles causas

    • Filtro saturado.
    • Regulador pequeño.
    • Tubo de alimentación insuficiente.
    • Red de aire limitada.
    • Válvula con poco caudal.
    • Fugas.
    • Compresor al límite.
    • Consumo simultáneo de varios actuadores.

    Solución

    Mide presión durante el ciclo, no solo en parado.

    Si la presión oscila mucho en el manómetro durante el punto de consumo máximo, probablemente tienes un problema de caudal o restricción.

    Puedes ampliar este punto en caída de presión en neumática: revisa los filtros de la unidad de mantenimiento.


    Causa 3: diámetro de cilindro incorrecto

    Si el cilindro está mal dimensionado, no tendrá fuerza suficiente aunque el circuito esté correctamente instalado.

    Este error es frecuente cuando se selecciona un cilindro por espacio disponible o por costumbre, sin calcular la fuerza real necesaria.

    Qué revisar

    • Diámetro del pistón.
    • Presión de trabajo.
    • Carrera.
    • Sentido de trabajo: avance o retroceso.
    • Peso de la carga.
    • Rozamientos.
    • Factor de seguridad.
    • Posición de montaje.
    • Cargas laterales.
    • Aceleraciones y esfuerzos dinámicos.

    Solución

    Calcula la fuerza teórica y aplica un margen de seguridad.

    No diseñes un cilindro para trabajar siempre al límite.

    Si el cilindro necesita empujar 400 N, no selecciones un cilindro que entregue exactamente 400 N en condiciones ideales. En máquina real hay pérdidas, rozamientos y variaciones de presión.

    Consulta cómo elegir el diámetro de un cilindro neumático.


    Causa 4: fugas de aire comprimido

    Las fugas reducen la presión y el caudal disponible.

    Pueden aparecer antes del cilindro, en la válvula, en los racores, en los tubos o incluso en el propio cilindro.

    Puntos habituales de fuga

    • Racores rápidos.
    • Tubos dañados.
    • Juntas de cilindro.
    • Válvulas.
    • Reguladores de caudal.
    • Unidad de mantenimiento.
    • Purgas.
    • Mangueras.
    • Escapes.
    • Conexiones roscadas.

    Síntomas

    • Se escucha fuga cerca del cilindro.
    • El compresor arranca con frecuencia.
    • La presión cae en reposo.
    • El cilindro no mantiene posición.
    • La fuerza cambia entre ciclos.
    • Hay consumo de aire con la máquina parada.

    Solución

    Localiza y repara fugas.

    Puedes usar:

    • Escucha directa.
    • Agua jabonosa.
    • Detector ultrasónico.
    • Medición de caída de presión.
    • Control de consumo en reposo.

    Revisa la guía sobre cómo detectar fugas de aire comprimido.


    Causa 5: fugas internas en el cilindro

    Un cilindro puede perder fuerza por fugas internas.

    Esto ocurre cuando las juntas del pistón no sellan correctamente y el aire pasa de una cámara a otra.

    El cilindro puede moverse, pero pierde capacidad de empuje.

    Síntomas

    • El cilindro no mantiene posición.
    • Pierde fuerza bajo carga.
    • Se desplaza lentamente aunque la válvula no cambie.
    • Hay consumo de aire constante.
    • La fuerza disminuye con el tiempo.
    • El problema aparece más en una dirección que en otra.

    Posibles causas

    • Juntas del pistón desgastadas.
    • Rayado interno de la camisa.
    • Contaminación por partículas.
    • Falta de mantenimiento.
    • Lubricación incorrecta.
    • Cilindro dañado por carga lateral.
    • Temperatura o ambiente agresivo.

    Solución

    Aísla el cilindro y realiza una prueba de estanqueidad si es posible.

    Si hay fuga interna, normalmente hay que sustituir juntas o cambiar el cilindro.

    Antes de hacerlo, revisa también si la causa fue contaminación, agua, aceite o mala alineación. Si no corriges la causa, el cilindro nuevo acabará fallando igual.


    Causa 6: carga superior a la prevista

    A veces el cilindro no ha perdido fuerza.

    Simplemente la aplicación le exige más fuerza de la que puede entregar.

    Esto puede ocurrir por:

    • Aumento de peso de la pieza.
    • Rozamiento mayor del mecanismo.
    • Cambios en la herramienta.
    • Desgaste de guías.
    • Producto más pesado.
    • Atascos.
    • Cambios de formato.
    • Topes mal ajustados.
    • Movimiento contra una resistencia no prevista.

    Síntomas

    • El cilindro funciona bien en vacío.
    • Falla solo con producto real.
    • El problema aparece con ciertos formatos.
    • Hay variaciones según lote o pieza.
    • El cilindro se queda a medio recorrido bajo carga.

    Solución

    Prueba el cilindro sin carga de forma segura.

    Si sin carga funciona bien, el problema probablemente está en la carga, rozamiento o dimensionamiento.

    En ese caso, revisa el diseño mecánico antes de culpar a la neumática.


    Causa 7: rozamientos, desalineación o carga lateral

    Un cilindro neumático no debe trabajar soportando cargas laterales importantes sobre el vástago.

    El cilindro está diseñado para empujar o tirar en línea con su eje.

    Si hay desalineación, el vástago trabaja forzado y parte de la fuerza se pierde en rozamiento.

    Posibles problemas mecánicos

    • Guías desalineadas.
    • Carga lateral sobre el vástago.
    • Soportes mal montados.
    • Falta de rótulas o compensación.
    • Movimiento no guiado.
    • Rozamiento en patines.
    • Topes mecánicos mal ajustados.
    • Suciedad en guías.
    • Pandeo en carreras largas.
    • Golpes al final de carrera.

    Solución

    Revisa el montaje mecánico.

    Comprueba si el cilindro está empujando en línea recta.

    En aplicaciones con carga lateral o guiado, puede ser necesario utilizar:

    • Cilindro guiado.
    • Guías externas.
    • Rótulas.
    • Soportes oscilantes.
    • Compensadores de alineación.
    • Topes externos.

    Causa 8: válvula o tubo con poco caudal

    Aunque la fuerza depende principalmente de la presión y del área del pistón, una válvula o tubo mal dimensionado puede provocar caída de presión durante el movimiento.

    Y si cae la presión, también cae la fuerza.

    Síntomas

    • El cilindro pierde fuerza durante el movimiento.
    • La presión cae al actuar.
    • El problema empeora con ciclos rápidos.
    • El cilindro falla cuando trabajan varios actuadores.
    • Abrir reguladores no soluciona el problema.
    • El movimiento es lento y débil.

    Qué revisar

    • Caudal nominal de la válvula.
    • Diámetro del tubo.
    • Longitud de tubo.
    • Racores restrictivos.
    • Reguladores de caudal.
    • Silenciadores.
    • Escapes.
    • Distancia válvula-cilindro.

    Solución

    Asegura que válvula, tubo, racores y reguladores permiten el caudal necesario.

    Puedes revisar:


    Causa 9: filtro saturado o unidad de mantenimiento pequeña

    Un filtro saturado puede limitar el caudal y provocar caída de presión durante el ciclo.

    Una unidad de mantenimiento demasiado pequeña también puede ser una restricción.

    Síntomas

    • El manómetro cae durante el ciclo.
    • El cilindro pierde fuerza en el momento de mayor consumo.
    • El filtro está oscuro o sucio.
    • Hay agua, aceite o partículas en el vaso.
    • La unidad parece pequeña para la máquina.
    • El problema empeora con varios actuadores activos.

    Solución

    Revisa:

    • Cartucho filtrante.
    • Vaso del filtro.
    • Purga de condensado.
    • Regulador.
    • Caudal nominal de la unidad.
    • Presión antes y después de la unidad.
    • Caída de presión en pico de consumo.

    Consulta qué lleva una unidad de mantenimiento neumática.


    Método de diagnóstico paso a paso

    Paso 1: identifica cuándo pierde fuerza

    Comprueba si ocurre:

    • En avance.
    • En retroceso.
    • En ambos sentidos.
    • En vacío.
    • Solo con carga.
    • Al inicio del movimiento.
    • Al final de carrera.
    • Cuando trabajan otros actuadores.

    Esto te dirá si el problema es neumático, mecánico o de dimensionamiento.


    Paso 2: mide presión en reposo y durante el ciclo

    No te quedes con la presión de la red.

    Mide durante el punto de esfuerzo real.

    Si la presión cae, tienes restricción, falta de caudal o fuga.


    Paso 3: prueba el cilindro sin carga si es seguro

    Si en vacío funciona bien, probablemente el problema está en:

    • Carga excesiva.
    • Rozamiento.
    • Desalineación.
    • Diámetro insuficiente.
    • Factor de seguridad mal aplicado.

    Si en vacío también falla, revisa el circuito neumático o el cilindro.


    Paso 4: revisa fugas externas

    Busca fugas en:

    • Racores.
    • Tubos.
    • Válvula.
    • Reguladores.
    • Cilindro.
    • Unidad de mantenimiento.

    Paso 5: revisa fugas internas

    Si el cilindro no mantiene posición o pierde fuerza bajo carga, puede haber fuga interna en el pistón.


    Paso 6: revisa diámetro y fuerza teórica

    Calcula la fuerza disponible y compárala con la fuerza necesaria real.

    Incluye margen de seguridad.


    Paso 7: revisa válvula, tubo y unidad de mantenimiento

    Si la presión cae durante el movimiento, revisa restricciones de caudal.


    Tabla rápida de síntomas y soluciones

    SíntomaPosible causaAcción recomendada
    No mueve la cargaPresión baja o cilindro pequeñoRevisar presión y diámetro
    Funciona en vacío pero falla con cargaCarga excesiva o rozamientoRevisar mecánica y fuerza necesaria
    Pierde fuerza en avanceFuga, presión baja o carga altaRevisar cámara de avance y presión
    Pierde fuerza en retrocesoMenor superficie efectiva lado vástagoRevisar fuerza de retroceso
    No mantiene posiciónFuga interna o válvula con fugaRevisar juntas y válvula
    La presión cae al actuarFalta de caudal o restricciónRevisar filtro, tubo, válvula y red
    Cambia la fuerza entre ciclosPresión inestable o fugasRevisar red y consumo simultáneo
    Hace fuerza pero se frenaRozamiento o desalineaciónRevisar guiado y montaje mecánico

    Checklist para solucionar pérdida de fuerza

    PuntoPregunta claveEstado
    Presión¿La presión real llega al cilindro?☐
    Ciclo¿La presión cae durante el movimiento?☐
    Sentido¿Pierde fuerza en avance, retroceso o ambos?☐
    Diámetro¿El cilindro tiene diámetro suficiente?☐
    Carga¿La carga real coincide con la prevista?☐
    Rozamiento¿Hay guías duras o desalineación?☐
    Fugas externas¿Hay fugas en racores, tubos o válvulas?☐
    Fugas internas¿El cilindro mantiene posición bajo carga?☐
    Válvula¿La válvula permite caudal suficiente?☐
    Tubo¿El tubo está bien dimensionado?☐
    Filtro¿El filtro está limpio y no limita caudal?☐
    Regulador¿El regulador mantiene presión estable?☐
    Montaje¿El vástago trabaja alineado?☐
    Seguridad¿La aplicación requiere bloqueo adicional?☐

    Preguntas frecuentes

    ¿Por qué un cilindro neumático pierde fuerza?

    Porque puede tener presión insuficiente, fugas, caída de presión durante el ciclo, diámetro mal seleccionado, carga excesiva, rozamientos o fugas internas.

    ¿La fuerza depende del caudal?

    La fuerza depende principalmente de presión y superficie del pistón. Pero si falta caudal, puede caer la presión durante el movimiento y entonces también baja la fuerza real.

    ¿Por qué el cilindro tiene menos fuerza al retroceder?

    Porque en el lado del vástago la superficie efectiva es menor. Hay que descontar el área ocupada por el vástago.

    ¿Subir la presión soluciona la pérdida de fuerza?

    Puede aumentar la fuerza, pero no siempre es la solución correcta. Primero hay que revisar fugas, caídas de presión, dimensionamiento y mecánica.

    ¿Cómo saber si el cilindro tiene fuga interna?

    Si no mantiene posición, pierde fuerza bajo carga o consume aire de forma continua, puede haber fuga interna en las juntas del pistón.

    ¿Un filtro saturado puede hacer que el cilindro pierda fuerza?

    Sí. Si el filtro limita el caudal, puede aparecer caída de presión durante el ciclo y reducir la fuerza real disponible.

    ¿Puede ser un problema mecánico?

    Sí. Desalineación, carga lateral, rozamiento, guías duras o topes mal ajustados pueden hacer que el cilindro no entregue fuerza útil suficiente.


    Conclusión

    Cuando un cilindro neumático pierde fuerza, no cambies el cilindro directamente.

    Primero revisa el sistema completo:

    1. Presión real
    2. Caída de presión durante el ciclo
    3. Diámetro del cilindro
    4. Carga real
    5. Fugas externas
    6. Fugas internas
    7. Válvula y tubo
    8. Unidad de mantenimiento
    9. Rozamientos y alineación mecánica

    En muchos casos, el cilindro no ha fallado.

    La pérdida de fuerza suele venir de presión insuficiente, fugas, mala selección, caída de presión o problemas mecánicos en la aplicación.


    Guarda esta guía si trabajas con neumática industrial. Un cilindro que pierde fuerza puede estar avisando de un problema de presión, fugas, dimensionamiento o mecánica antes de provocar una parada de máquina.


    Para completar el diagnóstico, revisa también:

  • ¿Cómo configurar unidad de mantenimiento neumática?

    Una unidad de mantenimiento neumática es el conjunto de componentes encargado de preparar el aire comprimido antes de que llegue a válvulas, cilindros, actuadores o herramientas neumáticas.

    Su función principal es entregar aire comprimido con la calidad, presión y caudal adecuados para que la instalación trabaje de forma fiable.

    En su versión más conocida, una unidad de mantenimiento está formada por tres elementos:

    • Filtro
    • Regulador de presión
    • Lubricador

    A este conjunto también se le suele llamar FRL, por filtro, regulador y lubricador.

    Pero no siempre es necesario montar los tres elementos. En muchas instalaciones industriales actuales, el lubricador ya no se utiliza salvo aplicaciones concretas para componentes que lo requieren.

    En esta guía verás qué lleva una unidad de mantenimiento neumática, para qué sirve cada componente, cuándo usar lubricador y qué errores evitar al seleccionarla.


    Índice

    1. Qué es una unidad de mantenimiento neumática
    2. Para qué sirve la preparación del aire comprimido
    3. Calculadora de caudal para dimensionar una unidad de mantenimiento
    4. Qué componentes lleva una unidad de mantenimiento
    5. Filtro neumático: qué hace y por qué es importante
    6. Regulador de presión: para qué sirve
    7. Lubricador neumático: cuándo usarlo y cuándo evitarlo
    8. Filtro-regulador: la solución más habitual
    9. Otros elementos que puede incluir una unidad de mantenimiento
    10. Cómo elegir una unidad de mantenimiento neumática
    11. Errores comunes
    12. Tabla rápida de componentes
    13. Checklist final
    14. Preguntas frecuentes
    15. Conclusión

    Qué es una unidad de mantenimiento neumática

    Una unidad de mantenimiento neumática es el conjunto de componentes encargado de preparar el aire comprimido antes de que llegue a válvulas, cilindros y otros actuadores. Normalmente integra filtración, regulación de presión y, cuando la aplicación lo requiere, lubricación, además de otras funciones adicionales y opcionales que describiremos en este artículo.

    Su objetivo es que el aire llegue:

    • Limpio
    • Seco dentro de lo razonable para la aplicación
    • Con la presión adecuada
    • Con caudal suficiente
    • Sin exceso de partículas, agua o aceite
    • Con condiciones estables durante el ciclo de trabajo

    El aire comprimido puede contener contaminantes que afectan al funcionamiento del sistema, como partículas sólidas, condensados de agua, restos de aceite o suciedad procedente de la red.

    Si estos contaminantes llegan a los componentes neumáticos, pueden provocar desgaste, obstrucciones, corrosión, pérdida de rendimiento o averías.


    Para qué sirve una unidad de mantenimiento neumática

    Su función principal es suministrar aire comprimido con la calidad, presión y caudal adecuados para que el sistema neumático funcione de forma fiable y eficiente.

    La preparación del aire comprimido tiene tres objetivos principales:

    1. Conseguir una calidad de aire adecuada.
    2. Mantener una presión de trabajo correcta.
    3. Garantizar suficiente caudal para la aplicación.

    No basta con tener presión en la red.

    Una máquina puede tener 6 bar disponibles y aun así funcionar mal si:

    • El filtro está saturado.
    • La unidad es demasiado pequeña.
    • La presión cae durante el ciclo.
    • El tubo de alimentación es insuficiente.
    • Hay fugas.
    • El caudal requerido por la máquina supera la capacidad de la unidad.

    Por eso, una unidad de mantenimiento no debe elegirse solo por el tamaño de rosca. También hay que revisar caudal, nivel de filtrado, presión, tipo de aplicación y componentes instalados aguas abajo.

    Calculadora de caudal para dimensionar una unidad de mantenimiento

    Para seleccionar correctamente una unidad de mantenimiento no basta con fijarse en el tamaño de la conexión. El caudal debe ser suficiente para alimentar los actuadores de la aplicación sin generar una caída de presión excesiva.

    Utiliza la siguiente calculadora para estimar el consumo medio, la demanda simultánea y el caudal mínimo recomendado de la unidad FRL.

    Esta calculadora permite estimar el consumo medio de aire, la demanda instantánea y el caudal mínimo recomendado para dimensionar la unidad de mantenimiento.

    Puedes añadir varios grupos de cilindros con distintos diámetros, carreras, frecuencias de trabajo y tuberías. La herramienta tiene en cuenta también el volumen de aire que se llena y descarga en las líneas entre la válvula y cada actuador.

    Para obtener un resultado útil, introduce:

    • tipo y cantidad de cilindros;
    • diámetro del pistón y del vástago;
    • carrera;
    • ciclos por minuto;
    • tiempo aproximado de carrera;
    • longitud y diámetro interior de la tubería;
    • presión de trabajo;
    • simultaneidad de funcionamiento;
    • margen de dimensionamiento.

    Consejo: si no conoces con precisión qué actuadores pueden funcionar al mismo tiempo, utiliza una simultaneidad del 100 % como criterio conservador.

    Calculadora de caudal para dimensionar una unidad de mantenimiento

    Añade los distintos grupos de cilindros de la instalación para estimar el consumo total de aire y el caudal mínimo recomendado para dimensionar la unidad de mantenimiento.

    1. Cilindros de la aplicación

    Crea un grupo diferente cuando cambie el tipo de cilindro, diámetro, carrera, tubería, frecuencia de trabajo o velocidad.

    2. Condiciones de trabajo

    bar
    %
    100 % supone considerar que todos los actuadores pueden demandar aire simultáneamente. Un 50 % supone estimar que aproximadamente la mitad de la demanda máxima puede coincidir al mismo tiempo. Si no conoces la secuencia real de la máquina, utiliza 100 % como criterio conservador.
    %
    Margen adicional aplicado al caudal calculado para evitar seleccionar la unidad de mantenimiento demasiado cerca de su límite.
    Añade los cilindros de la instalación y pulsa Calcular caudal necesario.
    Nota técnica: esta herramienta proporciona un predimensionamiento orientativo. El dimensionamiento definitivo debe comprobarse con las curvas de caudal y caída de presión del fabricante, teniendo en cuenta la presión de entrada, presión de salida, calidad del aire y configuración real de la instalación.

    Cómo interpretar el resultado

    La calculadora muestra tres valores diferentes que conviene no confundir.

    Consumo medio total de la aplicación
    Representa el aire consumido por los cilindros y las tuberías durante el funcionamiento normal, teniendo en cuenta los ciclos por minuto.

    Demanda simultánea estimada
    Representa el caudal que puede necesitar la instalación cuando varios actuadores demandan aire al mismo tiempo. Este valor depende especialmente de la velocidad de los movimientos y del factor de simultaneidad seleccionado.

    Caudal mínimo recomendado
    Es el valor que debes utilizar como referencia para seleccionar la unidad de mantenimiento. Incluye el margen de dimensionamiento indicado en la calculadora.

    Por ejemplo, si el resultado es:

    Caudal mínimo recomendado: 2.180 Nl/min

    deberías seleccionar una unidad FRL cuyo caudal nominal sea superior a 2.180 Nl/min en las condiciones indicadas por el fabricante.

    No compares únicamente el valor máximo de caudal del catálogo. Comprueba también:

    • presión de entrada;
    • presión regulada de salida;
    • caída de presión del conjunto;
    • tamaño de conexión;
    • grado de filtración;
    • configuración de filtro, regulador y otros módulos instalados.

    Una unidad de mantenimiento puede anunciar un caudal elevado y, sin embargo, producir una caída de presión excesiva en las condiciones reales de la máquina.

    Importante

    Esta calculadora está pensada como herramienta de predimensionamiento. En aplicaciones críticas, movimientos muy rápidos o instalaciones con grandes variaciones de consumo, conviene verificar el punto de funcionamiento con las curvas de caudal y caída de presión del fabricante.

    Si quieres saber más sobre la caída de presión en tus grupos de filtraje puedes consultarlo en esta guía:

    Caída de presión en filtros neumáticos: causas y solución

    Si no tienes claro qué componentes necesita tu instalación, utiliza nuestro selector de componentes de la unidad de mantenimiento.

    Qué componentes lleva una unidad de mantenimiento neumática

    Una unidad de mantenimiento básica puede incluir:

    ComponenteFunción principal
    FiltroRetener partículas, agua condensada y parte de los contaminantes
    Regulador de presiónAjustar y estabilizar la presión de trabajo
    LubricadorAñadir aceite al aire comprimido cuando la aplicación lo requiere
    ManómetroMostrar la presión regulada
    Purga de condensadoEvacuar agua acumulada en el vaso
    Válvula de cierreCortar y purgar la alimentación de aire
    Válvula de arranque progresivoPresurizar lentamente la máquina en el arranque
    Sensor de presiónMonitorizar presión mínima o máxima
    Sensor de caudalMedir consumo o detectar desviaciones
    Separador de aguaRetirar condensado antes del filtro principal

    La combinación básica más habitual en muchas máquinas es:

    filtro-regulador + manómetro

    Y, solo si la aplicación lo necesita:

    lubricador

    Selector guiado de unidad de mantenimirnto

    Selector de componentes para una unidad de mantenimiento neumática

    Responde a las siguientes preguntas para obtener una configuración orientativa de los componentes que puede necesitar tu unidad de mantenimiento o grupo de preparación de aire.

    Paso 1 de 10

    1. ¿Qué tipo de aplicación vas a alimentar?

    Esta elección permite estimar el nivel de filtración inicial necesario.

    2. ¿Existe riesgo importante de agua condensada?

    3. ¿Necesitas regular la presión aguas abajo?

    Por ejemplo, cuando la presión de red es superior a la presión necesaria para cilindros y válvulas.

    4. ¿Necesitas una presión especialmente estable frente a cambios de consumo?

    5. ¿La aplicación requiere lubricación adicional mediante aceite?

    En muchas instalaciones neumáticas modernas no es necesario añadir lubricación adicional.

    6. ¿Necesitas aislar la máquina del suministro de aire?

    7. ¿Quieres que la instalación se presurice progresivamente al arrancar?

    Una válvula de arranque progresivo permite aumentar gradualmente la presión antes de establecer el paso completo de aire.

    8. ¿Necesitas supervisar eléctricamente la presión?

    9. ¿Quieres monitorizar el consumo de aire o detectar anomalías?

    10. ¿La instalación tiene condiciones especiales?

    Puedes seleccionar varias opciones.


    Filtro neumático: qué hace y por qué es importante

    El filtro neumático se encarga de retener partículas, condensados y contaminantes presentes en el aire comprimido.

    Su función es proteger componentes como:

    • Válvulas direccionales
    • Cilindros neumáticos
    • Reguladores de caudal
    • Racores
    • Herramientas neumáticas
    • Actuadores especiales
    • Válvulas proporcionales
    • Equipos de soplado
    • Sensores neumáticos

    Un filtro saturado o mal seleccionado puede generar una pérdida de presión y limitar el caudal disponible.

    Esto puede provocar:

    • Cilindros lentos
    • Caídas de presión durante el ciclo
    • Menor fuerza disponible
    • Mayor consumo energético
    • Necesidad de subir presión para compensar
    • Mayor desgaste de componentes

    Qué nivel de filtrado usar

    En neumática industrial general, son habituales filtros de:

    • 40 µm
    • 5 µm
    • Filtros finos o submicrónicos para aplicaciones más exigentes

    Para cilindros y válvulas neumáticas estándar, un filtrado general de 40 µm suele ser suficiente si los componentes lo admiten.

    Para componentes más sensibles, como válvulas proporcionales, atornilladoras, motores neumáticos o pilotajes delicados, hay que revisar el nivel de filtrado recomendado por el fabricante.

    La idea importante es esta:

    Filtra lo necesario, no más de lo necesario.

    Un filtro más fino puede proteger más, pero también puede reducir caudal y colmatarse antes.


    Regulador de presión: para qué sirve

    El regulador de presión permite ajustar la presión de trabajo que llega a la máquina o a una parte del circuito.

    Su función no es aumentar la presión, sino reducirla y estabilizarla respecto a la presión disponible aguas arriba.

    Por ejemplo:

    • Red general: 7 bar
    • Presión necesaria en máquina: 6 bar
    • Presión necesaria en una zona concreta: 4 bar

    El regulador permite adaptar la presión a la necesidad real de la aplicación.

    Esto es importante porque una presión demasiado baja puede provocar falta de fuerza o mal funcionamiento, pero una presión demasiado alta puede aumentar consumo, ruido, desgaste y esfuerzos mecánicos.


    Por qué no conviene trabajar con más presión de la necesaria

    Subir la presión suele ser una solución rápida, pero no siempre es correcta.

    Una presión excesiva puede provocar:

    • Mayor consumo de aire
    • Más fugas
    • Más desgaste en juntas
    • Golpes más fuertes en cilindros
    • Mayor ruido
    • Mayor coste energético
    • Mayor fatiga mecánica

    Antes de subir presión, conviene revisar:

    • Fugas
    • Filtros
    • Tubos
    • Válvulas
    • Reguladores de caudal
    • Caudal disponible
    • Carga real del cilindro

    Si el cilindro no tiene fuerza, calcula el diámetro correctamente.

    Si el cilindro va lento, revisa caudal y restricciones.

    Para averiguar por que tu cilindro neumático va lento puedes verlo en Detectar y solucionar un cilindro neumático va lento.


    Lubricador neumático: cuándo usarlo y cuándo evitarlo

    El lubricador añade una pequeña cantidad de aceite al aire comprimido para lubricar componentes aguas abajo.

    Durante años fue muy habitual montar unidades FRL completas con filtro, regulador y lubricador.

    Pero en muchas instalaciones modernas, el lubricador ya no es necesario.

    Muchos cilindros, válvulas y actuadores actuales vienen preparados para trabajar con aire no lubricado, ya que vienen con un engrase para la vida útil del componente, siempre que la calidad del aire sea adecuada, en estos casos un lubricado eliminaría este engrase de fabrica y quedaría el componente dependiente de lubricación constante.


    Cuándo puede ser necesario un lubricador

    Un lubricador puede tener sentido en aplicaciones como:

    • Herramientas neumáticas
    • Motores neumáticos
    • Equipos antiguos que requieren lubricación
    • Componentes cuyo fabricante exige aire lubricado
    • Aplicaciones con alto rozamiento interno
    • Instalaciones donde ya se trabaja históricamente con aire lubricado

    La regla es clara:

    Si el fabricante del componente exige lubricación, úsala. Si no la exige, no la añadas por costumbre.


    Cuándo evitar el lubricador

    Conviene evitar lubricador cuando:

    • Los componentes están diseñados para aire no lubricado.
    • Hay sensores de caudal aguas abajo.
    • Hay filtros finos o submicrónicos después.
    • Se quiere evitar contaminación por aceite.
    • Hay procesos sensibles.
    • Hay soplados cerca de producto.
    • Hay componentes que no admiten aceite.
    • La red de aire debe mantenerse limpia.

    Además, si se lubrica una instalación una vez, normalmente debe mantenerse esa lubricación de forma regular.

    El aceite puede arrastrar o lavar grasas internas de algunos componentes, por lo que cortar la lubricación después puede provocar problemas.


    Problemas de lubricar en exceso

    Un exceso de lubricación puede causar:

    • Obstrucción de silenciadores
    • Suciedad en válvulas
    • Contaminación de productos
    • Acumulación de aceite en tuberías
    • Problemas en sensores
    • Pegado de partículas
    • Costes de mantenimiento
    • Mayor dificultad para diagnosticar averías

    Por eso, el lubricador no debe instalarse “por si acaso”.

    Debe instalarse solo cuando haya una razón técnica.


    Filtro-regulador: la solución más habitual

    En muchas máquinas neumáticas, el componente más habitual es el filtro-regulador.

    Este elemento combina en una sola unidad:

    • Filtrado del aire
    • Separación de condensado
    • Regulación de presión
    • Manómetro
    • Purga del vaso

    Es una solución compacta y práctica para alimentar máquinas con válvulas y cilindros estándar.

    El filtro-regulador suele ser la base de muchas unidades de mantenimiento.

    A partir de ahí, se pueden añadir otros elementos según la aplicación:

    • Válvula de cierre
    • Arranque progresivo
    • Separador de agua
    • Filtros finos
    • Secador
    • Lubricador
    • Sensor de presión
    • Sensor de caudal
    • Válvula de seguridad
    • Módulo de eficiencia energética

    Otros elementos que puede incluir una unidad de mantenimiento

    Una unidad de mantenimiento no se limita siempre a filtro, regulador y lubricador.

    Según el nivel de exigencia de la aplicación, puede incluir otros módulos.


    Válvula de cierre manual o eléctrica

    Sirve para cortar la alimentación de aire a la máquina y purgar el aire aguas abajo cuando se cierra.

    Es útil para:

    • Mantenimiento
    • Puesta en marcha
    • Paradas
    • Aislamiento de la máquina
    • Seguridad operativa básica

    Válvula de arranque progresivo

    Permite llenar la instalación lentamente al arrancar.

    Esto evita que los cilindros o actuadores se muevan de golpe al recuperar presión.

    Es recomendable cuando hay riesgo de movimientos bruscos en el arranque.


    Separador de agua

    El separador de agua elimina condensados de la línea.

    Es especialmente útil cuando:

    • Hay mucha distancia desde el compresor hasta la máquina.
    • La red genera condensación.
    • Hay cambios de temperatura.
    • El secado previo no es suficiente.
    • Hay presencia de agua en el vaso del filtro.

    Filtros finos y submicrónicos

    Se usan cuando la aplicación requiere una calidad de aire superior.

    Pueden ser necesarios en:

    • Válvulas proporcionales
    • Aplicaciones de proceso
    • Instrumentación
    • Aire de soplado sensible
    • Procesos alimentarios o farmacéuticos
    • Componentes de precisión

    Pero deben dimensionarse bien porque limitan el caudal.


    Sensores de presión

    Permiten comprobar que la presión está dentro de un rango correcto.

    Son útiles para:

    • Detectar caída de presión
    • Validar presión mínima de trabajo
    • Dar alarma a PLC
    • Evitar ciclos defectuosos
    • Mejorar diagnóstico

    Sensores de caudal

    Permiten medir el consumo real de aire.

    Son interesantes para:

    • Eficiencia energética
    • Detección de fugas
    • Control de consumo por máquina
    • Mantenimiento predictivo
    • Comparación entre turnos o líneas
    • Detección de consumos anómalos

    No deben instalarse sin respetar las recomendaciones del fabricante, porque la precisión puede verse afectada por turbulencias o mala ubicación.


    Cómo elegir una unidad de mantenimiento neumática

    Para elegir una unidad de mantenimiento neumática, no basta con mirar el tamaño de conexión.

    Debes revisar los siguientes puntos.


    1. Caudal necesario

    La unidad debe permitir el caudal máximo que necesita la máquina.

    Si la unidad es demasiado pequeña, aparecerán caídas de presión durante los picos de consumo.

    Como criterio práctico, conviene seleccionar una unidad con margen suficiente respecto al consumo máximo previsto.

    El caudal es uno de los parámetros más importantes al seleccionar una unidad de mantenimiento. Si todavía no conoces la demanda de tu instalación, puedes utilizar nuestra calculadora de caudal para unidad de mantenimiento.


    2. Presión de trabajo

    Comprueba:

    • Presión de entrada
    • Presión de salida necesaria
    • Rango del regulador
    • Estabilidad durante el ciclo
    • Caída de presión admisible
    • Presión mínima necesaria para actuadores

    3. Calidad de aire requerida

    Define qué calidad necesita la aplicación:

    • Neumática general
    • Componentes sensibles
    • Aire de soplado
    • Aire de proceso
    • Herramientas neumáticas
    • Aplicaciones alimentarias o farmacéuticas
    • Válvulas proporcionales

    No todas las aplicaciones requieren el mismo nivel de filtrado.


    4. Presencia de agua, aceite o partículas

    Revisa qué contaminantes llegan a la máquina.

    Si hay agua, puede hacer falta mejorar secado o purga.

    Si hay aceite, puede haber arrastre desde el compresor.

    Si hay partículas, puede haber suciedad u oxidación en la red.


    5. Necesidad real de lubricación

    Antes de añadir lubricador, responde:

    • ¿El fabricante lo exige?
    • ¿La aplicación lo necesita?
    • ¿Hay componentes que no admiten aceite?
    • ¿Hay sensores aguas abajo?
    • ¿El aire puede entrar en contacto con producto?
    • ¿La red debe mantenerse libre de aceite?

    Si no hay una razón clara, no lo instales.


    6. Mantenimiento y accesibilidad

    La unidad debe estar accesible para:

    • Ver presión
    • Purgar condensados
    • Cambiar cartuchos
    • Revisar fugas
    • Ajustar presión
    • Cortar aire
    • Diagnosticar averías

    Una unidad mal ubicada acaba sin mantenimiento.


    Errores comunes al seleccionar una unidad de mantenimiento

    Elegir solo por la rosca

    Dos unidades con la misma rosca pueden tener caudales muy distintos.

    La rosca no garantiza el caudal.


    Instalar siempre lubricador

    No es buena práctica.

    El lubricador debe instalarse solo cuando la aplicación lo necesita.


    Usar filtros demasiado finos sin necesidad

    Un filtro más fino puede generar más pérdida de carga y colmatarse antes.

    No siempre es mejor.


    No cambiar el cartucho filtrante

    Vaciar el vaso no significa que el filtro esté limpio.

    El elemento filtrante puede estar saturado aunque no se vea agua acumulada.


    No medir presión durante el ciclo

    En reposo todo puede parecer correcto.

    El problema aparece durante el consumo real.


    No dejar margen de caudal

    Si la unidad trabaja al límite, cualquier suciedad, pico de consumo o caída de presión puede afectar a la máquina.


    No revisar el punto de instalación

    La unidad debe instalarse donde realmente proteja a la máquina y sea fácil de mantener.


    Tabla rápida de componentes

    ComponenteFunción¿Es siempre necesario?
    FiltroRetener partículas, agua y contaminantesSí, en la mayoría de máquinas
    ReguladorAjustar presión de trabajoSí, en la mayoría de máquinas
    LubricadorAñadir aceite al aireNo, solo si la aplicación lo requiere
    ManómetroVer presión reguladaMuy recomendable
    PurgaEliminar condensadoSí, si hay filtro o separador
    Válvula de cierreCortar y purgar alimentaciónMuy recomendable
    Arranque progresivoPresurización gradualRecomendable en máquinas con riesgo de movimiento brusco
    Separador de aguaRetirar condensadosSegún calidad de red
    Sensor de presiónMonitorizar presiónRecomendable en máquinas críticas
    Sensor de caudalMedir consumoMuy útil para eficiencia energética

    Checklist para elegir una unidad de mantenimiento neumática

    PuntoPregunta claveEstado
    Aplicación¿Qué componentes alimenta la unidad?☐
    Caudal¿La unidad permite el caudal máximo de la máquina?☐
    Presión¿El regulador cubre el rango necesario?☐
    Filtrado¿El nivel de filtrado es adecuado?☐
    Agua¿Hay condensado en la red?☐
    Aceite¿Hay presencia de aceite aguas arriba?☐
    Partículas¿Hay suciedad u óxido en la instalación?☐
    Lubricador¿Realmente es necesario lubricar?☐
    Manómetro¿Se puede leer la presión fácilmente?☐
    Purga¿La purga es manual, semiautomática o automática?☐
    Accesibilidad¿La unidad está accesible para mantenimiento?☐
    Seguridad¿Hay válvula de cierre o purga?☐
    Arranque¿Hace falta arranque progresivo?☐
    Medición¿Conviene añadir sensor de presión o caudal?☐

    Preguntas frecuentes

    ¿Qué es una unidad de mantenimiento neumática?

    Es el conjunto de componentes que prepara el aire comprimido antes de enviarlo a la máquina. Normalmente incluye filtro, regulador y, solo si es necesario, lubricador.

    ¿Qué significa FRL en neumática?

    FRL significa filtro, regulador y lubricador.

    ¿Siempre hace falta lubricador?

    No. En muchas instalaciones modernas no se utiliza lubricador porque los componentes están preparados para trabajar con aire no lubricado.

    ¿Qué hace el filtro neumático?

    Retiene partículas, condensado y contaminantes para proteger válvulas, cilindros y otros componentes neumáticos.

    ¿Qué hace el regulador de presión?

    Ajusta la presión de trabajo a un valor adecuado para la aplicación.

    ¿Qué pasa si el filtro está saturado?

    Puede provocar caída de presión, falta de caudal, cilindros lentos y mayor consumo energético.

    ¿Puedo poner un filtro más fino para proteger más?

    Solo si la aplicación lo requiere. Un filtro más fino puede limitar caudal y saturarse antes.

    ¿Dónde se monta el lubricador?

    Si se usa, debe montarse cerca del consumidor que necesita lubricación y nunca antes de elementos que no admitan aceite.


    Conclusión

    Una unidad de mantenimiento neumática no es un accesorio secundario.

    Es un punto crítico para que la instalación funcione con aire limpio, presión estable y caudal suficiente.

    En una máquina estándar, lo más habitual es utilizar un filtro-regulador con manómetro y purga.

    El lubricador solo debe añadirse cuando la aplicación lo requiere.

    La idea clave es esta:

    Prepara el aire según la aplicación, no por costumbre.

    Una unidad bien seleccionada mejora la fiabilidad, protege los componentes, reduce paradas y ayuda a mantener el consumo energético bajo control.


    Guarda esta guía si trabajas con neumática industrial. Una unidad de mantenimiento mal seleccionada puede provocar caída de presión, falta de caudal, averías prematuras y consumo energético innecesario.


    Bloque de interlinking final

    Para completar el diseño y mantenimiento de tu instalación neumática, revisa también:


    unidad de mantenimiento neumática con filtro regulador y lubricador para preparar aire comprimido
  • Cómo reducir consumo aire comprimido en una instalación neumática

    Saber cómo reducir el consumo de aire comprimido es una de las formas más directas de mejorar la eficiencia energética y reducir los costes de una instalación neumática.

    El aire comprimido es cómodo, limpio y muy útil en automatización industrial, pero también es una energía cara de generar.

    El problema es que muchas instalaciones consumen más aire del necesario por fugas, presiones demasiado altas, tubos mal dimensionados, soplados abiertos, filtros saturados, válvulas inadecuadas o ciclos neumáticos poco optimizados.
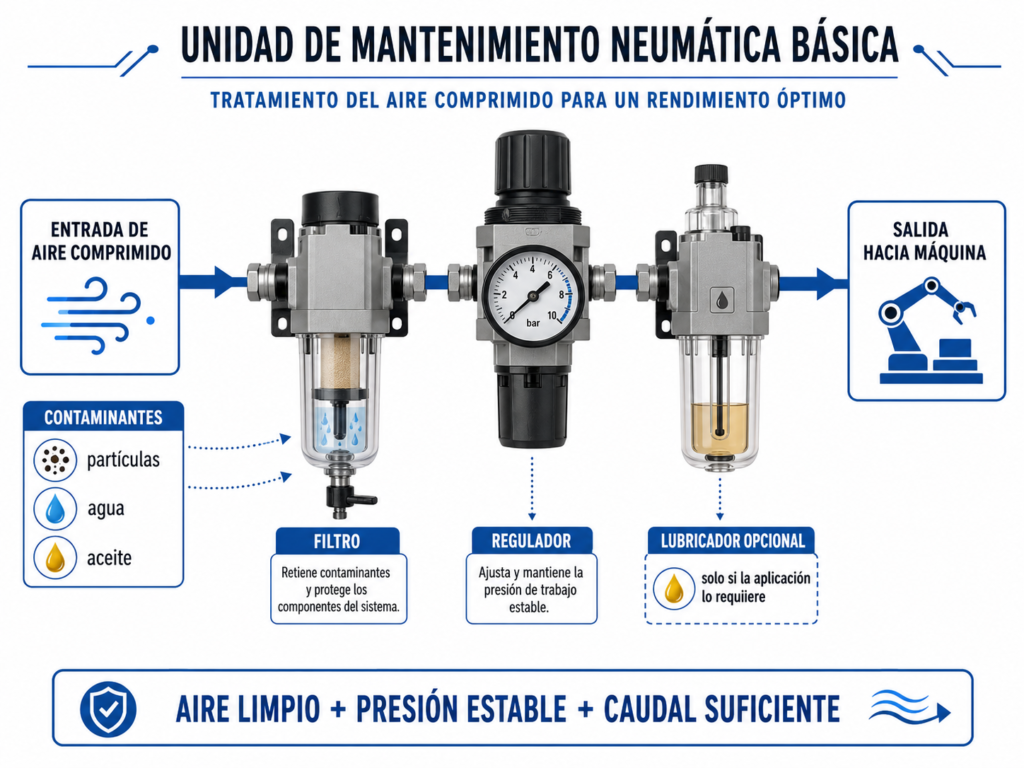
    En esta guía verás cómo reducir consumo aire comprimido en una instalación neumática de forma práctica, revisando los puntos que más impacto tienen en el consumo real de una máquina.

    Cómo reducir el consumo de aire comprimido: respuesta rápida

    Para reducir el consumo de aire comprimido, comienza por reparar fugas, ajustar la presión al mínimo necesario, limitar los soplados, eliminar consumos en reposo y dimensionar correctamente tubos, válvulas y cilindros. Mide el consumo antes y después de cada actuación para comprobar el ahorro real obtenido.

    Índice

    1. Por qué el aire comprimido consume tanta energía
    2. Dónde se pierde aire comprimido en una instalación
    3. Paso 1: detectar y reparar fugas
    4. Paso 2: ajustar la presión al valor necesario
    5. Paso 3: dimensionar correctamente tubos y racores
    6. Paso 4: revisar filtros y unidad de mantenimiento
    7. Paso 5: optimizar válvulas y reguladores de caudal
    8. Paso 6: reducir soplados innecesarios
    9. Paso 7: revisar cilindros sobredimensionados
    10. Paso 8: controlar consumos en reposo
    11. Paso 9: medir antes de actuar
    12. Tabla rápida de acciones de ahorro
    13. Checklist final
    14. Preguntas frecuentes
    15. Conclusión
    como reducir el consumo de aire comprimido

    Por qué el aire comprimido consume tanta energía

    El aire comprimido no aparece gratis en la máquina.

    Para tener aire disponible en el punto de consumo, antes hay que:

    • Comprimir aire atmosférico.
    • Refrigerarlo.
    • Separar condensados.
    • Secarlo.
    • Filtrarlo.
    • Distribuirlo por la red.
    • Regularlo.
    • Mantener presión estable.
    • Compensar fugas y pérdidas.

    Cada litro de aire comprimido que se pierde o se usa de forma innecesaria obliga al compresor a trabajar más.

    Por eso, reducir el consumo de aire comprimido no consiste solo en “cerrar fugas”. También implica revisar cómo está diseñada y mantenida toda la instalación.

    Si estás calculando consumos en actuadores, puedes revisar primero la guía sobre cómo calcular el consumo de aire en cilindros neumáticos.

    Como referencia técnica externa, el Departamento de Energía de Estados Unidos ofrece guías específicas para mejorar la eficiencia de los sistemas de aire comprimido.

    Cómo reducir el coste del aire comprimido

    Reducir el consumo de aire comprimido disminuye las horas de trabajo en carga del compresor y, por tanto, el coste eléctrico de la instalación. Para estimar el gasto anual puede utilizarse esta fórmula:

    Coste anual estimado = potencia eléctrica media del compresor (kW) × horas de funcionamiento al año × precio de la energía (€/kWh)

    Por ejemplo, un compresor con una potencia media de 30 kW que funcione 4.000 horas al año y tenga un coste eléctrico de 0,15 €/kWh genera un gasto aproximado de 18.000 € anuales. Una reducción real del consumo del 10 % supondría alrededor de 1.800 € de ahorro anual.

    Este cálculo es orientativo: el resultado real depende del tiempo trabajando en carga, la regulación del compresor, las pérdidas de la red y el perfil de producción. Las primeras actuaciones deberían centrarse en fugas, presión excesiva, soplados continuos y consumos en reposo.

    Puedes utilizar la calculadora para estimar el coste de las fugas de aire comprimido

    Dónde se pierde aire comprimido en una instalación

    Las pérdidas y consumos innecesarios pueden aparecer en muchos puntos.

    Los más habituales son:

    • Fugas en racores.
    • Tubos dañados.
    • Válvulas con escapes internos.
    • Cilindros con juntas deterioradas.
    • Purgas automáticas defectuosas.
    • Filtros saturados.
    • Soplados continuos.
    • Boquillas mal diseñadas.
    • Presión de trabajo excesiva.
    • Cilindros sobredimensionados.
    • Tiempos de soplado demasiado largos.
    • Red de distribución con caída de presión.
    • Máquinas consumiendo aire en reposo.
    • Silenciadores o escapes obstruidos.
    • Reguladores mal ajustados.

    La clave es no buscar una única causa.

    Normalmente el ahorro aparece sumando varias mejoras pequeñas.

    Paso 1: detectar y reparar fugas

    Las fugas de aire comprimido son uno de los puntos más importantes.

    Una fuga pequeña puede parecer insignificante, pero si permanece activa durante muchas horas, termina generando un coste energético real.

    Puntos habituales de fuga

    Revisa especialmente:

    • Racores.
    • Tubos.
    • Válvulas.
    • Cilindros.
    • Unidades de mantenimiento.
    • Purgas.
    • Mangueras.
    • Acoplamientos rápidos.
    • Pistolas de soplado.
    • Colectores.
    • Tomas no utilizadas.

    Cómo detectarlas

    Puedes usar:

    • Escucha directa.
    • Agua jabonosa.
    • Detector ultrasónico.
    • Medición de consumo en reposo.
    • Caída de presión con la instalación parada.
    • Registro de arranques del compresor sin producción.

    Si quieres profundizar en el tema y calcular tus costes de fugas , revisa la guía y calculadora sobre cómo detectar fugas de aire comprimido.

    Recomendación práctica

    No basta con detectar fugas.

    Debes cerrar el ciclo:

    1. Localizar fuga.
    2. Registrar ubicación.
    3. Reparar.
    4. Verificar.
    5. Medir mejora.
    6. Programar revisión periódica.

    Paso 2: ajustar la presión al valor necesario

    Trabajar con más presión de la necesaria aumenta el consumo.

    En muchas instalaciones se sube la presión para “compensar” problemas de caudal, fugas o pérdida de rendimiento.

    Eso suele ser mala práctica.

    Antes de subir presión, revisa:

    • Fugas.
    • Filtros.
    • Diámetro de tubo.
    • Caudal de válvula.
    • Reguladores de caudal.
    • Estado del cilindro.
    • Caída de presión en la red.

    Por qué importa la presión

    La presión afecta directamente a la fuerza de los cilindros.

    Pero no debe usarse como ajuste general para corregir una instalación mal dimensionada.

    Si necesitas fuerza, calcula el cilindro correctamente. Puedes revisar cómo calcular la fuerza de un cilindro neumático.

    Recomendación práctica

    Ajusta la presión por zonas o por máquina según necesidad real.

    No todas las aplicaciones necesitan trabajar a la misma presión.

    Paso 3: dimensionar correctamente tubos y racores

    Un tubo demasiado pequeño genera caída de presión.

    Un tubo demasiado grande puede aumentar volumen innecesario y coste.

    El objetivo no es poner siempre el tubo más grande, sino elegir el diámetro adecuado según:

    • Caudal necesario.
    • Longitud de la línea.
    • Presión de trabajo.
    • Velocidad del actuador.
    • Ciclos por minuto.
    • Simultaneidad de consumidores.
    • Espacio disponible.
    • Tipo de aplicación.

    Por qué afecta al consumo

    Si el tubo genera pérdida de presión, es habitual que alguien suba la presión general para compensar.

    Eso aumenta consumo en toda la instalación.

    Una línea bien dimensionada permite entregar caudal con menor pérdida de presión y evita trabajar con presión excesiva.

    Puedes ampliar este punto en qué diámetro de tubo neumático elegir.

    Paso 4: revisar filtros y unidad de mantenimiento

    Una unidad de mantenimiento mal seleccionada o con filtro saturado puede limitar el caudal y provocar caída de presión.

    Cuando esto ocurre, la máquina puede funcionar peor y el compresor puede trabajar más tiempo.

    Qué revisar

    • Estado del cartucho filtrante.
    • Presencia de agua.
    • Presencia de aceite.
    • Partículas acumuladas.
    • Caída de presión durante el ciclo.
    • Tamaño de la unidad.
    • Caudal nominal.
    • Estado del regulador.
    • Funcionamiento de la purga.

    Señal de alerta

    Si el manómetro oscila mucho durante el pico de consumo, puede haber falta de caudal.

    Como criterio práctico, una caída significativa durante el ciclo indica que hay que revisar filtro, unidad, tubo o red.

    Puedes ver más en caída de presión en filtros de unidad de mantenimiento y en nivel de filtrado del aire comprimido.

    Paso 5: optimizar válvulas y reguladores de caudal

    Una válvula con poco caudal puede hacer que el actuador trabaje lento.

    Un regulador demasiado cerrado puede aumentar el tiempo de ciclo.

    Un escape obstruido puede limitar el movimiento.

    Todos estos puntos pueden llevar a ajustes incorrectos, mayor presión de trabajo o ciclos menos eficientes.

    Qué revisar

    • Caudal nominal de la válvula.
    • Tipo de válvula.
    • Reguladores de caudal.
    • Silenciadores.
    • Escapes.
    • Presión en el punto de uso.
    • Coherencia entre válvula, tubo y cilindro.

    Si la aplicación usa cilindros de doble efecto, revisa también cómo elegir una válvula 5/2 para un cilindro de doble efecto.

    Para ajuste de velocidad, consulta cómo ajustar la velocidad de un cilindro neumático.

    Paso 6: reducir soplados innecesarios

    Los soplados son uno de los consumos más fáciles de disparar.

    A menudo se usan para:

    • Limpiar piezas.
    • Secar productos.
    • Expulsar residuos.
    • Refrigerar.
    • Separar materiales.
    • Desplazar partículas.
    • Mantener zonas limpias.

    El problema es que muchas veces permanecen abiertos demasiado tiempo o trabajan con boquillas poco eficientes.

    Qué revisar

    • Tiempo real de soplado.
    • Presión de soplado.
    • Tipo de boquilla.
    • Diámetro de salida.
    • Distancia a la pieza.
    • Si el soplado puede ser pulsado.
    • Si puede activarse solo cuando sea necesario.
    • Si existe alternativa mecánica o eléctrica.

    Recomendación práctica

    No uses aire comprimido como “escoba invisible” de forma continua.

    Cada soplado debe tener una función clara, un tiempo definido y una presión ajustada.

    Paso 7: revisar cilindros sobredimensionados

    Un cilindro demasiado grande consume más aire en cada ciclo.

    Esto no significa que haya que ir siempre al diámetro mínimo, pero sí que hay que evitar sobredimensionar sin criterio.

    El consumo depende principalmente de:

    • Diámetro del cilindro.
    • Carrera.
    • Presión.
    • Número de ciclos.
    • Si es simple o doble efecto.
    • Volumen de aire movido.

    Un cilindro sobredimensionado puede generar:

    • Más consumo.
    • Movimientos más bruscos.
    • Necesidad de más caudal.
    • Válvulas más grandes.
    • Tubos mayores.
    • Mayor coste de instalación.

    Si estás seleccionando cilindros, revisa cómo elegir el diámetro de un cilindro neumático y cómo elegir un cilindro neumático paso a paso.

    Paso 8: controlar consumos en reposo

    Una instalación parada no debería consumir aire de forma significativa.

    Si una máquina consume aire en reposo, hay que investigarlo.

    Posibles causas

    • Fugas.
    • Válvulas con escape interno.
    • Purgas abiertas.
    • Soplados permanentes.
    • Pilotajes activos.
    • Pinzas o actuadores manteniendo presión.
    • Circuitos mal diseñados.
    • Reguladores o presostatos con pérdidas.

    Cómo comprobarlo

    Puedes hacer una prueba sencilla:

    1. Máquina parada.
    2. Red presurizada.
    3. Sin ciclos activos.
    4. Observar si hay consumo.
    5. Medir caída de presión.
    6. Revisar si el compresor arranca sin producción.

    Si el compresor arranca sin demanda productiva, tienes consumo oculto.

    Paso 9: medir antes de actuar

    No puedes mejorar bien lo que no mides.

    Antes de cambiar componentes o modificar presiones, conviene tener una referencia mínima.

    Qué medir

    • Presión antes y después de la unidad de mantenimiento.
    • Presión durante pico de consumo.
    • Caudal si hay caudalímetro.
    • Consumo en reposo.
    • Tiempo de ciclo.
    • Frecuencia de arranque del compresor.
    • Estado de fugas.
    • Horas de funcionamiento.
    • Consumo eléctrico del compresor si está disponible.

    Por qué medir

    Medir permite saber si una acción ha funcionado.

    Ejemplo:

    • Antes: caída de presión durante ciclo = 0,8 bar.
    • Acción: cambio de filtro y ajuste de presión.
    • Después: caída de presión = 0,2 bar.

    Ahí tienes una mejora real.

    Sin medición, solo hay suposiciones.

    Tabla rápida de acciones de ahorro

    AcciónImpacto potencialDificultad
    Reparar fugasAltoBaja/media
    Ajustar presión por máquinaAltoMedia
    Reducir soplados continuosAltoBaja/media
    Cambiar filtros saturadosMedio/altoBaja
    Dimensionar bien tubosMedio/altoMedia
    Revisar válvulas con poco caudalMedioMedia
    Sustituir silenciadores obstruidosMedioBaja
    Ajustar reguladores de caudalMedioBaja
    Revisar cilindros sobredimensionadosMedioMedia
    Medir consumo en reposoAltoMedia
    Instalar caudalímetrosAltoMedia/alta
    Crear plan periódico de fugasAltoMedia

    Checklist: cómo reducir el consumo de aire comprimido

    PuntoPregunta claveEstado
    Fugas¿Se han revisado racores, tubos, válvulas y cilindros?☐
    Reposo¿La máquina consume aire estando parada?☐
    Presión¿La presión está ajustada al mínimo necesario?☐
    Tubos¿El diámetro de tubo es adecuado?☐
    Válvulas¿La válvula permite el caudal necesario?☐
    Reguladores¿Los reguladores están bien ajustados?☐
    Filtros¿Los filtros están limpios y bien dimensionados?☐
    Soplados¿Hay soplados abiertos más tiempo del necesario?☐
    Cilindros¿Hay cilindros claramente sobredimensionados?☐
    Escapes¿Hay silenciadores obstruidos?☐
    Caudal¿Se mide el consumo de aire por máquina o zona?☐
    Compresor¿Arranca sin producción activa?☐
    Mantenimiento¿Existe un plan periódico de revisión neumática?☐

    Preguntas frecuentes

    ¿Cómo puedo reducir el consumo de aire comprimido?

    Empieza por revisar fugas, presión de trabajo, soplados, filtros, tubos, válvulas, reguladores y consumos en reposo. La mayor parte del ahorro suele aparecer al corregir varios puntos pequeños.

    ¿Las fugas de aire comprimido consumen mucho?

    Sí. Aunque una fuga parezca pequeña, si está activa durante muchas horas puede generar un coste energético importante.

    ¿Bajar la presión reduce el consumo?

    Sí, si la aplicación puede trabajar correctamente a menor presión. Pero no debe hacerse sin revisar primero fuerza, caudal y comportamiento de los actuadores.

    ¿Un filtro saturado aumenta el consumo?

    Puede hacerlo. Un filtro saturado genera caída de presión, limita el caudal y puede llevar a subir la presión general para compensar.

    ¿Los soplados consumen mucho aire?

    Sí. Los soplados continuos o mal diseñados pueden ser uno de los mayores consumos de una instalación neumática.

    ¿Un cilindro sobredimensionado consume más?

    Sí. A mayor diámetro y carrera, mayor volumen de aire consumido por ciclo.

    ¿Merece la pena instalar caudalímetros?

    En instalaciones con consumo importante, sí. Medir por máquina o zona permite detectar desviaciones, fugas y oportunidades de ahorro.

    Conclusión

    Saber cómo reducir el consumo de aire comprimido exige analizar la instalación neumática como un sistema completo.

    Reducir el consumo de aire comprimido no depende de una única acción.

    La mejora real aparece cuando revisas el sistema completo:

    1. Fugas
    2. Presión
    3. Tubos
    4. Válvulas
    5. Reguladores
    6. Filtros
    7. Soplados
    8. Cilindros
    9. Consumos en reposo
    10. Medición

    La idea clave es sencilla:

    Cada litro de aire comprimido que no aporta valor productivo es coste energético perdido.

    Antes de aumentar la capacidad del compresor o subir la presión de la red, revisa si la instalación está consumiendo aire de forma innecesaria.

    Guarda esta guía si trabajas con neumática industrial. Reducir el consumo de aire comprimido no solo baja el coste energético: también mejora la estabilidad de presión, reduce desgaste y ayuda a detectar problemas antes de que afecten a la producción.

    Para completar la optimización de tu instalación neumática, revisa también: